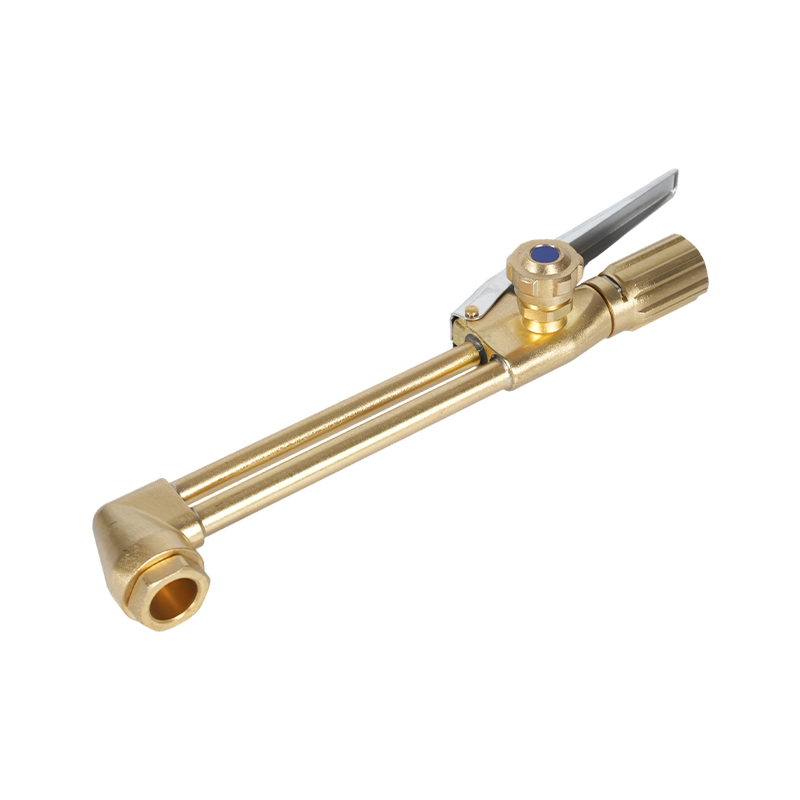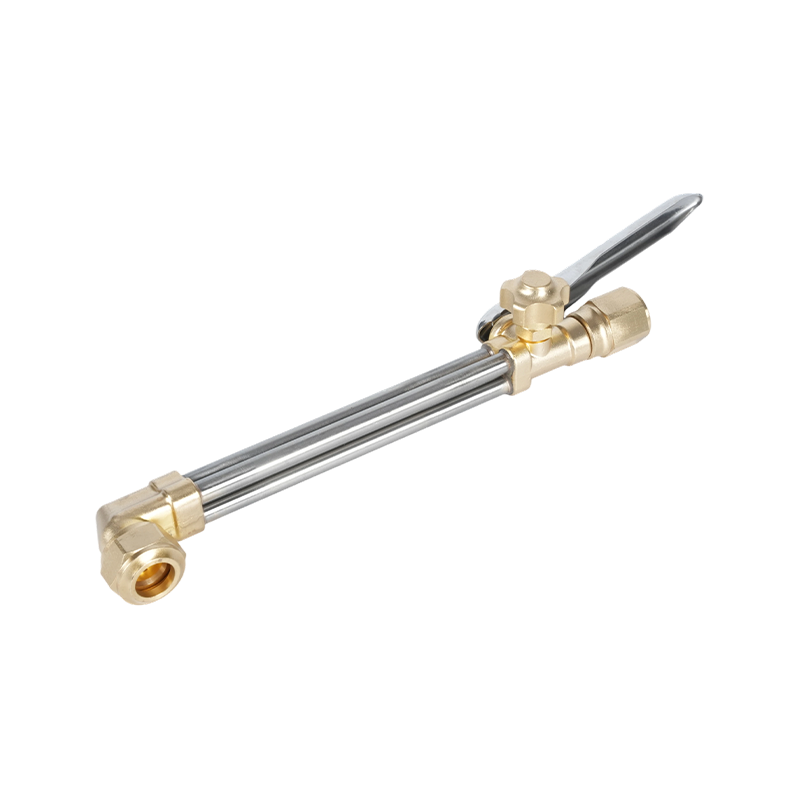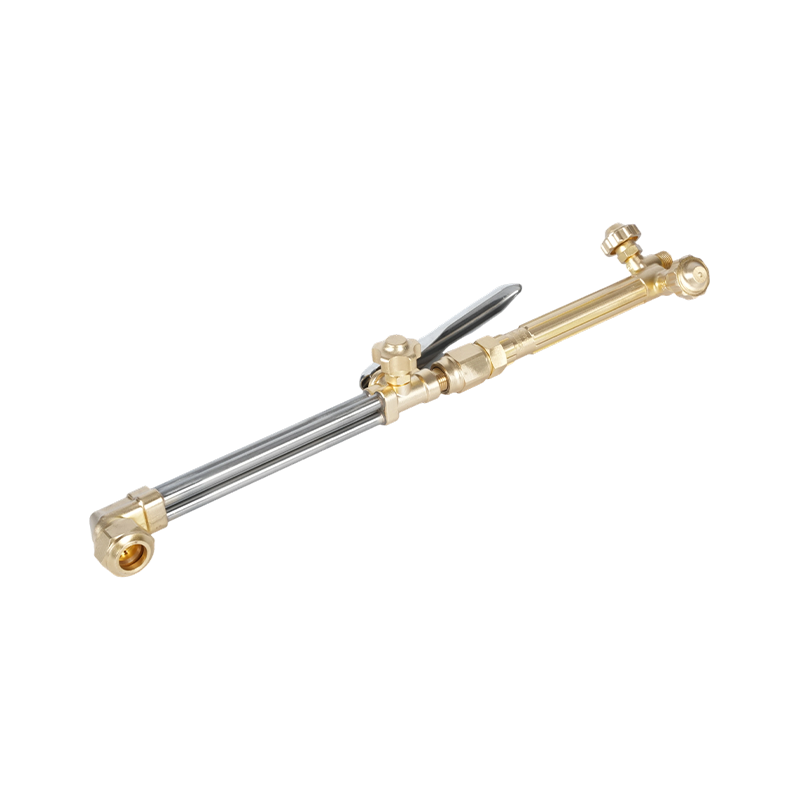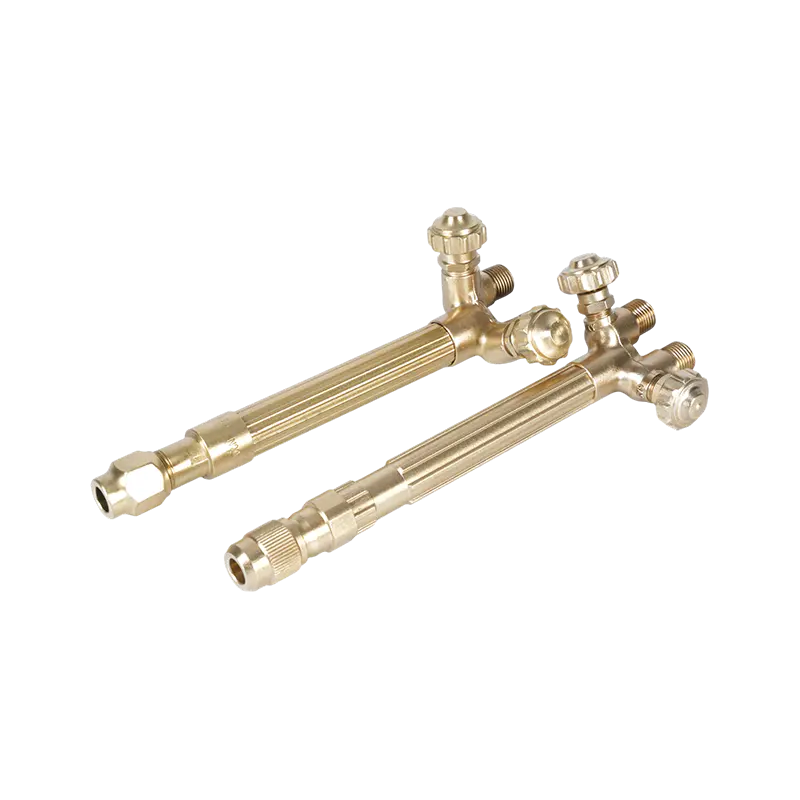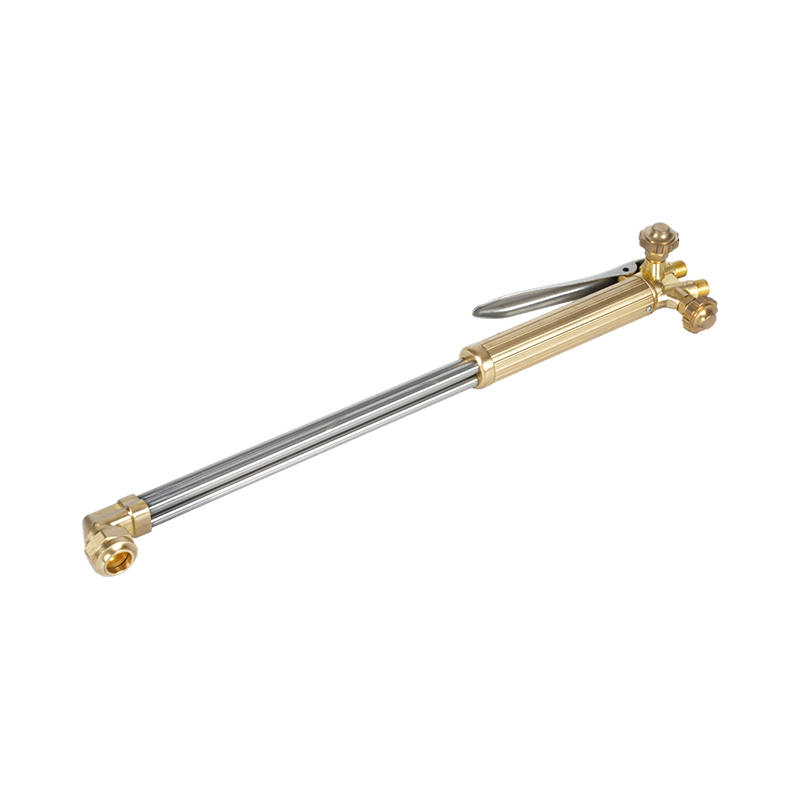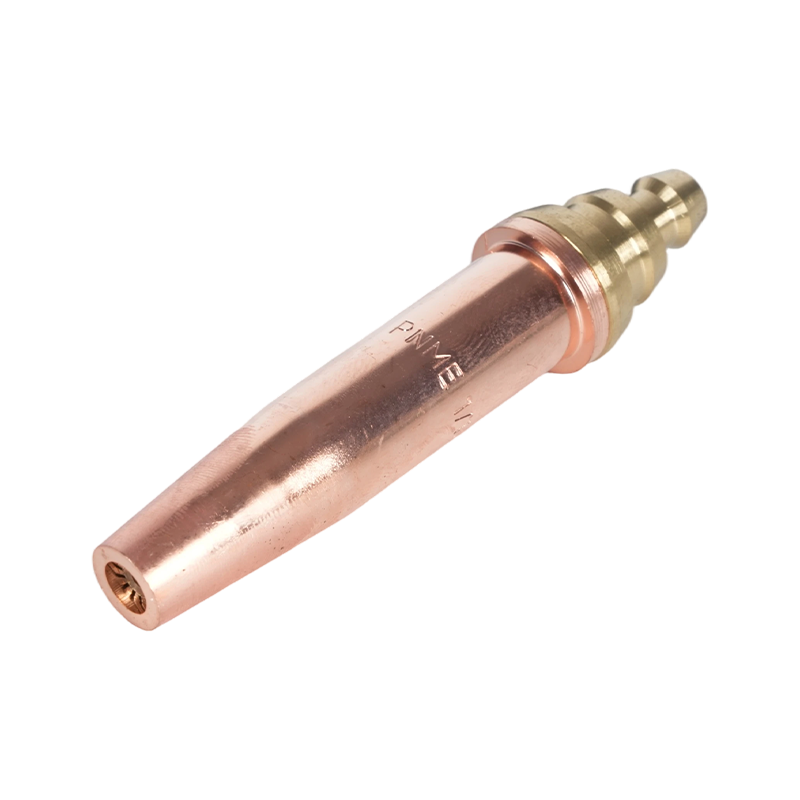
บทความนี้เน้นเฉพาะเคล็ดลับการตัดคบเพลิงและ หัวฉีดตัดคบเพลิง ใช้ในการตัดโลหะด้วยเชื้อเพลิงออกซิเจน โดยครอบคลุมถึงประเภทของทิป วิธีเลือกหัวฉีดที่ถูกต้องสำหรับงาน การตั้งค่าที่ถูกต้องและคำแนะนำด้านแรงดัน การบำรุงรักษาและการทำความสะอาด การแก้ไขปัญหาการตัดทั่วไป และข้อควรพิจารณาด้านความปลอดภัย ข้อมูลนี้เป็นประโยชน์และมีไว้สำหรับช่างเชื่อม ช่างประกอบ และเทคโนโลยีการบำรุงรักษาที่ต้องการขั้นตอนการดำเนินการและตารางอ้างอิงสำหรับงานตัดในชีวิตประจำวัน
ประเภทของปลายคบเพลิงและหัวฉีด
ปลายหัวตัดและหัวฉีดได้รับการออกแบบทางวิศวกรรมสำหรับงานเฉพาะ การทำความเข้าใจประเภทจะช่วยให้คุณจับคู่ปลายกับความหนาของวัสดุและคุณภาพการตัดที่ต้องการได้ หมวดหมู่หลักจะแสดงรายการด้านล่างพร้อมความแตกต่างด้านการทำงานและความเหมาะสมของแต่ละประเภท
เคล็ดลับการตัดด้วยมือ (แบบแมนนวล)
ปลายมือเป็นเรื่องปกติสำหรับงานเคลื่อนที่และร้านค้าขนาดเล็ก มีช่องออกซิเจนสำหรับตัดเพียงช่องเดียวและมีระบบอุ่นไอพ่น ขนาดจะแตกต่างกันไปตามความหนาที่จะตัดได้อย่างหมดจด ปลายเล็กใช้สำหรับแผ่นบางและปลายใหญ่สำหรับแผ่นหนา ปลายมือซ่อมได้ง่าย (เปลี่ยนหัวฉีด) และใช้กับตัวไฟฉายแบบมือถือ
เครื่องตัดและหัวฉีดแบบ Line-Cutting
หัวฉีดเครื่องจักรได้รับการออกแบบสำหรับระบบโครงสำหรับตั้งสิ่งของ โต๊ะตัดเชื้อเพลิงออกซี CNC หรือตัวพาอัตโนมัติ พวกมันมักจะแข็งแกร่งกว่า มีรูที่เปลี่ยนได้ และอาจรวมห้องผสมแบบพิเศษเพื่อปรับปรุงความสม่ำเสมอในการอุ่นเครื่องด้วยความเร็วการเคลื่อนที่ที่สูงขึ้น หัวฉีดเครื่องจักรมักต้องการการควบคุมแรงดันที่แม่นยำยิ่งขึ้นและมีระเบียบวินัยในการทำความสะอาด
เคล็ดลับการลากและเซาะร่อง
ปลายลากมีรูปทรงสำหรับการสัมผัสอย่างต่อเนื่องหรือใกล้กับชิ้นงาน (ใช้สำหรับการตัดหรือเซาะแนวตรงยาว) ทิปและหัวฉีดเซาะร่องมีหัวฉีดที่กว้างกว่าและมักมีหลายหัวฉีดเพื่อขจัดโลหะ แทนที่จะทำการตัดบางและแม่นยำ ซึ่งมีประโยชน์สำหรับการเตรียมรอยเชื่อมหรือการกำจัดข้อบกพร่อง
วิธีเลือกปลายที่เหมาะสม: ขนาด ปาก และรูปร่าง
การเลือกทิปต้องจับคู่ขนาดปากหัวฉีด โครงร่างการฉีด และรูปทรงของปลายให้ตรงกับความหนาของแผ่น เกรดเหล็ก และวิธีการตัด (มือเทียบกับเครื่องจักร) ด้านล่างนี้เป็นเกณฑ์การคัดเลือกที่สำคัญที่สุดและวิธีนำไปใช้
ขนาดปลายเทียบกับความหนาของแผ่น
ผู้ผลิตให้คะแนนทิปตามความสามารถในการตัดที่กำหนด ใช้แนวทางอนุรักษ์นิยม: เลือกปลายที่มีขนาดสูงกว่าความหนาของแผ่นเล็กน้อยเพื่อการตัดที่มีประสิทธิภาพและลดคราบสกปรก สำหรับงานที่ต้องทำซ้ำๆ ควรรักษาขนาดปลายให้เล็กเพื่อให้ครอบคลุมงานทั่วไป แทนที่จะเปลี่ยนปลายอย่างต่อเนื่อง
| ขนาดปลายทั่วไป | ความหนาของเหล็กกล้าคาร์บอนที่แนะนำ | แรงดันออกซิเจนในการตัดทั่วไป (psi) |
| เคล็ดลับ 0 (เล็กมาก) | 1–6 มม. (1/16"–1/4") | 20–40 ปอนด์ต่อตารางนิ้ว |
| เคล็ดลับ 1–2 | 6–12 มม. (1/4"–1/2") | 30–50 ปอนด์ต่อตารางนิ้ว |
| เคล็ดลับ 3–5 | 12–25 มม. (1/2"–1") | 40–60 ปอนด์ต่อตารางนิ้ว |
| เคล็ดลับ 6 ขึ้นไป (ใหญ่) | 25–100 มม. (1"–4" ) | 50–90 ปอนด์ต่อตารางนิ้ว |
ค่าเหล่านี้เป็นช่วงปกติ โปรดดูแผนภูมิทิปของผู้ผลิตเพื่อดูเส้นผ่านศูนย์กลางรูที่แน่นอน แรงดันออกซิเจนตัด และความเร็วในการเคลื่อนที่ที่แนะนำสำหรับรุ่นทิปและเกรดเหล็กเฉพาะของคุณ
ข้อควรพิจารณาเกี่ยวกับวัสดุและการเคลือบผิว
การตัดด้วยเชื้อเพลิงออกซีส่วนใหญ่จะทำบนเหล็กเหนียว เหล็กกล้าสเตนเลสและโลหะผสมสูงต้องใช้วิธีการที่แตกต่างกัน (เช่น การตัดพลาสม่าหรือเทคนิคพิเศษ) เนื่องจากไม่ได้ออกซิไดซ์ในลักษณะเดียวกัน ทิปมักเป็นทองเหลืองหรือโลหะผสมทองแดง เลือกหัวฉีดที่มีรูเปลี่ยนได้หากคุณคาดว่าจะสึกหรอมากหรือเกิดการปนเปื้อนบ่อยครั้ง
การตั้งค่าที่ถูกต้อง: แรงกดดัน การอุ่นเครื่อง และความเร็วในการเคลื่อนที่
แรงดันแก๊สที่ถูกต้อง การปรับความร้อนเจ็ทล่วงหน้า และความเร็วในการเคลื่อนที่มีความสำคัญพอๆ กับการออกแบบทิป ด้านล่างนี้คือขั้นตอนการตั้งค่าในทางปฏิบัติและช่วงพารามิเตอร์ที่ใช้กันทั่วไปสำหรับการตัดโดยใช้เชื้อเพลิงออกซีของเหล็กกล้าคาร์บอน
การตั้งค่าทีละขั้นตอน
- ตรวจสอบปลายและหัวฉีดเพื่อหาเศษซาก ที่นั่งที่เป็นรอย หรือช่องที่เสียหาย
- ตั้งค่าความดันอุ่นเชื้อเพลิง (อะเซทิลีน/โพรเพน) ตามคำแนะนำของผู้ผลิตไฟฉาย
- เปิดไอพ่นอุ่นและปรับกรวยเปลวไฟด้านในให้เป็นเปลวไฟที่เป็นกลางหรือทำให้เกิดคาร์บูไรซิ่งเล็กน้อยหากตัดโลหะบาง ๆ
- ตั้งค่าแรงดันออกซิเจนในการตัดตามค่าที่แนะนำของผู้ผลิตสำหรับขนาดปลายและความหนาของแผ่น
- ทดสอบการตัดเศษเพื่อตรวจสอบความสะอาดของการเจาะ ความเร็วการเคลื่อนที่ที่ถูกต้อง และการเกิดขี้ตะกอนที่ยอมรับได้
การแนะนำแรงดันและความเร็วทั่วไป
ความเร็วการเคลื่อนที่ขึ้นอยู่กับขนาดปลายและความหนาของแผ่น; ทิปที่ปรับให้เหมาะกับความหนาที่กำหนดจะช่วยให้เคลื่อนที่ได้เร็วยิ่งขึ้น และมีร่องแคบลงและมีเศษขยะน้อยลง ใช้แผนภูมิความเร็วการเดินทางจากผู้ผลิตหัวฉีดเป็นจุดเริ่มต้นเสมอ และปรับปรุงให้เหมาะกับสภาพของคบเพลิงและเหล็กของคุณ
การบำรุงรักษา: การทำความสะอาด การซ่อมแซมทิป และอายุการใช้งาน
การบำรุงรักษาเป็นประจำช่วยให้คาดการณ์ประสิทธิภาพของหัวฉีดได้ การบำรุงรักษาทั่วไปประกอบด้วยการทำความสะอาดพอร์ตอุ่น กำจัดตะกรันออกจากบริเวณปาก และการเปลี่ยนรูที่สึกหรอหรือส่วนแทรกทิป ปฏิบัติตามกำหนดเวลา: ตรวจสอบทิปทุกวันบนเส้นที่ใช้งานหนัก และทำความสะอาดหลังจากการเซาะร่องหรือวิ่งระยะไกล
วิธีการทำความสะอาดและเครื่องมือ
- ใช้ทิปรีมเมอร์ที่แนะนำและอุ่นแปรงฉีด ห้ามใช้ตะปูลวดที่สามารถขยายหรือบิดเบี้ยวรูได้
- แช่ทิปที่มีการปนเปื้อนอย่างมากเป็นเวลาสั้นๆ ในตัวทำละลายที่ออกแบบมาสำหรับอุปกรณ์ตัดเพื่อละลายจาระบีและตะกรัน (ปฏิบัติตามคำแนะนำของผู้ผลิต)
- เปลี่ยนเม็ดมีดทิปเมื่อปากมีการสึกกร่อน (เส้นผ่านศูนย์กลางไม่เท่ากัน) หรือบ่ามีรอย—ประสิทธิภาพจะลดลงก่อนที่จะเกิดความเสียหายขนาดใหญ่ที่มองเห็นได้
อายุการใช้งานที่คาดหวัง
อายุการใช้งานแตกต่างกันไปตามการตัดวัสดุ วัสดุปลาย และระดับการปนเปื้อน ทิปที่ได้รับการดูแลอย่างดีซึ่งใช้กับเหล็กเหนียวที่สะอาดสามารถใช้งานได้นานหลายเดือนหากใช้งานเป็นระยะๆ สภาพแวดล้อมการผลิตอาจจำเป็นต้องเปลี่ยนทุกๆ สองสามสัปดาห์ ติดตามชั่วโมงการใช้งานและเก็บเม็ดมีดสำรองไว้เพื่อหลีกเลี่ยงการหยุดทำงาน
การแก้ไขปัญหาหัวฉีดและทิปทั่วไป
เมื่อการตัดทำได้ไม่ดี การวินิจฉัยว่าส่วนปลาย/หัวฉีดมีข้อบกพร่องหรือไม่จะช่วยประหยัดเวลา คู่การแก้ปัญหาต่อไปนี้เป็นเรื่องธรรมดาในเวิร์กช็อป
- ปัญหา: ขี้เถ้ามากเกินไปและการตัดช้า แก้ไข: ลดความเร็วในการเคลื่อนที่ลงเล็กน้อย ตรวจสอบแรงดันออกซิเจนในการตัด ตรวจสอบช่องปากว่ามีการอุดตันหรือการสึกกร่อนบางส่วนหรือไม่ และตรวจดูว่าเปลวไฟอุ่นทื่อหรือไม่
- ปัญหา: เจาะยากหรือเจาะไม่สม่ำเสมอ แก้ไข: เพิ่มการอุ่นก่อนเพื่อให้แน่ใจว่าออกซิเดชั่นที่พื้นผิวจะถูกกำจัดออกไป ตรวจสอบว่าขนาดปลายเพียงพอสำหรับความหนาของแผ่น; ตรวจสอบการอุดตันของช่องเปิดหรือช่องผสมด้านในที่เสียหาย
- ปัญหา: เปลวไฟหรือภาพย้อนหลังที่ผิดปกติ แก้ไข: หยุดทันที ตรวจสอบวาล์วกันกลับและตัวกันไฟย้อนกลับ และเปลี่ยนท่ออ่อนหรือข้อต่อที่ชำรุด อย่าใช้ทิปจนกว่าระบบจะผ่านการทดสอบการรั่วและการไหลย้อนกลับ
- ปัญหา: รอยตัดกว้างมากหรือการหลอมโลหะมากเกินไป แก้ไข: ทิปอาจมีขนาดใหญ่เกินไปสำหรับงานหรือความเสียหายของช่องปาก - เปลี่ยนไปใช้ทิปที่เล็กลงและลดแรงดันออกซิเจนในการตัดและความเร็วในการเคลื่อนที่ตามความจำเป็น
ความปลอดภัยและแนวปฏิบัติที่ดีที่สุดเมื่อทำงานกับหัวฉีดตัด
การทำงานอย่างปลอดภัยกับระบบเชื้อเพลิงออกซีนั้นไม่สามารถต่อรองได้ การจัดการทิปและการเลือกอุปกรณ์ที่เหมาะสมช่วยลดความเสี่ยงย้อนหลังและปกป้องบุคลากรและทรัพย์สิน
- ใช้ตัวจับแฟลชแบ็คและเช็ควาล์วที่ตัวควบคุมและคบเพลิงเสมอ เปลี่ยนใหม่เมื่อสัญญาณแรกของความเสียหาย
- สวม PPE ที่เหมาะสม: ถุงมือหนัง อุปกรณ์ปกป้องดวงตาพร้อมฟิลเตอร์กรองแสงที่เหมาะสมสำหรับการตัด อุปกรณ์ป้องกันการได้ยินในสภาพแวดล้อมที่มีเสียงดัง และเสื้อผ้าที่ทนไฟ
- เก็บกระบอกสูบตั้งตรงและถูกล่ามโซ่ ยึดคบเพลิงและท่อให้แน่นเพื่อหลีกเลี่ยงความเสียหายของวาล์วโดยไม่ตั้งใจ ปิดวาล์วกระบอกสูบเมื่อไม่ใช้งานและไล่ท่อไล่ลมก่อนจัดเก็บ
เคล็ดลับการซื้อและความเข้ากันได้
ทิปบางอันไม่สามารถใช้งานร่วมกันระหว่างผู้ผลิตได้ เนื่องจากความพอดีของเบาะนั่ง ระยะพิทช์เกลียว และรูปทรงของปากจะแตกต่างกันไป พิจารณาประเด็นเหล่านี้เมื่อซื้อทิปหรือหัวฉีดทดแทน
OEM กับหลังการขาย
ทิปของ OEM ตรงกับความคลาดเคลื่อนของอุปกรณ์ดั้งเดิม และมักจะมีขนาดออริฟิสที่แม่นยำและเม็ดมีดสำหรับเปลี่ยน ทิปหลังการขายที่มีคุณภาพอาจคุ้มค่า แต่ต้องตรวจสอบความพอดีและข้อมูลจำเพาะของวัสดุ สำหรับการใช้งานที่มีความสำคัญต่อการผลิต โปรดใช้ OEM หรือชิ้นส่วนของบุคคลที่สามที่ผ่านการรับรองซึ่งมีเกณฑ์ความคลาดเคลื่อนที่ยอมรับได้เป็นเอกสาร
สิ่งที่ต้องเก็บไว้ในสต็อก
- ขนาดทิปที่ใช้มากที่สุด 2-3 ขนาดสำหรับขั้นตอนการทำงานของคุณ
- เม็ดมีด/ช่องเปิดทิปอะไหล่ อุ่นเม็ดมีดฉีดล่วงหน้า และเครื่องมือทำความสะอาดทิป (รีมเมอร์ แปรง)
- อุปกรณ์ป้องกันไฟย้อนกลับสำรองอย่างน้อยหนึ่งตัวและตัวควบคุมสำรองสำหรับบริการแก๊สแต่ละชนิด
การเก็บบันทึกของ ปลายคบเพลิงตัด ประสิทธิภาพ (ชั่วโมง/หน้าที่) และการติดฉลากทิปอะไหล่ด้วยความหนาในการตัดที่กำหนด จะช่วยเร่งการเตรียมงานและลดเศษเนื่องจากทิปที่ไม่ตรงกัน
สรุป: รายการตรวจสอบที่ใช้ได้จริงก่อนการตัดทุกครั้ง
- ตรวจสอบขนาดปลายที่ถูกต้องสำหรับความหนาของแผ่น
- ตรวจสอบและทำความสะอาดส่วนปลายและอุ่นหัวฉีด เปลี่ยนเม็ดมีดที่สึกหรอ
- ตั้งค่าการอุ่นและตัดแรงดันออกซิเจนต่อแผนภูมิทิป ทำการทดสอบเศษเหล็กและปรับความเร็วในการเคลื่อนที่
- ยืนยันว่ามีอุปกรณ์ความปลอดภัย (ตัวจับแฟลชแบ็ค เช็ควาล์ว) อยู่ในตำแหน่งและทำงานได้
การใช้ขั้นตอนการเลือก การตั้งค่า และการบำรุงรักษาในทางปฏิบัติเหล่านี้จะช่วยยืดอายุทิป ปรับปรุงคุณภาพการตัด และลดเวลาหยุดทำงาน หากต้องการขนาดปากที่แน่นอน แผนภูมิแรงดัน และคำแนะนำความเร็วในการเคลื่อนที่ โปรดศึกษาเอกสารข้อมูลทางเทคนิคของผู้ผลิตหัวฉีดสำหรับรุ่นทิปเฉพาะที่คุณใช้เสมอ