เหตุใดสแตนเลสจึงต้องการแนวทางที่แตกต่าง
สแตนเลสต้านทานการกัดกร่อนเนื่องจากมีโครเมียมอยู่ — โดยทั่วไปคือ 10% หรือสูงกว่า — ซึ่งก่อตัวเป็นชั้นออกไซด์แบบพาสซีฟบนพื้นผิว ชั้นเดียวกันนั้นคือสิ่งที่ทำให้ไม่น่าให้อภัยในร้านเชื่อม ความร้อนคือปัญหาสำคัญ: เหล็กสแตนเลสนำความร้อนได้ประมาณหนึ่งในสามอย่างมีประสิทธิภาพเท่ากับเหล็กเหนียว ซึ่งหมายความว่าพลังงานจากส่วนโค้งจะยังคงเข้มข้นใกล้กับบริเวณรอยเชื่อมแทนที่จะกระจายตัว ผลลัพธ์คือการสะสมความร้อนอย่างรวดเร็ว ความเสี่ยงต่อการบิดเบี้ยวเพิ่มขึ้น และหากอุณหภูมิสูงเกินไป ปรากฏการณ์ที่เรียกว่าภาวะภูมิไวเกิน โดยที่โครเมียมคาร์ไบด์ตกตะกอนที่ขอบเขตของเกรนและโลหะจะสูญเสียความต้านทานการกัดกร่อนอย่างแม่นยำในจุดที่คุณต้องการมากที่สุด
การปนเปื้อนเป็นตัวแปรหลักประการที่สอง แปรงลวดเหล็กกล้าคาร์บอน จานเจียรที่เคยสัมผัสกับเหล็กเหนียวก่อนหน้านี้ หรือน้ำมันด้วยมือเปล่าบนโลหะฐาน ล้วนสามารถนำวัสดุแปลกปลอมเข้าไปในบริเวณรอยเชื่อม ทำให้เกิดรูพรุนหรือเกิดสนิมได้ในที่สุด การเชื่อมเหล็กกล้าไร้สนิมเป็นกระบวนการที่การเตรียมคำนึงถึงคุณภาพการเชื่อมขั้นสุดท้ายเป็นส่วนใหญ่ การควบคุมตัวแปรความร้อนและการปนเปื้อนก่อนที่อาร์คจะเริ่มคือสิ่งที่แยกรอยเชื่อมที่สะอาดและทนต่อการกัดกร่อนออกจากรอยเชื่อมที่ล้มเหลวในการให้บริการ
ข่าวดีก็คือกระบวนการนี้สามารถเรียนรู้ได้ การเชื่อม TIG, MIG และแท่งทั้งหมดใช้ได้กับสเตนเลส โดยแต่ละแบบเหมาะกับความหนาของวัสดุและบริบทการใช้งานที่แตกต่างกัน การทำความเข้าใจว่าควรใช้กระบวนการใดและเพราะเหตุใดคือการตัดสินใจครั้งแรกที่จะทำให้ถูกต้อง
การเลือกกระบวนการเชื่อมที่เหมาะสม
กระบวนการสามประการมีส่วนสำคัญในการเชื่อมเหล็กกล้าไร้สนิมในทางปฏิบัติ แต่ละคนมีจุดหวานที่กำหนดไว้
การเชื่อม TIG (GTAW) คือทางเลือกที่แม่นยำ อิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองจะสร้างส่วนโค้งในขณะที่แท่งฟิลเลอร์ถูกป้อนด้วยมือ ทำให้ช่างเชื่อมสามารถควบคุมอินพุตความร้อนและอัตราการสะสมของฟิลเลอร์ได้อย่างอิสระอย่างสมบูรณ์ ทำงานบน DCEN (ขั้วไฟฟ้ากระแสตรงเป็นลบ) พร้อมเกราะป้องกันอาร์กอน 100% TIG สร้างรอยเชื่อมที่สะอาดที่สุดบนสเตนเลส — แทบไม่มีรอยกระเด็น มีลักษณะเป็นเม็ดบีดที่ดีเยี่ยม และมีโซนที่ได้รับผลกระทบจากความร้อนน้อยที่สุดเมื่อเทคนิคดี เป็นมาตรฐานสำหรับแผ่นบาง (ไม่เกิน 3 มม.) งานท่อ อุปกรณ์เกรดอาหาร และการใช้งานใดๆ ที่มองเห็นรอยเชื่อมที่เสร็จแล้ว ข้อเสียคือความเร็ว: TIG ช้า และความชำนาญที่ต้องอาศัยการฝึกฝนจึงจะพัฒนาได้
การเชื่อม MIG (GMAW) เหมาะกับส่วนที่หนักกว่าและปริมาณการผลิตที่สูงขึ้น ลวดป้อนอย่างต่อเนื่อง ซึ่งเพิ่มอัตราการสะสมอย่างมีนัยสำคัญเมื่อเทียบกับ TIG สำหรับสเตนเลส เทคนิคการกดถือเป็นมาตรฐาน โดยถือปืนไว้ที่ประมาณ 90 องศา โดยมีมุมเคลื่อนที่ 5-15 องศา ซึ่งรักษาระดับก๊าซไว้เหนือแอ่งน้ำได้ดีกว่า การเลือกก๊าซป้องกันมีความซับซ้อนมากกว่าเหล็กกล้าคาร์บอน: CO₂ บริสุทธิ์สร้างความเสียหายให้กับสเตนเลส และอาร์กอนบริสุทธิ์ทำให้เกิดส่วนโค้งที่เย็นและเฉื่อยชา ก๊าซใช้งานที่พบมากที่สุดคือส่วนผสมไตรมิกซ์ของฮีเลียม 90% / อาร์กอน 7.5% / CO₂ 2.5% สำหรับการถ่ายโอนการลัดวงจร หรือส่วนผสมอาร์กอน 98% / ออกซิเจน 2% สำหรับการถ่ายโอนส่วนโค้งแบบสเปรย์ การผสมก๊าซผิดเป็นหนึ่งในสาเหตุที่พบบ่อยที่สุดของผลลัพธ์ MIG สเตนเลสที่ไม่ดี
การเชื่อมแบบแท่ง (SMAW) เป็นการชดเชยได้มากที่สุดในบรรดาทั้งสามประการในแง่ของการเตรียมพื้นผิว และใช้ได้กับงานภาคสนามหรือส่วนที่หนากว่าซึ่งอุปกรณ์ TIG หรือ MIG ไม่สามารถใช้งานได้จริง อิเล็กโทรด (E308, E316 หรือ E309 สำหรับข้อต่อโลหะที่ไม่เหมือนกัน) มีฟลักซ์ที่สร้างเกราะป้องกันในตัว ทำให้ไม่จำเป็นต้องใช้ก๊าซภายนอก การป้อนความร้อนจะสูงกว่าและควบคุมได้น้อยกว่า TIG ซึ่งทำให้การบิดงอบนส่วนที่บางถือเป็นความเสี่ยงอย่างแท้จริง สำหรับการซ่อมแซมโครงสร้างและการผลิตที่มีน้ำหนักมาก ไม้เท้าเป็นตัวเลือกที่ใช้งานได้จริงและมีประสิทธิภาพ
| กระบวนการ | ช่วงความหนาที่ดีที่สุด | ก๊าซป้องกัน | การควบคุมความร้อน | ระดับทักษะ |
|---|---|---|---|---|
| TIG (GTAW) | บางถึงปานกลาง (เหมาะ <3 มม.) | อาร์กอน 100% | ดีเยี่ยม (เหยียบเท้า/ชีพจร) | สูง |
| MIG (GMAW) | หนาปานกลางถึงหนา (3 มม.) | ไตรมิกซ์หรือการผสมผสาน Ar/O₂ | ดี (ความเร็วสายไฟ / แรงดันไฟฟ้า) | ปานกลาง |
| สติ๊ก (SMAW) | ส่วนหนา/ซ่อมแซมสนาม | ไม่มี (ป้องกันฟลักซ์) | จำกัด | ปานกลาง |
การเตรียมพื้นผิวและการควบคุมการปนเปื้อน
การเตรียมการเชื่อมสเตนเลสนั้นเข้มงวดกว่าเหล็กกล้าคาร์บอน และกฎเกณฑ์ต่างๆ ก็คุ้มค่าที่จะถือว่าไม่สามารถต่อรองได้ ประการแรกคือการแยกเครื่องมือ: เก็บชุดแปรง เครื่องเจียร และแคลมป์ไว้เฉพาะสำหรับสเตนเลสเท่านั้น เมื่อแปรงลวดหรือแผ่นขัดสัมผัสกับเหล็กกล้าคาร์บอน จะเกิดการปนเปื้อนของเหล็กซึ่งจะถ่ายโอนไปยังสเตนเลสเมื่อสัมผัส ฝังอนุภาคที่กัดกร่อนและบ่อนทำลายชั้นพาสซีฟ ติดฉลากเครื่องมือและบังคับใช้การแยกอย่างสม่ำเสมอ
พื้นผิวต้องสะอาดปราศจากน้ำมัน จาระบี สี รอยหมึก และออกซิเดชั่นก่อนทำการเชื่อม อะซิโตนหรือน้ำยาขจัดคราบสเตนเลสโดยเฉพาะบนผ้าสะอาดจะช่วยจัดการกับการปนเปื้อนที่เป็นสารอินทรีย์ สำหรับการเกิดออกซิเดชันหรือตะกรันบนขอบตัด ให้ใช้สารขัดถูไร้เหล็กหรือแผ่นขัดสำหรับสเตนเลส ห้ามใช้แผ่นขัดที่สัมผัสกับเหล็กกล้าคาร์บอน วิธีการตัดก็มีความสำคัญเช่นกัน: ควรใช้การตัดพลาสมาและการตัดด้วยเลเซอร์มากกว่าการตัดด้วยออกซีอะเซทิลีนสำหรับสเตนเลส เนื่องจากหลีกเลี่ยงการปนเปื้อนคาร์บอนที่คมตัด หากไม่สามารถหลีกเลี่ยงการตัดด้วยออกซีอะเซทิลีน ขอบจะต้องกราวด์กลับก่อนทำการเชื่อม
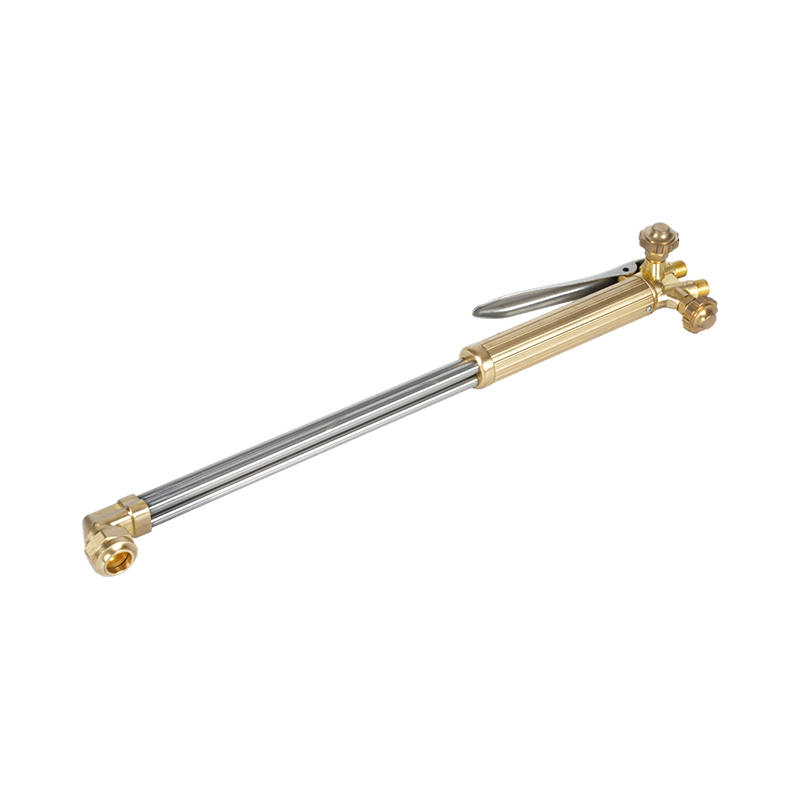
การต่อข้อต่อควรจะแน่น ช่องว่างของรากที่เกิน 1.5 มม. จะเพิ่มความเสี่ยงของการไหม้ทะลุและการเจาะรากที่ไม่สอดคล้องกัน โดยเฉพาะบนวัสดุที่บาง การเชื่อมยึดติดที่ระยะห่าง 50 มม. หรือน้อยกว่า ยึดข้อต่อให้อยู่ในตำแหน่งและลดการบิดเบี้ยวระหว่างการเชื่อมหลัก ก อุปกรณ์ตัดและด้ามจับคบเพลิงได้รับการจัดอันดับเพื่อการควบคุมแก๊สที่แม่นยำ เป็นเครื่องมือที่เหมาะสมสำหรับการตัดโดยใช้เชื้อเพลิงออกซีหรืองานอุ่นก่อนการเชื่อมสแตนเลส เพื่อให้มั่นใจว่ามีการส่งเปลวไฟที่สม่ำเสมอโดยไม่ปนเปื้อนบริเวณที่ตัด
การควบคุมความร้อน: ความท้าทายทางเทคนิคหลัก
การจัดการความร้อนในการเชื่อมเหล็กสเตนเลสมีวัตถุประสงค์สองประการ: การหลอมเหลวเต็มรูปแบบโดยไม่ทำให้โลหะฐานร้อนเกินไป และการกระจายความร้อนอย่างสม่ำเสมอเพื่อป้องกันการบิดเบี้ยว ทั้งสองอย่างต้องใช้เทคนิคโดยเจตนาแทนที่จะอาศัยเครื่องจักรเพื่อชดเชย
อุณหภูมิระหว่างทางเป็นตัวแปรควบคุมหลักในการเชื่อมแบบหลายรอบ อุณหภูมิระหว่างทางสูงสุดสำหรับสเตนเลสออสเทนนิติก (เกรด 304 และ 316 ที่พบบ่อยที่สุด) โดยทั่วไปจะอยู่ที่ 150°C (300°F) เกินกว่านี้ความเสี่ยงของการตกตะกอนของคาร์ไบด์และอาการแพ้ บน TIG การตั้งค่าพัลส์จะลดการป้อนความร้อนโดยเฉลี่ยโดยไม่ทำให้การเจาะทะลุ — กระแสสูงสุดบรรลุฟิวชัน ในขณะที่กระแสพื้นหลังทำให้โลหะเย็นลงเล็กน้อยระหว่างพัลส์ บน MIG การปรับความเร็วการป้อนลวดและแรงดันไฟฟ้าให้ผลลัพธ์ที่คล้ายกัน เส้นผ่านศูนย์กลางของเส้นลวดที่แคบลงยังช่วยลดกระแสที่ต้องการสำหรับความลึกของการเจาะที่กำหนด
สำหรับการเชื่อมที่ยาวนานขึ้น การเชื่อมแบบข้าม (การเคลื่อนย้ายไปยังส่วนอื่นของรอยต่อเป็นระยะๆ แทนที่จะเชื่อมอย่างต่อเนื่องในทิศทางเดียว) จะกระจายความร้อนได้อย่างสม่ำเสมอมากขึ้น และลดการไล่ระดับความร้อนที่ทำให้เกิดการบิดงอ การเชื่อมแบบแบ็คสเต็ป — การเชื่อมเพิ่มขั้นสั้นๆ ในทิศทางตรงกันข้ามกับความก้าวหน้าของการเชื่อมโดยรวม — เป็นอีกหนึ่งเทคนิคที่มีประสิทธิภาพในการจัดการการสะสมความร้อนในส่วนที่จำกัด แท่งทำความเย็น แผ่นรองรับทองแดง และแผ่นระบายความร้อนที่วางติดกับโซนการเชื่อมยังดูดซับพลังงานส่วนเกินและรักษาอุณหภูมิระหว่างทางให้อยู่ในช่วง
แรงดันแก๊สที่แม่นยำที่ตัวควบคุมมีความสำคัญพอๆ กับเทคนิคการเชื่อม การไหลของก๊าซป้องกันที่ไม่เพียงพอจะทำให้สระเชื่อมไม่ได้รับการป้องกัน ทำให้เกิดออกซิเดชันและความพรุน การไหลที่มากเกินไปจะทำให้เกิดความปั่นป่วนที่ดึงอากาศในชั้นบรรยากาศเข้าสู่โล่ มีการสอบเทียบแล้ว เครื่องปรับแรงดันแก๊สที่ตรงกับข้อกำหนดกระบวนการเชื่อมและอัตราการไหล คือการควบคุมพื้นฐานสำหรับการรักษาความครอบคลุมของก๊าซให้สม่ำเสมอตลอดแนวเชื่อม
สิ่งจำเป็นเกี่ยวกับอุปกรณ์: คบเพลิง เคล็ดลับ และความปลอดภัย
คบเพลิงและอุปกรณ์สิ้นเปลืองเป็นจุดที่เทคนิคและอุปกรณ์มาบรรจบกัน สำหรับงานที่ใช้เชื้อเพลิงออกซีที่อยู่ติดกับการผลิตสเตนเลส เช่น เกรดเฟอร์ริติกหรือมาร์เทนซิติกก่อนการทำความร้อน การบรรเทาความเครียดหลังการเชื่อม หรือการตัดชิ้นงานก่อนการเชื่อม คุณภาพของไฟฉายและการบำรุงรักษาจะส่งผลโดยตรงต่อผลลัพธ์ มีการบำรุงรักษาอย่างดี ไฟฉายทำความร้อนที่ออกแบบมาเพื่อการควบคุมเปลวไฟที่แม่นยำในงานโลหะ ให้ความร้อนที่ควบคุมและสม่ำเสมอตามที่สแตนเลสต้องการ โดยไม่มีไฟกระชากหรือไฟย้อนกลับที่ปนเปื้อนพื้นที่ทำงานหรือทำให้โลหะฐานเสียหาย
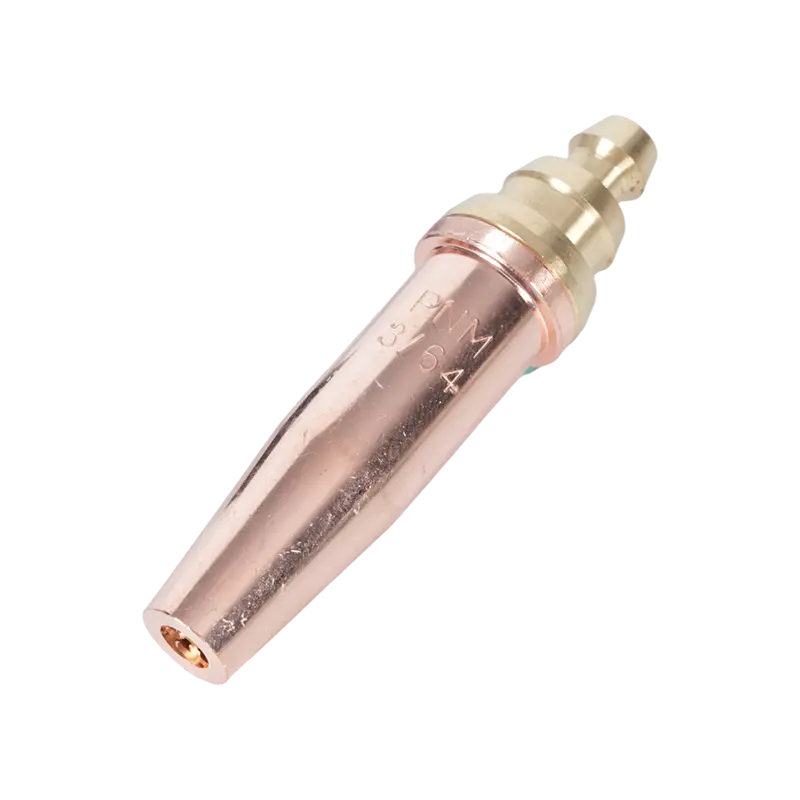
ปลายคบเพลิงจะกำหนดลักษณะของเปลวไฟ ขนาดปลายที่ถูกต้องสำหรับความหนาของวัสดุและประเภทของก๊าซจะส่งผลต่อประสิทธิภาพการทำความร้อนและคุณภาพของคมตัดหากเกี่ยวข้องกับการตัด ปลายหัวตัดและหัวฉีดที่เลือกสำหรับการผสมก๊าซและวัสดุเฉพาะ ตรวจสอบให้แน่ใจว่าขอบสะอาดปราศจากออกซิเดชั่นซึ่งต้องอาศัยการทำงานซ้ำน้อยที่สุดก่อนการเชื่อม การใช้ปลายขนาดเล็กสำหรับวัสดุหนาทำให้การตัดไม่สมบูรณ์ ทิปขนาดใหญ่ทำให้เกิดความร้อนมากเกินไปจนบิดเบือนวัสดุโดยรอบ
Flashback — สภาวะที่เปลวไฟลุกลามกลับเข้าไปในตัวไฟฉายหรือท่อ — ถือเป็นความเสี่ยงด้านความปลอดภัยอย่างร้ายแรงในการติดตั้งเชื้อเพลิงออกซิเจน และสภาพแวดล้อมการผลิตสเตนเลสก็ไม่มีข้อยกเว้น ตัวจับแฟลชแบ็คติดตั้งที่จุดเชื่อมต่อคบเพลิงและตัวควบคุม ขัดขวางการเคลื่อนที่ของเปลวไฟย้อนกลับก่อนที่จะถึงท่อหรือแหล่งจ่ายก๊าซ อุปกรณ์เหล่านี้เป็นส่วนประกอบด้านความปลอดภัยที่จำเป็นในสภาพแวดล้อมการเชื่อมแบบมืออาชีพ ไม่ใช่การอัพเกรดเพิ่มเติม คำแนะนำด้านกฎระเบียบจากหน่วยงานต่างๆ รวมถึง American Welding Society เน้นย้ำถึงการใช้เป็นแนวปฏิบัติมาตรฐานกับระบบคบเพลิงที่ใช้เชื้อเพลิงออกซิเจน สำหรับภาพรวมที่ครอบคลุมของการเลือกกระบวนการเชื่อมและความเข้ากันได้ของโลหะเติมสำหรับงานสเตนเลส คู่มือการเชื่อมฉบับสมบูรณ์ของ NS ARC ครอบคลุมก๊าซป้องกัน การเลือกสายไฟ และแนวทางปฏิบัติที่ดีที่สุดสำหรับสเตนเลส เป็นจุดอ้างอิงที่มีประโยชน์สำหรับผู้ระบุและผู้สร้าง