เคล็ดลับคบเพลิงตัดอะเซทิลีนทำงานอย่างไร
ปลายคบเพลิงตัดอะเซทิลีนเป็นส่วนประกอบปลายสุดของระบบตัดเชื้อเพลิงออกซี ซึ่งเป็นจุดที่เคมีของแก๊ส วิศวกรรมแรงดัน และปฏิกิริยาทางโลหะวิทยามาบรรจบกันเพื่อสร้างการตัด การทำความเข้าใจว่าปลายตัดทำงานอย่างไรโดยกลไกเป็นรากฐานในการเลือกปลายที่เหมาะสม การตั้งค่าแรงกดที่ถูกต้อง และการวินิจฉัยปัญหาเมื่อคุณภาพการตัดลดลง
กระบวนการตัดทำงานในสองขั้นตอนที่แตกต่างกัน ซึ่งทั้งสองขั้นตอนควบคุมโดยรูปทรงของปลาย ประการแรก เปิดไฟ —ส่งผ่านวงแหวนที่มีรูเล็กๆ รอบๆ รูตรงกลาง—ทำให้โลหะฐานมีอุณหภูมิการจุดไฟประมาณ 1,800°F (982°C) อะเซทิลีนเป็นเชื้อเพลิงที่ต้องการสำหรับขั้นตอนนี้ เนื่องจากการเผาไหม้กับออกซิเจนทำให้เกิดอุณหภูมิเปลวไฟประมาณ 3,160°C (5,720°F) โดยความร้อนส่วนใหญ่จะกระจุกตัวอยู่ที่กรวยเปลวไฟด้านใน ความเข้มข้นของกรวยด้านในช่วยให้อุ่นได้อย่างรวดเร็วและแม่นยำโดยมีบริเวณที่ได้รับผลกระทบจากความร้อนน้อยที่สุดบนโลหะโดยรอบ ซึ่งเป็นข้อได้เปรียบที่เชื้อเพลิงทางเลือก เช่น โพรเพนและโพรพิลีนไม่สามารถทำซ้ำได้เต็มที่
เมื่อเหล็กถึงอุณหภูมิจุดไฟและเปลี่ยนเป็นสีแดงเชอร์รี่ ผู้ปฏิบัติงานจะเปิดคันโยกออกซิเจนสำหรับตัด กระแสออกซิเจนบริสุทธิ์แรงดันสูง (ความบริสุทธิ์ 99.5% ขึ้นไป) จะถูกปล่อยออกมาผ่านทางรูตรงกลางของส่วนปลาย เจ็ทออกซิเจนนี้ไม่ละลายเหล็ก แต่จะทำให้เกิดปฏิกิริยาออกซิเดชันแบบคายความร้อนซึ่งจะเผาไหม้เหล็กโดยตรง และแปลงเป็นตะกรันเหล็กออกไซด์ที่ถูกไล่ออกจากรอยตัดพร้อมกันด้วยความเร็วของกระแสก๊าซ ผลลัพธ์ที่ได้คือการตัดด้วยเคมีเทอร์โมเคมีแทนที่จะใช้การหลอมด้วยความร้อน ซึ่งเป็นเหตุผลว่าทำไมออกซี-อะเซทิลีนจึงสามารถตัดแผ่นเหล็กที่มีความหนาหลายนิ้วได้ ซึ่งไม่มีกระบวนการพลาสมาหรือเลเซอร์ใดสามารถเทียบเคียงได้ในเชิงเศรษฐกิจตามขนาด
ข้อจำกัดที่สำคัญเฉพาะของอะเซทิลีนสองประการกำหนดวิธีการใช้ปลายตัด: แรงดันใช้งานอะเซทิลีนต้องไม่เกิน 15 PSI (1 บาร์) เนื่องจากก๊าซไม่เสถียรทางเคมีและไวต่อแรงกระแทกเกินเกณฑ์นี้ นอกจากนี้ จะต้องไม่ถอนอะเซทิลีนออกจากกระบอกสูบในอัตราที่เกินหนึ่งในเจ็ดของความจุรวมของกระบอกสูบต่อชั่วโมง การถอนออกเร็วขึ้นจะดึงอะซิโตนเหลวเข้าไปในท่อและคบเพลิง ทำให้อุปกรณ์เสียหายและทำให้เกิดพฤติกรรมเปลวไฟที่เป็นอันตราย
เคล็ดลับการตัดชิ้นเดียวและสองชิ้น
ทิปหัวตัดอะเซทิลีนผลิตขึ้นในรูปแบบโครงสร้างสองรูปแบบ และความแตกต่างระหว่างทั้งสองไม่ได้เป็นเพียงความสวยงามเท่านั้น แต่ยังกำหนดความเข้ากันได้ของแก๊ส รูปทรงของเปลวไฟ ประสิทธิภาพเชิงความร้อน และประเภทของงานตัดแต่ละทิปได้รับการออกแบบทางวิศวกรรมเพื่อส่งมอบ
เคล็ดลับการตัดอะเซทิลีนชิ้นเดียว
ทิปแบบชิ้นเดียวถูกตัดเฉือนจากแท่งโลหะผสมทองแดงแข็ง ซึ่งโดยทั่วไปแล้วทองแดงเทลลูเรียม เลือกใช้เนื่องจากมีการนำความร้อนสูง ความสามารถในการแปรรูป และความต้านทานต่อความร้อนสูงที่เกิดขึ้นที่ส่วนปลาย ส่วนทิปผลิตโดยการเจาะและการตอกอย่างแม่นยำบนสายไฟที่ปรับเทียบแล้ว เพื่อสร้างช่องให้ความร้อนล่วงหน้าที่แม่นยำ และรูออกซิเจนในการตัดตรงกลางที่มีเส้นผ่านศูนย์กลางที่ควบคุมได้อย่างแม่นยำ ผลลัพธ์ที่ได้คือส่วนประกอบแบบครบวงจรเพียงชิ้นเดียวโดยไม่มีข้อต่อระหว่างทางเดินก๊าซ เคล็ดลับชิ้นเดียวคือ ออกแบบมาเฉพาะสำหรับอะเซทิลีน และเป็นรูปแบบมาตรฐานสำหรับการตัดด้วยมือทั้งงานแปรรูป งานก่อสร้าง ยานยนต์ และงานเหล็กโครงสร้าง โดยทั่วไปจะมีรูอุ่นสี่หรือหกรูที่จัดเรียงโดยมีศูนย์กลางอยู่ที่รูตรงกลาง

เคล็ดลับการตัดสองชิ้น
ปลายสองชิ้นประกอบด้วยเปลือกนอกเป็นทองแดงและส่วนประกอบภายในเป็นทองเหลือง โครงสร้างนี้สร้างร่องเปลวไฟอุ่นระหว่างส่วนประกอบทั้งสอง แทนที่จะเจาะผ่านชิ้นเดียว ทิปแบบสองชิ้นได้รับการออกแบบมาเพื่อใช้กับก๊าซเชื้อเพลิงทางเลือก ได้แก่ โพรพิลีน โพรเพน ก๊าซธรรมชาติ และ MAPP ซึ่งการอุ่นเครื่องนานขึ้นและรูปทรงเปลวไฟที่แตกต่างกันของก๊าซเหล่านี้ ต้องใช้รูปแบบการอุ่นเครื่องที่กว้างขึ้นและกระจายตัวมากขึ้น เคล็ดลับสองชิ้นคือ ไม่สามารถเปลี่ยนได้กับการตั้งค่าอะเซทิลีน : คุณลักษณะของเปลวไฟและข้อกำหนดแรงดันแก๊สโดยพื้นฐานจะแตกต่างกัน และการใช้ประเภทปลายที่ไม่ถูกต้องจะส่งผลต่อคุณภาพการตัดและความปลอดภัย
| ลักษณะเฉพาะ | เคล็ดลับชิ้นเดียว | ทิปสองชิ้น |
|---|---|---|
| วัสดุก่อสร้าง | โลหะผสมทองแดงที่เป็นของแข็ง (ทองแดงเทลลูเรียม) | ทองแดงเปลือกนอกสมาชิกทองเหลืองภายใน |
| ก๊าซเชื้อเพลิงที่เข้ากันได้ | อะเซทิลีนเท่านั้น | โพรเพน, โพรพิลีน, MAPP, ก๊าซธรรมชาติ |
| เปิดการออกแบบออริฟิส | รูเจาะ (4 หรือ 6) | ร่องระหว่างเปลือกและส่วนประกอบภายใน |
| ความเข้มข้นของเปลวไฟ | สูง — โฟกัสกรวยด้านใน | กว้างขึ้น — รูปแบบการอุ่นแบบกระจาย |
| การใช้งานทั่วไป | งานตัดด้วยมือ งานละเอียด แผ่นบาง-กลาง | การตัดการผลิต, แผ่นหนัก, การทำความร้อน |
อธิบายการกำหนดหมายเลขเคล็ดลับและขนาดปาก
สาเหตุที่ทำให้เกิดความสับสนในการเลือกทิปตัดอย่างต่อเนื่องมากที่สุดประการหนึ่งคือระบบการกำหนดหมายเลข ต่างจากตัวยึดหรือดอกสว่าน ตัวเลขปลายหัวตัดไม่เป็นไปตามมาตรฐานสากล— ผู้ผลิตหลายรายกำหนดหมายเลขที่แตกต่างกันให้กับทิปที่มีเส้นผ่านศูนย์กลางรูที่เหมือนกัน . ทิปขนาด #2 จากผู้ผลิตรายหนึ่งอาจมีรูออกซิเจนในการตัดเหมือนกันกับขนาด #3 จากอีกรายหนึ่ง ความไม่สอดคล้องกันนี้ไม่ใช่ข้อบกพร่อง มันสะท้อนให้เห็นถึงแบบแผนเฉพาะของแบรนด์ในอดีตที่ก่อตั้งขึ้นโดยอิสระทั่วทั้งอุตสาหกรรม
วิธีการเลือกทิปที่ถูกต้องทางเทคนิคคือระบุโดย ตัดเส้นผ่านศูนย์กลางปากออกซิเจน ซึ่งแสดงเป็นขนาดดัชนีดอกสว่าน แทนที่จะแสดงตามหมายเลขปลายเพียงอย่างเดียว รูตรงกลางซึ่งเป็นรูเดียวที่ใช้ส่งออกซิเจนในการตัดด้วยแรงดันสูง คือขนาดที่กำหนดปริมาตรของออกซิเจนที่จะไปถึงการตัด ดังนั้นความหนาสูงสุดของเหล็กที่ส่วนปลายจึงสามารถตัดได้อย่างหมดจด เส้นผ่านศูนย์กลางของรูอุ่นเป็นข้อกำหนดรองที่ส่งผลต่อความเร็วในการอุ่น และได้รับการออกแบบโดยผู้ผลิตเพื่อให้ตรงกับรูตรงกลาง
โดยทั่วไป หมายเลขปลายจะเพิ่มขึ้นตามขนาดปาก: ตัวเลขที่น้อยกว่า (000, 00, 0, 1) จะตรงกับรูขนาดเล็กที่เหมาะกับวัสดุบาง ในขณะที่ตัวเลขที่มากกว่า (4, 5, 6 ขึ้นไป) จะตรงกับรูขนาดใหญ่สำหรับการตัดแผ่นหนา ช่วงของเรา เคล็ดลับการตัดคบเพลิง ผลิตขึ้นตามค่าความคลาดเคลื่อนของรูปากที่ตอกอย่างแม่นยำ โดยมีขนาดดัชนีการเจาะที่เผยแพร่สำหรับแต่ละรุ่น เพื่อให้สามารถตรวจสอบขนาดได้โดยตรง โดยไม่ขึ้นกับรูปแบบการกำหนดหมายเลขที่ใช้ในอุปกรณ์ที่มีอยู่ของคุณ
แผนภูมิการเลือกปลายตัดอะเซทิลีน
ตารางต่อไปนี้แสดงการเลือกปลายมาตรฐานและพารามิเตอร์แรงกดสำหรับการตัดอะเซทิลีนบนเหล็กเหนียวที่มีสภาพดี แรงดันทั้งหมดวัดที่ตัวควบคุมด้วยสายยางยาว 25 ฟุต สำหรับสายยางที่ทำงานสั้นกว่าหรือยาวกว่า 25 ฟุตอย่างมาก ให้ปรับแรงดันใช้งานให้เหมาะสมเพื่อรักษาแรงดันทางออกของปลายที่ถูกต้อง
| ความหนาของโลหะ | ขนาดปลายทั่วไป | แรงดัน O₂ (PSI) | ความดัน C₂H₂ (PSI) | เปิดหลุมก่อน |
|---|---|---|---|---|
| สูงถึง 1/8" (3 มม.) | #000 / #00 | 20–25 | 3–5 | 4 |
| 1/8"–1/4" (3–6มม.) | #0 / #1 | 25–35 | 3–5 | 4–6 |
| 1/4"–1/2" (6–13มม.) | #2 | 35–45 | 4–6 | 6 |
| 1/2"–1" (13–25มม.) | #3 | 40–55 | 4–7 | 6 |
| 1"–2" (25–51มม.) | #4 | 50–65 | 5–8 | 6 |
| 2"–4" (51–102มม.) | #5 / #6 | 55–80 | 6–12 | 6 |
| 4"–6" (102–152มม.) | #7 / #8 | 70–100 | 8–15 | 6 |
กฎการปฏิบัติงานสองข้อมีผลใช้โดยไม่มีข้อยกเว้นกับรายการทั้งหมดในตารางนี้ ประการแรก อย่าใช้ปลายที่มีขนาดกับวัสดุที่หนากว่าที่คุณตัดจริง —ทิปขนาดใหญ่จะให้ออกซิเจนมากกว่าที่เปลวไฟอุ่นไว้จะใช้ได้อย่างเหมาะสม ทำให้เกิดความร้อนสูงเกินไป ทิปเสียหาย ย้อนแสง และรอยตัดขาด ประการที่สอง ห้ามใช้แรงดันใช้งานอะเซทิลีนเกิน 15 PSI โดยไม่คำนึงถึงขนาดปลายหรือความหนาของแผ่น; หากการตัดเฉพาะเจาะจงต้องการการไหลของออกซิเจนมากกว่าทิปที่มีขนาดถูกต้องที่ความดันอะเซทิลีนที่ปลอดภัย วิธีแก้ไขคือเปลี่ยนไปใช้ถังออกซิเจนหรือการตั้งค่าท่อร่วมที่ใหญ่ขึ้น ไม่ใช่เพื่อเพิ่มแรงดันอะเซทิลีน
เคล็ดลับการตัดเจาะตรงและเจาะแตกต่าง
นอกเหนือจากความแตกต่างแบบชิ้นเดียวและสองชิ้นแล้ว ทิปการตัดอะเซทิลีนยังถูกสร้างความแตกต่างเพิ่มเติมด้วยรูปทรงของรูออกซิเจนในการตัดตรงกลาง ข้อมูลจำเพาะนี้มีความสำคัญอย่างยิ่งสำหรับผู้ปฏิบัติงานที่ทำงานกับอุปกรณ์ตัดทั้งแบบมือถือและแบบติดตั้งกับเครื่องจักร
เคล็ดลับเจาะตรง
การเจาะแบบตรงจะรักษาเส้นผ่านศูนย์กลางทรงกระบอกให้สม่ำเสมอตั้งแต่เส้นทางก๊าซไปจนถึงทางออกของปลาย ปลายเจาะตรงทำงานเมื่อลดแรงดันออกซิเจนของ 40 ถึง 60 ปอนด์ต่อตารางนิ้ว และเป็นการออกแบบมาตรฐานสำหรับการตัดด้วยมือ กระแสก๊าซทรงกระบอกที่ผลิตจะมีเสถียรภาพที่ความเร็วปานกลาง ทำให้ผู้ปฏิบัติงานสามารถควบคุมแนวตัด การขับตะกรัน และอุ่นเครื่องได้อย่างเหมาะสมในระหว่างการเคลื่อนคบเพลิงด้วยตนเอง
เคล็ดลับการเจาะที่แตกต่าง
รูแบบไดเวอร์เจนต์หรือที่เรียกว่าช่องลมออกแบบบานหรือเรียว จะขยายออกเล็กน้อยที่ช่องออก ทำให้กระแสออกซิเจนที่ตัดจะขยายและเร่งความเร็วเมื่อออก รูปทรงนี้ได้รับการออกแบบทางวิศวกรรมสำหรับการใช้งานในการตัดด้วยเครื่องจักรและทำงานที่ แรงดันออกซิเจนตัด 70 ถึง 100 PSI . กระแสออกซิเจนที่แตกต่างกันที่มีความเร็วสูงกว่าช่วยให้ตัดความเร็วได้เร็วกว่าปลายเจาะตรงที่มีขนาดออริฟิสเท่ากันประมาณ 25% ขณะเดียวกันก็รักษาคุณภาพการตัดที่ยอมรับได้บนแผ่นเหล็กอ่อนที่ความหนาซึ่งการตัดด้วยเครื่องจักรมีความสมเหตุสมผลในเชิงเศรษฐกิจ ไม่แนะนำให้ใช้ปลายเจาะแบบ Divergent สำหรับการตัดด้วยมือ เนื่องจากแรงกดดันที่สูงขึ้นและการตอบรับของผู้ปฏิบัติงานที่ลดลงจากกระแสที่เร่งความเร็ว ทำให้การควบคุมด้วยตนเองที่แม่นยำทำได้ยากขึ้นอย่างมาก
ทิปการบำรุงรักษา การทำความสะอาด และความปลอดภัย
สภาพของปลายตัดจะกำหนดคุณภาพการตัดและความปลอดภัยในการปฏิบัติงานโดยตรง ทิปที่มีช่องเปิดความร้อนถูกปิดกั้นบางส่วน รูตรงกลางที่ผิดรูป หรือหน้าที่นั่งที่ปนเปื้อนจะทำให้เกิดเปลวไฟไม่สม่ำเสมอ กระแสออกซิเจนในการตัดไม่เสถียร และมีความเสี่ยงสูงที่จะเกิดไฟย้อนกลับหรือไฟย้อนกลับ การบำรุงรักษาทิปไม่ใช่ทางเลือก แต่เป็นข้อกำหนดในการปฏิบัติงานตามปกติ
ขั้นตอนการทำความสะอาด
ช่องปากจะสะสมเศษกระเด็น ตะกรัน และออกซิเดชันระหว่างการใช้งานปกติ ตะกอนเหล่านี้จะจำกัดการไหลของก๊าซและทำให้รูปแบบเปลวไฟบิดเบี้ยว จะต้องดำเนินการทำความสะอาดด้วย น้ำยาทำความสะอาดทิปที่ออกแบบมาโดยเฉพาะสำหรับเส้นผ่านศูนย์กลางของรูปากที่ใช้งาน — ห้ามใช้ตะปู สายไฟ ดอกสว่าน หรือเครื่องมือที่ไม่ได้ปรับแต่งใดๆ น้ำยาทำความสะอาดทิปเป็นตะไบทรงกระบอกที่มีขนาดตรงกับเส้นผ่านศูนย์กลางรูมาตรฐาน ใช้อย่างถูกต้อง ขจัดคราบสกปรกโดยไม่ขยายหรือเปลี่ยนรูปของรู การขยายความร้อนก่อนหรือช่องตัดแม้แต่สองสามในพันนิ้วจะทำให้ลักษณะการไหลของแก๊สเปลี่ยนแปลงไปมากพอที่จะส่งผลต่อความสมดุลของเปลวไฟและคุณภาพการตัด และรูที่ผิดรูปไม่สามารถแก้ไขได้—ต้องเปลี่ยนปลายใหม่ ทำความสะอาดช่องเปิดทั้งหมดทีละช่องโดยใช้การตะไบเบาๆ จากนั้นเป่าผ่านปลายด้วยลมอัดแรงดันต่ำเพื่อกำจัดเศษใดๆ ก่อนติดตั้งใหม่
การตรวจสอบใบหน้าที่นั่ง
หน้าที่นั่งของปลายซึ่งเป็นพื้นผิวที่กลึงเข้ากับหัวคบเพลิง จะต้องเรียบ เรียบ และไม่มีครีบ หน้าที่นั่งที่ชำรุดทำให้ก๊าซสามารถเลี่ยงการปิดผนึกระหว่างปลายและคบเพลิง ทำให้เกิดการรั่วไหลที่ทำให้เกิดเปลวไฟไม่สม่ำเสมอ และทำให้เกิดความเสี่ยงย้อนหลัง ตรวจสอบใบหน้าเบาะหลังการถอดปลายทุกครั้ง รอยพื้นผิวสีอ่อนสามารถขัดด้วยกระดาษขัดละเอียดบนพื้นผิวเรียบได้ เคล็ดลับใด ๆ ที่แสดงร่องลึก รอยแตก หรือความผิดปกติของพื้นผิวที่สำคัญ ควรเปลี่ยนทันที
การป้องกันไฟย้อนกลับและการย้อนกลับ
ไฟย้อนกลับ—ที่เปลวไฟพุ่งกลับเข้าไปในส่วนปลายและติดไฟอีกครั้งที่หน้าส่วนปลาย โดยทั่วไปมักเกิดจากการทำงานที่แรงดันต่ำกว่าค่าต่ำสุดสำหรับขนาดปลาย การถือปลายไว้ใกล้กับพื้นผิวการทำงานมากเกินไป หรือช่องเปิดบางส่วนถูกปิดกั้นซึ่งจำกัดการไหลของก๊าซ หากเกิดไฟย้อนกลับ ให้ปิดวาล์วอะเซทิลีนก่อน จากนั้นจึงปิดวาล์วออกซิเจน ปล่อยให้ทิปเย็นลง ตรวจสอบและทำความสะอาดช่องเปิด และตรวจสอบการตั้งค่าแรงดันก่อนสตาร์ทใหม่ เหตุการณ์ย้อนหลัง—ที่ซึ่งเปลวไฟเคลื่อนเข้าไปในท่อและตัวควบคุม—เป็นเหตุการณ์ที่ร้ายแรงกว่านั้นที่ต้องติดตั้งตัวจับแฟลชแบ็คบนทั้งท่อเชื้อเพลิงและออกซิเจนที่ตัวคบเพลิงหรือช่องควบคุม ตัวดักย้อนย้อนหลังเป็นข้อบังคับสำหรับระบบอะเซทิลีนในเขตอำนาจศาลส่วนใหญ่ และได้รับการแนะนำอย่างยิ่งโดยไม่คำนึงถึงข้อกำหนดในท้องถิ่น
การเลือกเคล็ดลับที่เหมาะสมสำหรับการตั้งค่าของคุณ
การเลือกปลายหัวตัดอะเซทิลีนอย่างถูกต้องจำเป็นต้องผ่านการตัดสินใจสี่ครั้งตามลำดับ การนำไปใช้เพื่อขจัดข้อผิดพลาดในการเลือกส่วนใหญ่ก่อนที่จะเกิดขึ้น
- ขั้นตอนที่ 1 — ยืนยันความเข้ากันได้ของก๊าซเชื้อเพลิง ตรวจสอบว่าการตั้งค่าของคุณใช้อะเซทิลีน ไม่ใช่โพรเพน โพรพิลีน หรือ MAPP ควรใช้ทิปชิ้นเดียวที่ผลิตขึ้นสำหรับอะเซทิลีนโดยเฉพาะกับระบบอะเซทิลีน การใช้ปลายเชื้อเพลิงทางเลือกแบบสองชิ้นบนคบเพลิงอะเซทิลีนทำให้เกิดรูปทรงเปลวไฟที่ไม่ถูกต้องและพฤติกรรมของก๊าซที่ไม่สามารถคาดเดาได้
- ขั้นตอนที่ 2 — กำหนดความหนาของโลหะสูงสุด เลือกปลายที่ได้รับการจัดอันดับเพื่อตัดส่วนที่หนาที่สุดที่คุณจะพบในงาน ไม่ใช่ความหนาโดยเฉลี่ย การตัดส่วนที่หนากว่าพิกัดพิกัดของทิป 10% จะทำให้การตัดไม่สมบูรณ์หรือขาดระยะ การใช้ทิปที่เล็กเกินไปสำหรับส่วนที่หนาที่สุด และพยายามชดเชยแรงดันที่สูงกว่าจะเสี่ยงต่อการส่งผลย้อนกลับและความเสียหายของทิป
- ขั้นตอนที่ 3 — เลือกประเภทการเจาะตามการใช้งาน การตัดด้วยมือต้องใช้ปลายเจาะตรงที่ 40–60 PSI ในการตัดออกซิเจน การใช้เครื่องจักรหรือการตัดแบบอัตโนมัติจะได้รับประโยชน์จากปลายเจาะแบบไดเวอร์เจนต์ที่ 70–100 PSI เพื่อความได้เปรียบด้านความเร็ว 25% เมื่อใช้การตัดแบบตรงในเพลต
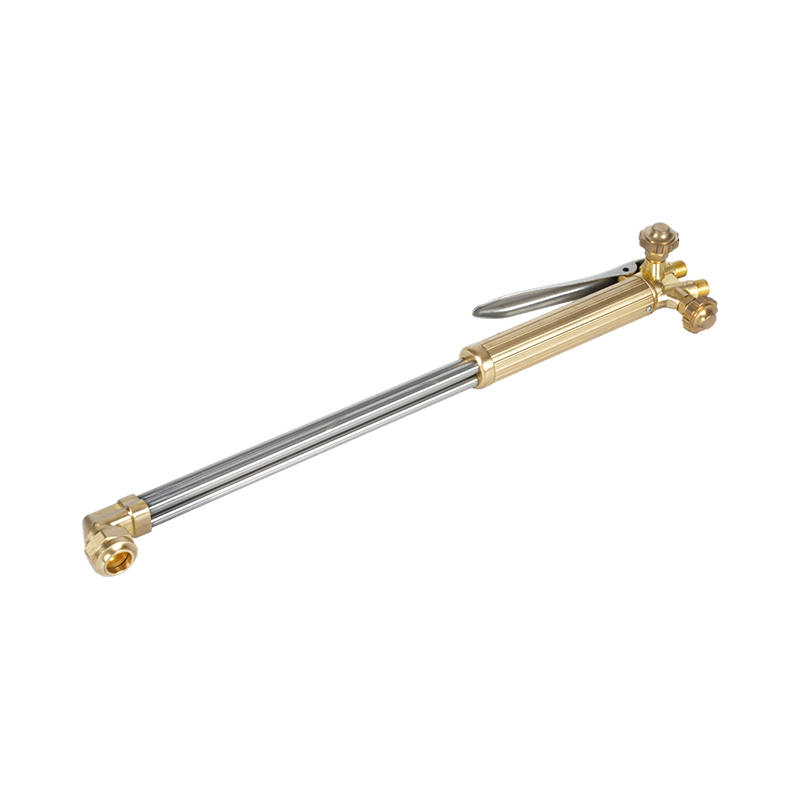
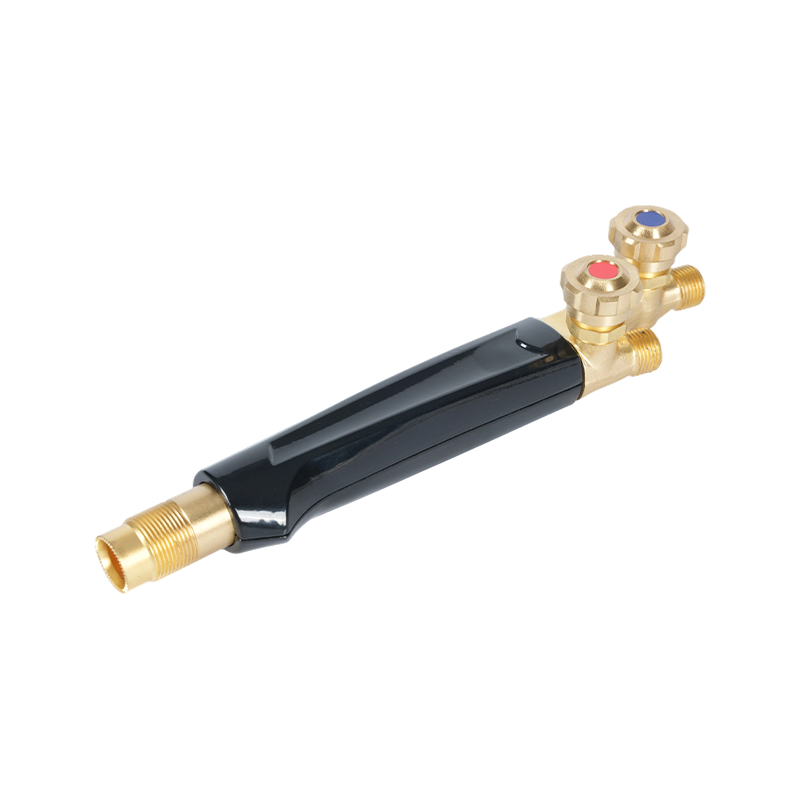
- ขั้นตอนที่ 4 — ตรวจสอบความเข้ากันได้ของด้ามจับคบเพลิงและส่วนหัว ปลายตัดต้องวางชิดกับหัวคบเพลิงที่ติดตั้งไว้อย่างถูกต้อง เกลียวปลาย รูปทรงที่นั่ง และเกลียวหัวต้องตรงกันทั้งหมด ของเรา ที่จับคบเพลิงตัด ผลิตขึ้นด้วยเกลียวปลายที่ได้มาตรฐานและข้อกำหนดด้านที่นั่ง การจับคู่กับทิปที่ตรงกันจากระบบเดียวกันจะช่วยลดการรั่วไหลและความไม่เสถียรของเปลวไฟอันเป็นผลมาจากการผสมส่วนประกอบที่เข้ากันไม่ได้จากผู้ผลิตหลายราย
สำหรับผู้ปฏิบัติงานที่ต้องเตรียมสถานีใหม่หรือเปลี่ยนการตั้งค่าเชื้อเพลิงออกซีทั้งหมด วิธีการทั้งระบบ ได้แก่ ด้ามจับคบเพลิง อุปกรณ์ตัด ตัวควบคุม สายยาง และทิปที่ซื้อร่วมกัน จะช่วยขจัดความไม่แน่นอนด้านความเข้ากันได้ตั้งแต่เริ่มแรก ของเรา ชุดตัดไฟฉาย ได้รับการประกอบเป็นระบบที่เข้าคู่กันโดยมีเอกสารความเข้ากันได้ของทิป ข้อกำหนดเฉพาะเกี่ยวกับแรงดัน และส่วนประกอบที่ได้รับการจัดอันดับอะเซทิลีนตลอดทั้งชิ้น จึงเป็นจุดเริ่มต้นที่เชื่อถือได้สำหรับการใช้งานทั้งในสถานที่ปฏิบัติงานและงานตัดภาคสนาม