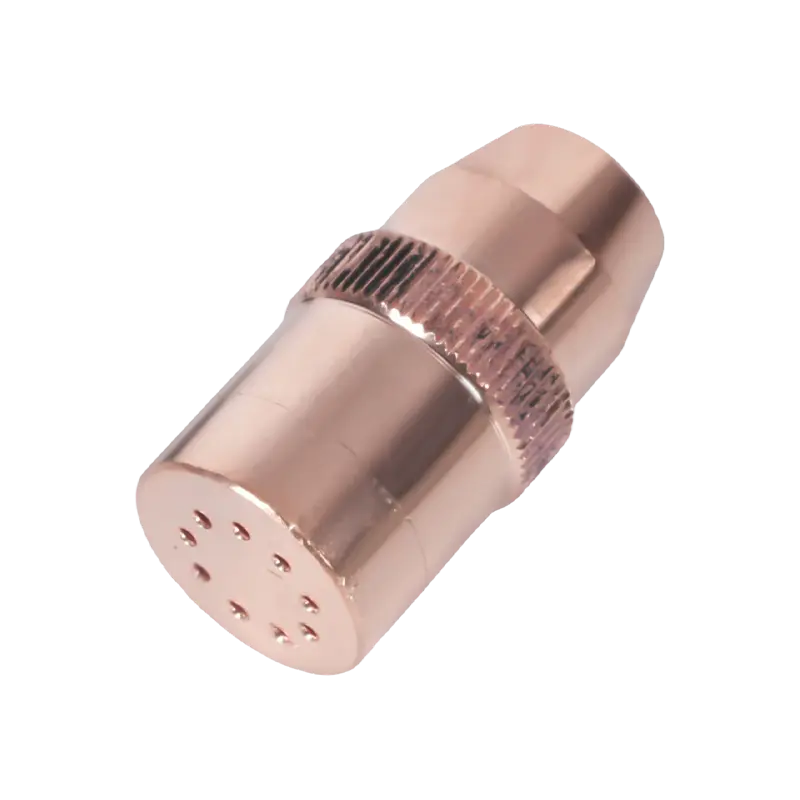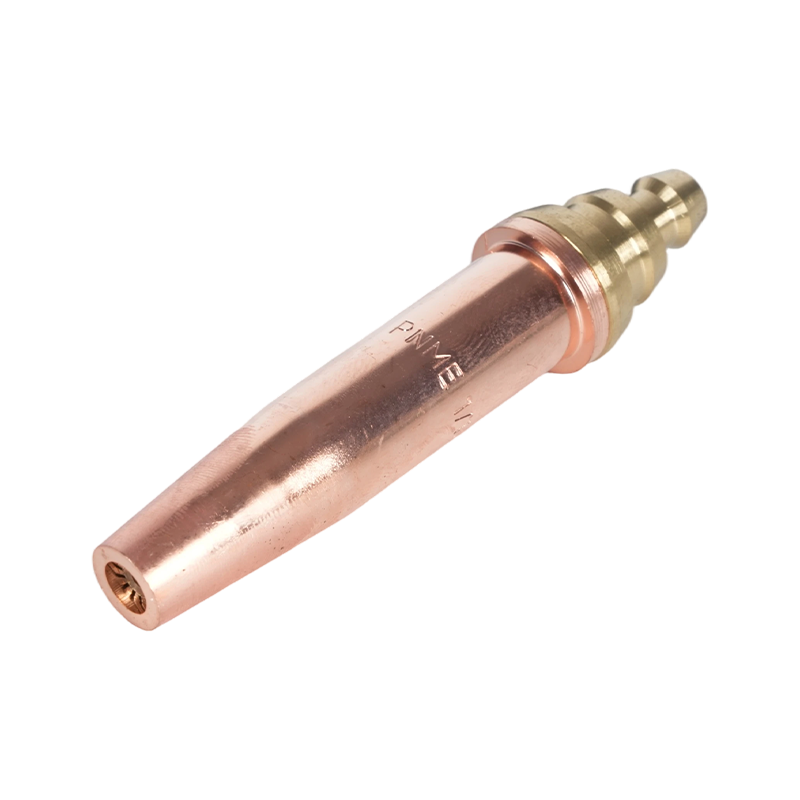
ปลายตัดเป็นส่วนประกอบที่เป็นผลสืบเนื่องมากที่สุดในระบบเชื้อเพลิงออกซี หน่วยงานกำกับดูแลจะควบคุมแรงดัน ท่อส่งก๊าซ และตัวไฟฉายเป็นที่จับ แต่ส่วนปลายจะกำหนดว่าการตัดนั้นสะอาดหรือขาดวิ่น เร็วหรือเฉื่อยชา ปลอดภัย หรือมีแนวโน้มที่จะเกิดปฏิกิริยาย้อนกลับ การเลือกทิปอย่างถูกต้องและการใช้งานอย่างถูกต้องจะแยกการตัดที่สม่ำเสมอและมีประสิทธิภาพออกจากก๊าซที่สูญเปล่าและการทำงานซ้ำ คู่มือนี้ครอบคลุมทุกอย่างตั้งแต่หลักการออกแบบทิปไปจนถึงเทคนิคภาคสนามที่ใช้งานได้จริงและการวินิจฉัยข้อบกพร่อง
เคล็ดลับการตัดเชื้อเพลิง Oxy ทำอะไรได้จริง
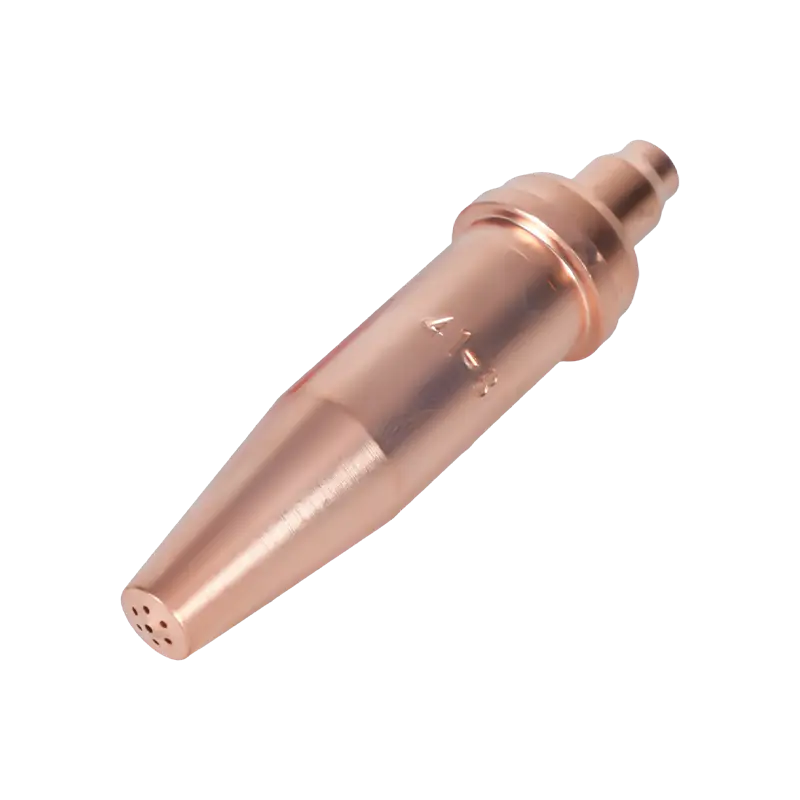
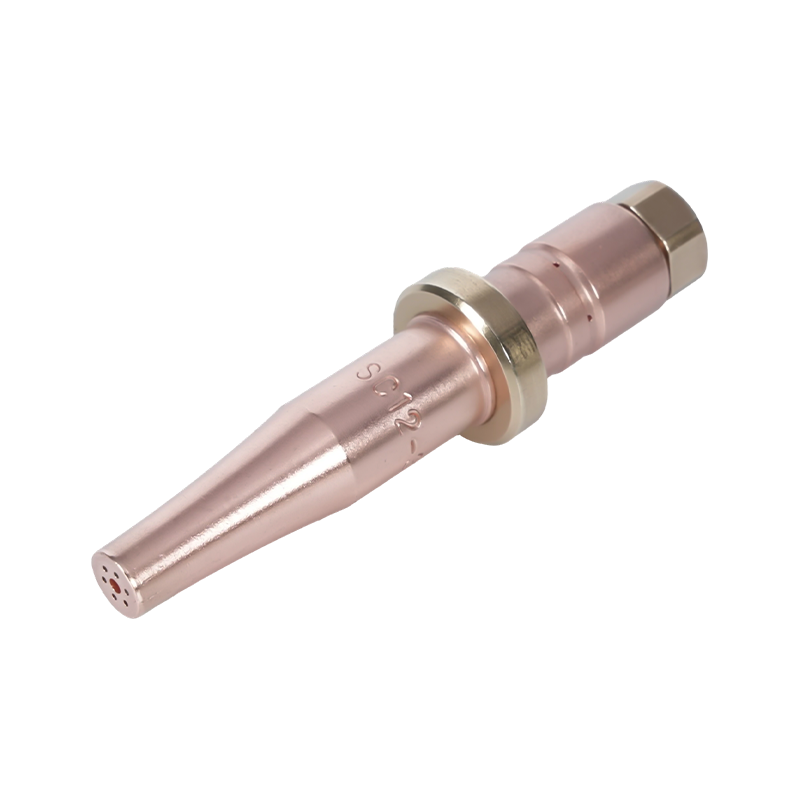
ปลายตัดเชื้อเพลิงออกซีมีฟังก์ชันที่แตกต่างกันสองอย่างที่เกิดขึ้นพร้อมกัน วงแหวนรอบนอกของรูเล็กๆ — ช่องอุ่น — จะส่งส่วนผสมของก๊าซเชื้อเพลิงและออกซิเจนเพื่อสร้างเปลวไฟอุ่น เปลวไฟนี้จะทำความร้อนโลหะฐานจนถึงอุณหภูมิจุดติดไฟ: ประมาณ 1,600–1,800°F (870–980°C) สำหรับเหล็กเหนียว การเจาะตรงกลางมีจุดประสงค์ที่แตกต่างไปจากเดิมอย่างสิ้นเชิง: โดยส่งแรงดันสูง ออกซิเจนตัดบริสุทธิ์ ที่ทำปฏิกิริยาออกซิไดซ์กับเหล็กที่อุ่นแล้วและเป่าเหล็กออกไซด์ที่หลอมละลาย (ตะกรัน) ออกจากรอยตัด
ความแตกต่างนี้มีความสำคัญในทางปฏิบัติ เปลวไฟอุ่นไม่ตัด — ปรับสภาพโลหะ กระแสออกซิเจนที่ตัดออกจะทำการแยกส่วนที่เกิดขึ้นจริงผ่านปฏิกิริยาทางเคมี ไม่ใช่การหลอมละลายด้วยความร้อนแบบเดรัจฉาน ปัจจัยใดก็ตามที่ทำให้การไหลของออกซิเจนในการตัดลดลง — แรงดันต่ำ รูที่ปนเปื้อน ระยะห่างที่ไม่ถูกต้อง — ส่งผลโดยตรงต่อคุณภาพการตัด ไม่ว่าเปลวไฟอุ่นจะดูดีแค่ไหนก็ตาม
ทิปผลิตเป็นแบบชิ้นเดียว (ทองแดงแข็ง) หรือแบบสองชิ้น (ทองเหลืองด้านในและทองแดงด้านนอก) ทิปแบบสองชิ้นพบได้ทั่วไปในสภาพแวดล้อมการผลิต เนื่องจากสามารถเปลี่ยนชิ้นส่วนด้านในได้อย่างอิสระเมื่อช่องอุ่นสึกหรอ โดยไม่ต้องละทิ้งตัวเครื่องด้านนอก ทิปแบบชิ้นเดียวนั้นง่ายกว่าและมักนิยมใช้สำหรับการตัดด้วยมือซึ่งมีความถี่ในการเปลี่ยนต่ำกว่า
การเลือกปลายที่เหมาะสม: ขนาด ประเภทกระบอกสูบ และก๊าซเชื้อเพลิง
ตัวแปรสามตัวควบคุมการเลือกทิป: ความหนาของวัสดุ การออกแบบรูออกซิเจนในการตัด และก๊าซเชื้อเพลิงที่ใช้งาน การเลือกความหนาเพียงอย่างเดียว โดยไม่คำนึงถึงประเภทของรูเจาะและความเข้ากันได้ของเชื้อเพลิง เป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้คุณภาพการตัดไม่ดีในภาคสนาม
ขนาดปลายและความหนาของวัสดุ
ขนาดส่วนปลายจะกำหนดเส้นผ่านศูนย์กลางของรูออกซิเจนในการตัดตรงกลางและขนาดของรูที่อุ่นไว้ ขนาดปลายที่ถูกต้องจะจับคู่กับความหนาของวัสดุเสมอ ไม่ใช่การตั้งค่าแรงดันหรือความเร็วตัดที่ต้องการ การใช้ทิปขนาดใหญ่บนแผ่นบางทำให้เกิดความร้อนส่วนเกิน การบิดงอ และรอยตัดที่กว้างและขาด การใช้ปลายขนาดเล็กบนแผ่นหนาจะทำให้เกิดออกซิเดชันที่ไม่สมบูรณ์ ตะกรันเกาะติดแน่น และไม่สามารถตัดให้เสร็จสิ้นที่ระดับความลึกได้
| ความหนาของวัสดุ | ขนาดปลายทั่วไป | ความดันออกซิเจน (PSI) | ความเร็วตัด (IPM) |
|---|---|---|---|
| 1/8 นิ้ว (3 มม.) | 000 / 0 | 20–25 | 20–26 |
| 1/4 นิ้ว (6 มม.) | 0/1 | 25–35 | 16–22 |
| 1/2 นิ้ว (13 มม.) | 1/2 | 35–45 | 12–18 |
| 1 นิ้ว (25 มม.) | 2/3 | 40–55 | 10–14 |
| 2 นิ้ว (50 มม.) | 3/4 | 45–65 | 7–10 |
| 4 นิ้ว (100 มม.) | 4/5 | 55–80 | 4–7 |
กระบอกสูบทรงกระบอกกับกระบอกสูบแบบแตกต่าง
การเจาะที่มีออกซิเจนจะมีรูปทรงภายในสองรูปทรง แต่ละรูปทรงได้รับการปรับปรุงให้เหมาะกับช่วงความหนาที่แตกต่างกัน เคล็ดลับการเจาะทรงกระบอก รักษาเส้นผ่านศูนย์กลางให้คงที่ตลอดความยาวทั้งหมดของรูและทำงานได้ดีที่สุดที่ประมาณ 40 PSI เป็นตัวเลือกมาตรฐานสำหรับการตัดด้วยมือและการตัดด้วยเครื่องจักรสำหรับวัสดุที่มีความหนาสูงสุด 3/8 นิ้ว (10 มม.) เคล็ดลับการเจาะที่แตกต่างกัน เปล่งแสงออกไปทางทางออก ทำให้กระแสออกซิเจนที่ตัดผ่านขยายไปสู่ความเร็วเหนือเสียง พวกเขาทำงานที่แรงกดดันที่สูงขึ้น — โดยทั่วไปคือ 75 ถึง 100 PSI — และให้ความเร็วในการตัดที่เร็วขึ้นโดยการใช้ออกซิเจนต่อการตัดหนึ่งฟุตบนแผ่นที่หนากว่า 3/8 นิ้ว สำหรับเครื่องจักร CNC เชื้อเพลิงออกซีส่วนใหญ่ที่ตัดแผ่นหนา ปลายรูแบบไดเวอร์เจนต์คือตัวเลือกที่ถูกต้อง สำหรับการเปรียบเทียบโดยละเอียดว่าการเลือกก๊าซเชื้อเพลิงมีปฏิกิริยาอย่างไรกับการออกแบบปลายเจาะและอุณหภูมิเปลวไฟ โปรดดูของเรา อุณหภูมิของหัวตัดและการเปรียบเทียบก๊าซเชื้อเพลิง .
ความเข้ากันได้ของก๊าซเชื้อเพลิง
ปลายตัดไม่สามารถใช้แทนกันได้กับก๊าซเชื้อเพลิง ทิปอะเซทิลีนมีรูปแบบและขนาดช่องเปิดความร้อนเฉพาะซึ่งเหมาะกับความร้อนในกรวยด้านในที่มีความเข้มข้นของอะเซทิลีน และอัตราส่วนปริมาณสัมพัทธ์ของออกซิเจนต่อเชื้อเพลิงที่ประมาณ 1:1 ทิปโพรเพนและโพรพิลีนมีช่องอุ่นที่เพิ่มมากขึ้นเรื่อยๆ เพื่อชดเชยอุณหภูมิกรวยด้านในที่ต่ำกว่าของก๊าซเหล่านี้และความต้องการออกซิเจนที่สูงขึ้น โพรเพนต้องการออกซิเจนประมาณ 4.5 ส่วนต่อเชื้อเพลิงหนึ่งส่วน การใช้ปลายอะเซทิลีนกับโพรเพนจะทำให้เปลวไฟอุ่นและทำให้ความร้อนไม่สมบูรณ์ การใช้โพรเพนทิปกับอะเซทิลีนจะทำให้เกิดเปลวไฟอุ่นที่มีขนาดใหญ่เกินไปและควบคุมไม่ได้ ตรวจสอบเสมอว่าทิปได้รับการจัดอันดับสำหรับก๊าซเชื้อเพลิงเฉพาะที่ใช้อยู่
การตั้งค่าสำหรับการตัดแบบคลีนคัท
แม้แต่ทิปที่มีขนาดถูกต้องก็ให้ผลลัพธ์ที่ไม่ดีหากไม่ได้ตั้งค่าความดัน เปลวไฟ และจุดขัดแย้งอย่างเหมาะสมก่อนเริ่มการตัด
ตั้งแรงดันที่ส่วนปลาย ไม่ใช่ที่ตัวควบคุม ท่อยาวและเส้นผ่านศูนย์กลางท่อแคบสร้างแรงดันตกคร่อมที่วัดได้ระหว่างช่องจ่ายแรงดันและไฟฉาย สำหรับการวิ่งเกิน 25 ฟุต ให้ติดเกจทดสอบที่ทางเข้าของคบเพลิงเพื่อวัดแรงดันการส่งจริง จากนั้นปรับตัวควบคุมขึ้นด้านบนจนกว่าเกจฝั่งคบเพลิงจะอ่านค่าที่ระบุในแผนภูมิทิป การตัดโดยใช้แรงดันของตัวควบคุมเพียงอย่างเดียวในระยะยาวเป็นสาเหตุที่พบบ่อยของการตัดที่เชื่องช้าและตะกรันที่หนัก หากต้องการทราบรายละเอียดการเลือกก๊าซและการจัดการแรงดันที่ปลอดภัยโดยสมบูรณ์ โปรดดูที่ของเรา คู่มือการเลือกใช้เชื้อเพลิงออกซิเจนและก๊าซอย่างปลอดภัย .
หมุนด้วยเปลวไฟที่เป็นกลางก่อนที่จะตัด จุดคบเพลิงโดยใช้เชื้อเพลิงเท่านั้น จากนั้นให้อุ่นออกซิเจนจนกระทั่งกรวยด้านในแหลมเป็นจุดสีฟ้าสดใสที่กำหนดไว้อย่างชัดเจน ล้อมรอบด้วยซองด้านนอกที่ชัดเจน นี่คือเปลวไฟที่เป็นกลาง — จุดเริ่มต้นที่ถูกต้องสำหรับการตัดเหล็กแทบทุกชนิด เปลวไฟออกซิไดซ์ (กรวยที่สั้นกว่าและแหลมกว่าและมีสีม่วง) จะออกซิไดซ์พื้นผิวโลหะก่อนเวลาอันควร และสร้างโซนที่ได้รับผลกระทบจากความร้อนซึ่งต้านทานการตัดที่สะอาด เปลวไฟคาร์บูไรซิ่ง (กรวยขนนกนุ่มและมีซองสีส้มรอง) จะสะสมคาร์บอนไว้บนพื้นผิวโลหะ และยังทำให้คุณภาพการตัดลดลงอีกด้วย
รักษาระยะห่างในการเผชิญหน้าให้สม่ำเสมอ สำหรับทิปตัดด้วยมือส่วนใหญ่ ระยะห่างที่ถูกต้องคือ 1/8 ถึง 1/4 นิ้ว (3–6 มม.) ระหว่างผิวหน้าส่วนปลายและพื้นผิวชิ้นงาน ใกล้เกินไปและทิปเกิดความร้อนมากเกินไป ช่องเปิดความร้อนจะอุดตันโดยมีสะเก็ดกระจาย และความเสี่ยงจากไฟย้อนกลับจะเพิ่มขึ้น หากอยู่ไกลเกินไปและกระแสออกซิเจนในการตัดจะสูญเสียการเชื่อมโยงกันก่อนที่จะไปถึงโลหะ ทำให้เกิดรอยตัดที่โค้งมนกว้างและมีขี้เถ้าหนัก
ยืนยันว่าโลหะมีอุณหภูมิถึงจุดติดไฟก่อนที่จะเปิดออกซิเจนที่ตัด ตัวบ่งชี้ภาพที่ถูกต้องคือแสงสีแดงเชอร์รี่สดใสถึงสีขาวส้มที่จุดเจาะ การทดสอบภาคสนามที่มีประโยชน์: กดคันโยกออกซิเจนสำหรับตัดเล็กน้อย หากโลหะเริ่มจุดประกายและออกซิไดซ์ทันที แสดงว่าพร้อมแล้ว ถ้ามันเย็นลงและมืดลง ให้อุ่นต่อ
เคล็ดลับการปฏิบัติ 8 ข้อเพื่อการตัดที่ดีขึ้น
เทคนิคต่อไปนี้กล่าวถึงสาเหตุที่พบบ่อยที่สุดของผลลัพธ์ที่ไม่สอดคล้องกันในการตัดโดยใช้เชื้อเพลิงออกซีทั้งด้วยมือและของเครื่องจักร
- ใช้แผนภูมิเคล็ดลับสำหรับแบรนด์เฉพาะของคุณ อัตราการไหลและขนาดของปากจะแตกต่างกันไปในแต่ละผู้ผลิต แม้จะมีขนาดปลายระบุเท่ากันก็ตาม แผนภูมิทิปจากแบรนด์หนึ่งไม่ควรนำไปใช้กับทิปของแบรนด์อื่น
- รั้งมือตัดของคุณ สำหรับการตัดด้วยมือ ให้ประคองมือคบเพลิงโดยให้มือที่ว่างวางอยู่บนชิ้นงานหรือพื้นผิวอ้างอิงที่มั่นคง การโยกเยกของคบเพลิงแม้เพียง 1/16 นิ้ว ทำให้เกิดความคลื่นที่มองเห็นได้ที่ขอบตัด
- เจาะด้วยความเอียงแล้วตั้งฉาก เมื่อเจาะแผ่นกลางแทนที่จะเริ่มจากขอบ ให้เอียงไฟฉาย 15-20 องศาจากทิศทางการเคลื่อนที่ในขณะที่คุณเปิดออกซิเจนที่ตัด วิธีนี้จะทำให้การขับตะกรันเริ่มแรกออกไปจากส่วนปลาย เมื่อเจาะเสร็จแล้ว ให้นำคบเพลิงกลับมาตั้งฉากและเริ่มตัด
- ม้วนเข้าที่ขอบ ม้วนออกที่เส้นชัย เมื่อเริ่มต้นจากขอบของแผ่นหนา ให้หมุนคบเพลิงจากตำแหน่งที่ทำมุมให้ตั้งฉากขณะที่คุณเข้าสู่การตัด ในตอนท้ายของการตัด ให้หมุนคบเพลิงออกไปด้านนอกเพื่อให้แน่ใจว่าด้านล่างของรอยตัดนั้นสะอาด หากไม่มีสิ่งนี้ นิ้วสุดท้ายของการตัดหนามักจะยังคงเชื่อมต่ออยู่บางส่วน
- จับคู่ความเร็วการเดินทางกับประกายไฟ ด้วยความเร็วการเคลื่อนที่ที่ถูกต้อง กระแสออกซิเจนในการตัดจะออกจากด้านล่างของชิ้นงานด้วยมุมต่อท้ายเล็กน้อย (5–10 องศาด้านหลังทิศทางของคบเพลิง) หากกระแสน้ำออกในแนวตั้ง ความเร็วในการเดินทางจะช้าเกินไป หากออกโดยโน้มตัวไปข้างหน้าอย่างเห็นได้ชัด แสดงว่าความเร็วเร็วเกินไปและการตัดเจาะได้ไม่เต็มที่
- รักษาทิปให้สะอาดระหว่างการใช้งาน การกระเด็นที่สะสมอยู่บนใบหน้าส่วนปลายในระหว่างการตัดเป็นเวลานานจะทำให้รูปร่างของเปลวไฟที่อุ่นไว้ค่อยๆ ลดลง และอาจทำให้กระแสออกซิเจนในการตัดเบี่ยงเบนไป การหยุดชั่วคราวเพื่อทำความสะอาดด้วยไฟล์ตัวล้างทิปจะช่วยคืนประสิทธิภาพโดยไม่ต้องปิดเครื่องโดยสมบูรณ์
- ปิดน้ำมันเชื้อเพลิงก่อนปิดออกซิเจน เมื่อปิดไฟฉาย ให้ปิดวาล์วน้ำมันเชื้อเพลิงก่อน จากนั้นจึงตัดออกซิเจน จากนั้นจึงอุ่นออกซิเจน ลำดับนี้จะป้องกันไม่ให้มีสภาพอุดมเชื้อเพลิงที่ส่วนปลายระหว่างการปิดเครื่อง ซึ่งเป็นสาเหตุหลักของการสะสมของเขม่าภายในและไฟย้อนกลับในการจุดระเบิดครั้งถัดไป
- ปฏิบัติตามข้อควรระวังด้านความปลอดภัยทั้งหมดโดยไม่มีข้อยกเว้น อุปกรณ์ป้องกันไฟย้อนกลับบนท่อทั้งสอง การทดสอบการรั่วก่อนทุกเซสชัน และ PPE ที่ถูกต้องไม่สามารถต่อรองได้ หากต้องการรายการตรวจสอบความปลอดภัยฉบับเต็มสำหรับปลายหัวตัด โปรดดูคำแนะนำของเราที่ ข้อควรระวังด้านความปลอดภัยสำหรับปลายคบเพลิงตัด .
การวินิจฉัยคุณภาพการตัดที่ไม่ดี
ข้อบกพร่องในการตัดเชื้อเพลิงออกซีส่วนใหญ่จะย้อนกลับไปที่หนึ่งในสี่สาเหตุหลัก: ขนาดปลายไม่ถูกต้อง แรงกดไม่ถูกต้อง ความเร็วในการเดินทางไม่เหมาะสม หรือปลายที่ปนเปื้อนหรือสึกหรอ ตารางด้านล่างครอบคลุมอาการที่พบบ่อยที่สุดและการดำเนินการแก้ไข
| อาการ | สาเหตุที่เป็นไปได้มากที่สุด | การดำเนินการแก้ไข |
|---|---|---|
| ตะกรันหนัก / ขี้แข็งที่แตกไม่หมด | ความเร็วในการเดินทางเร็วเกินไป ความดันออกซิเจนต่ำเกินไป ปลายเล็กเกินไปสำหรับความหนา | ความเร็วในการเดินทางช้า เพิ่มแรงดันออกซิเจนตามข้อมูลจำเพาะของกราฟทิป อัพเกรดขนาดทิป |
| ขอบด้านบนโค้งมนกว้าง | ระยะห่างระหว่างกันมากเกินไป ความเร็วในการเดินทางช้าเกินไป | ลดการขัดแย้งลงเหลือ 1/8–1/4 นิ้ว; เพิ่มความเร็วในการเดินทาง |
| ใบหน้าเซาะหรือกรีดไม่สม่ำเสมอ | ช่องใส่ทิปอุดตันหรือเสียหาย ความไม่มั่นคงของเปลวไฟ | ทำความสะอาดหรือเปลี่ยนทิป ตรวจสอบช่องโค้งงอหรือกระเด็น |
| การตัดไม่สามารถเจาะลึกได้ (โดยเฉพาะแผ่นหนา) | ความดันออกซิเจนต่ำเกินไปที่คบเพลิง (ความดันตก); ปลายเจาะเล็กเกินไป | วัดความดันที่คบเพลิงด้วยเกจทดสอบ ชดเชยที่ตัวควบคุม ตรวจสอบขนาดปลาย |
| ใช้เวลาอุ่นเครื่องมากเกินไปก่อนที่จะเริ่มการตัด | ประเภทปลายไม่ถูกต้องสำหรับก๊าซเชื้อเพลิง (มีรูอุ่นสำหรับโพรเพน/โพรพิลีนน้อยเกินไป/เล็กเกินไป) | เปลี่ยนไปใช้ทิปประเภทโพรเพนหรือโพรพิลีนที่มีช่องอุ่นที่ใหญ่ขึ้น |
| เส้นตัดเป็นคลื่นหรือลอย | ความไม่มั่นคงของมือคบเพลิง; ความเร็วในการเดินทางไม่สม่ำเสมอ | ใช้รางนำหรือแคลมป์ขอบตรง รั้งมือตัดชิ้นงาน |
| Backfire หรือ popping อย่างต่อเนื่อง | เคล็ดลับความร้อนสูงเกินไป; ความขัดแย้งน้อยเกินไป ปลายใบหน้าปนเปื้อน | เพิ่มความขัดแย้ง; ปล่อยให้ทิปเย็น ใบหน้าปลายสะอาด ตรวจสอบการอุดตันของสะเก็ด |
การบำรุงรักษาทิปและเมื่อใดที่ควรเปลี่ยน
ปลายการตัดสึกหรอตามที่คาดเดาได้ และการสูญเสียประสิทธิภาพที่เกี่ยวข้องกับการสึกหรอส่วนใหญ่สามารถกู้คืนได้ด้วยการบำรุงรักษาง่ายๆ ช่องอุ่นเป็นจุดแรกของการเสื่อมสภาพ: สะเก็ดจากบริเวณการตัดสะสมที่ผิวหน้าส่วนปลาย บางส่วนปิดกั้นช่องเปิดและทำให้รูปร่างของเปลวไฟบิดเบี้ยว ชุดตะไบทำความสะอาดทิป — ขนาดเพื่อให้พอดีกับเส้นผ่านศูนย์กลางปากของทิป — ขจัดสิ่งสะสมนี้ภายในไม่กี่วินาที ทำความสะอาดตามแนวแกนของรูเสมอ โดยไม่ข้ามไป เพื่อหลีกเลี่ยงการขยายหรือปรับรูปร่างของรู
การเจาะออกซิเจนในการตัดตรงกลางมีความทนทานมากกว่าแต่ไม่ต้านทานต่อความเสียหาย สัญญาณของการสึกหรอของการเจาะรวมถึงรูปร่างปากระฆังที่มองเห็นได้ที่ทางออกของการเจาะ รูบนผนังของการเจาะที่มองเห็นได้ภายใต้การขยาย และกระแสออกซิเจนที่ตัดออกซึ่งพัดออกแทนที่จะรักษาเจ็ทที่แน่นและต่อเนื่องกัน รูตัดที่สึกหรอไม่สามารถซ่อมแซมได้ด้วยการทำความสะอาด — จำเป็นต้องเปลี่ยนปลาย
เปลี่ยนทิปทันที หากมีเงื่อนไขใด ๆ ต่อไปนี้: รอยแตกหรือรอยแยกในร่างกายส่วนปลาย; ช่องที่ไม่สามารถกลับคืนสู่ความกลมได้ด้วยน้ำยาทำความสะอาดทิป ทางออกของการเจาะที่มีรูปร่างผิดปกติอย่างเห็นได้ชัด หรือเกิดปฏิกิริยาย้อนกลับซ้ำๆ แม้ว่าจะเริ่มต้นการทำความสะอาดและความขัดแย้งที่ถูกต้องแล้วก็ตาม การใช้งานทิปที่เสียหายอาจเป็นอันตรายต่อความปลอดภัย ไม่ใช่เพียงปัญหาด้านคุณภาพเท่านั้น สำหรับทิปแบบสองชิ้น ให้ตรวจสอบส่วนประกอบด้านในและด้านนอกแยกกัน ซึ่งมักจะมีเพียงชิ้นเดียวเท่านั้นที่ต้องเปลี่ยน ซึ่งจะช่วยลดต้นทุนในการบำรุงรักษา
เก็บทิปไว้ในที่ยึดหรือกล่องโดยเฉพาะเพื่อป้องกันรูและทางออกจากรูเจาะจากความเสียหายทางกายภาพ แม้แต่รอยบุบหรือรอยบุบเล็กน้อยที่ปลายหน้าจากการหล่นลงบนพื้นแข็งก็อาจทำให้ช่องอุ่นบิดเบี้ยวได้มากจนต้องเปลี่ยนก่อนเวลาอันควร