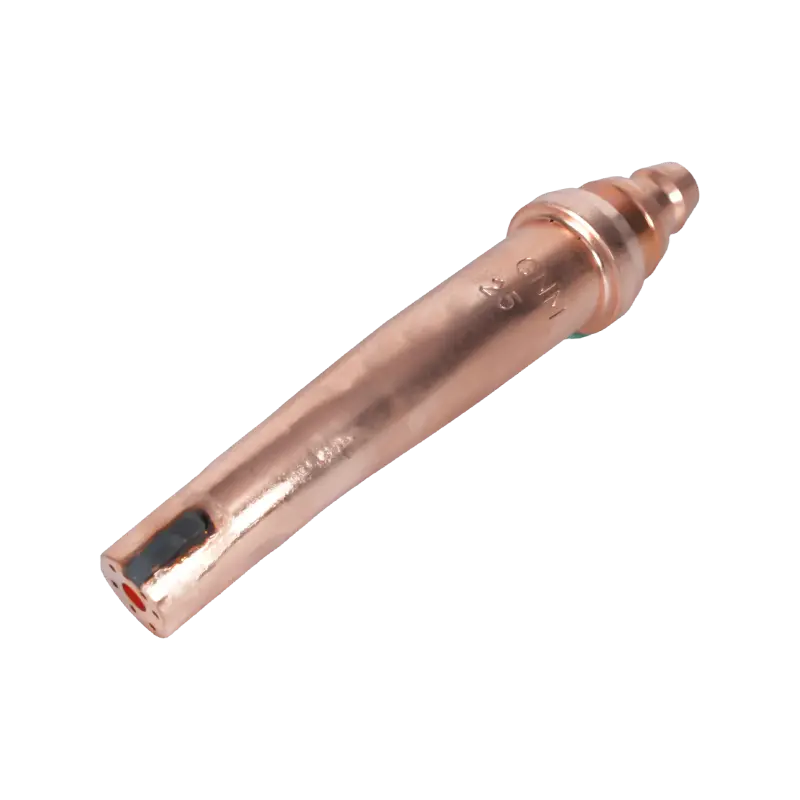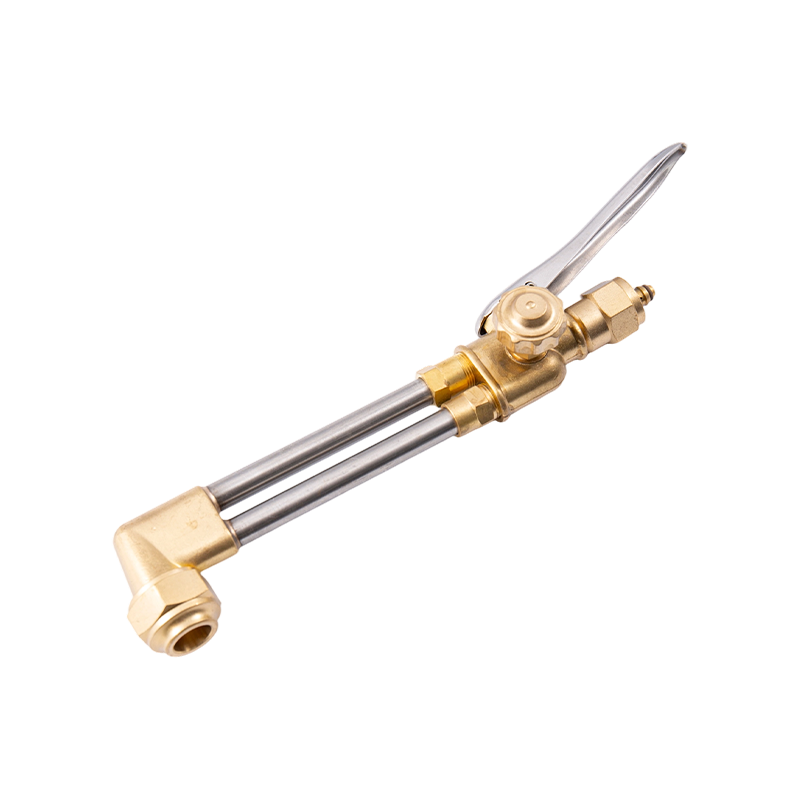
อุณหภูมิหัวตัดออกซี-อะเซทิลีน: สิ่งที่คุณต้องรู้
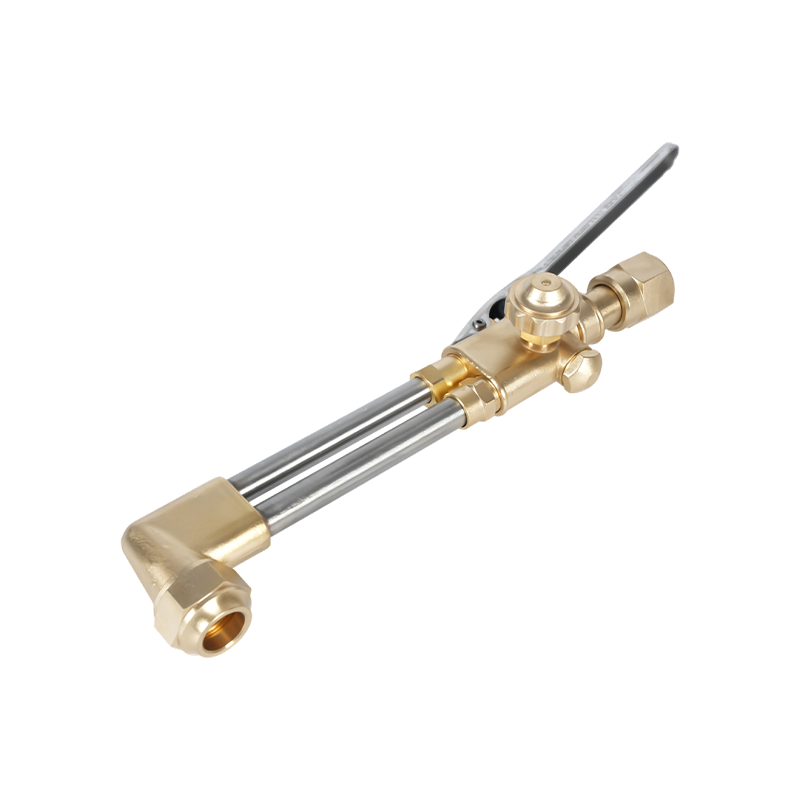
ที่ คบเพลิงตัดออกซิเจนอะเซทิลีน ผลิตหนึ่งในอุณหภูมิเปลวไฟสูงสุดที่สามารถทำได้ด้วยอุปกรณ์ก๊าซอุตสาหกรรมมาตรฐาน เมื่อออกซิเจนและอะเซทิลีนเผาไหม้กัน ผลที่ได้จะลุกลามถึงประมาณนั้น 3,480°C ถึง 3,500°C (6,296°F ถึง 6,330°F) — สูงกว่าการผสมก๊าซเชื้อเพลิงอื่น ๆ ที่ใช้กันทั่วไปในการเชื่อมและการตัด ความร้อนจัดนี้คือสิ่งที่ทำให้ออกซีอะเซทิลีนเป็นระบบเชื้อเพลิงมาตรฐานที่ใช้วัดก๊าซตัดทางเลือกทั้งหมด
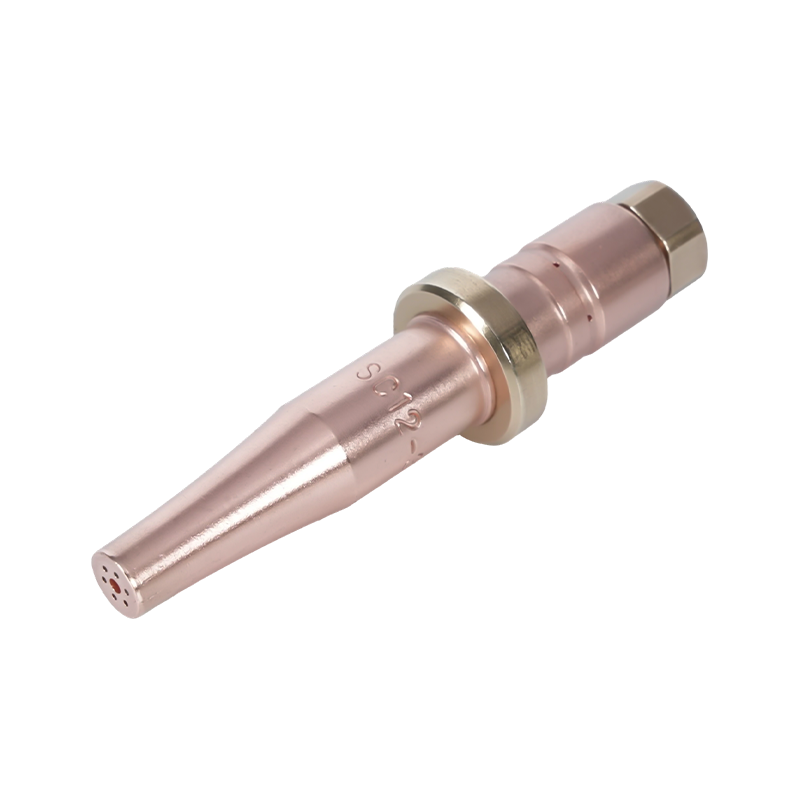
อย่างไรก็ตาม การทำความเข้าใจว่าคบเพลิงใช้อุณหภูมินั้นจริงๆ เป็นอย่างไรถือเป็นสิ่งสำคัญ หัวตัดไม่เพียงแต่หลอมโลหะเท่านั้น แต่ยังทำงานผ่านกระบวนการสองขั้นตอน ขั้นแรก ให้อุ่นเปลวไฟรอบๆ ปลายตัดจะทำให้เหล็กมีอุณหภูมิจุดไฟประมาณ 1,800°F (982°C) เมื่อเหล็กถึงจุดนี้ ไอพ่นออกซิเจนแรงดันสูงส่วนกลางจะทำงาน กระแสน้ำนี้ไม่เพิ่มความร้อนโดยตรง แต่กลับทำให้เหล็กที่ผ่านการอุ่นออกซิไดซ์อย่างรวดเร็ว ซึ่งเป็นกระบวนการที่มักเรียกกันว่า "การเกิดสนิมอย่างรวดเร็วและควบคุมได้" เหล็กออกไซด์ที่ผลิตขึ้นมีจุดหลอมเหลวต่ำกว่าเหล็กฐาน ดังนั้นจึงถูกเป่าให้พ้นจากการตัดเป็นตะกรันหลอมเหลว
ที่ preheat flames on a cutting torch typically reach between 4,400°F and 6,000°F depending on the gas used and the oxygen-to-fuel ratio. When the cutting lever is pressed, the preheat flames may actually become slightly cooler because the large oxygen volume drawn for the cutting jet momentarily enriches the preheat mixture. The cutting action itself is not a hotter flame — it is a chemical oxidation reaction driven by oxygen purity and pressure.
ที่ Three Types of Oxy-Acetylene Flames and When to Use Each
ที่ ratio of oxygen to acetylene determines which of three distinct flame types is produced. Each has specific applications, and using the wrong flame type causes measurable damage to the weld or cut quality.
เปลวไฟที่เป็นกลาง
เปลวไฟที่เป็นกลางจะเผาไหม้เชื้อเพลิงและออกซิเจนที่มีอยู่ทั้งหมดจนหมด โดยไม่ทำให้เกิดทั้งสองอย่างมากเกินไป กรวยด้านในมีความชัดเจนและสว่าง ส่วนซองด้านนอกมีความชัดเจน เป็นเปลวไฟมาตรฐานสำหรับงานตัดเหล็กและงานเชื่อมทั่วไปส่วนใหญ่ มันไม่เพิ่มคาร์บอนให้กับโลหะ (ซึ่งจะทำให้มันเปราะ) หรือสร้างออกซิเดชันส่วนเกิน (ซึ่งจะก่อตัวเป็นสะเก็ดเหล็กออกไซด์) สำหรับการตัด การตั้งค่าเปลวไฟอุ่นที่เป็นกลางก่อนที่จะใช้กระแสออกซิเจนในการตัด จะทำให้การตัดสะอาดที่สุดและมีรอยตัดที่สม่ำเสมอที่สุด
คาร์บูไรซิ่ง (รีดิวซ์) เปลวไฟ
เปลวไฟคาร์บูไรซิ่งประกอบด้วยอะเซทิลีนส่วนเกินเกินกว่าที่สามารถเผาไหม้ได้เต็มที่ด้วยออกซิเจนที่มีอยู่ มันถูกระบุโดยโซนทุติยภูมิแบบขนนกที่ยื่นออกไปเลยกรวยด้านใน ความยาวของขนนี้บ่งบอกถึงระดับของอะเซทิลีนส่วนเกิน เปลวไฟประเภทนี้ใช้สำหรับการชุบแข็งพื้นผิว การอบอ่อน และการเชื่อมแก๊สของสแตนเลส ซึ่งจะช่วยลดความเสี่ยงของการเกิดออกซิเดชันของโครเมียมที่บริเวณรอยเชื่อม อะเซทิลีนส่วนเกินจะสร้างบรรยากาศรอบๆ สระน้ำหลอมเหลวลดลง ไม่ควรใช้สำหรับการตัด เนื่องจากมีคาร์บอนสะสมอยู่ในเหล็กและทำให้เกิดเขม่าดำ
เปลวไฟออกซิไดซ์
เปลวไฟออกซิไดซ์มีออกซิเจนส่วนเกิน กรวยด้านในจะสั้นลง แหลมขึ้น และมีสีม่วงเล็กน้อย เสียงเปลวไฟแหลมขึ้นอย่างเห็นได้ชัด แม้ว่าเปลวไฟประเภทนี้จะร้อนที่สุดในทางทฤษฎี แต่โดยทั่วไปแล้วไม่ควรทำการเชื่อมเนื่องจากออกซิเจนส่วนเกินจะโจมตีเหล็กในเหล็ก ทำให้เกิดการรวมตัวของเหล็กออกไซด์ที่ไม่พึงประสงค์ซึ่งทำให้ข้อต่ออ่อนลง สำหรับการตัด การปรับเปลวไฟออกซิไดซ์ในกระแสออกซิเจนในการตัดนั้นมีอยู่ในกระบวนการ แต่เปลวไฟอุ่นควรคงความเป็นกลางเพื่อหลีกเลี่ยงการเกิดออกซิเดชันก่อนกำหนดของวัสดุโดยรอบ
ก๊าซคบเพลิงตัด: การเปรียบเทียบที่สมบูรณ์
ระบบตัดเชื้อเพลิงออกซิไดซ์ไม่ได้จำกัดอยู่เพียงอะเซทิลีนเท่านั้น สามารถใช้ก๊าซเชื้อเพลิงได้หลายประเภท ขึ้นอยู่กับวัสดุที่ตัด ความเร็วในการตัดที่ต้องการ โครงสร้างพื้นฐานที่มีอยู่ และการพิจารณาต้นทุน ก๊าซแต่ละชนิดมีลักษณะเฉพาะของอุณหภูมิเปลวไฟและรูปแบบการเผาไหม้ที่แตกต่างกันซึ่งส่งผลต่อประสิทธิภาพการทำงานที่แตกต่างกัน
| แก๊ส | อุณหภูมิเปลวไฟสูงสุด (พร้อม O2) | ใช้ดีที่สุด | เชื่อมได้? |
|---|---|---|---|
| อะเซทิลีน | 3,500°C / 6,330°F | งานตัด เชื่อม งานละเอียด | ใช่ |
| โพรเพน | ~2,800°ซ / ~5,072°F | ตัด, ทำความร้อน, ดัด | ไม่ |
| โพรพิลีน | ~2,900°ซ / ~5,252°F | การตัดการผลิต | จำกัด |
| ก๊าซธรรมชาติ | ~2,770°C / ~5,020°F | การตัดการดำเนินงานที่มีต้นทุนต่ำ | ไม่ |
| ไฮโดรเจน | ~3,000°ซ / ~5,432°F | งานตัดใต้น้ำอลูมิเนียม | เฉพาะทางเท่านั้น |
อะเซทิลีน
อะเซทิลีน is the primary and most versatile fuel gas for oxy-fuel operations. It delivers the highest flame temperature of all common fuel gases and releases approximately 40% of its heat energy in the inner flame cone — this concentrated inner heat is what makes acetylene uniquely suited to welding. Its reducing zone cleans the steel surface as the weld progresses. The main disadvantage of acetylene is cost, and it carries a critical safety limitation: it becomes chemically unstable at pressures above approximately 15 psi (103 kPa), which restricts its operating pressure and means cylinders must be handled and stored upright. No more than one-seventh of the cylinder capacity should be withdrawn per hour to prevent acetone contamination of the hose and torch.
โพรเพน
โพรเพน burns at a lower peak temperature than acetylene and releases only a small proportion of its heat in the inner cone — most of the combustion energy is in the outer flame envelope. This heat distribution makes propane unsuitable for welding (it lacks the reducing zone needed to protect the molten weld pool) but highly effective for heating, bending, and cutting when used with an injector-style torch. Propane requires a different torch design than acetylene — an equal-pressure torch optimized for acetylene does not perform well with propane. Propane is significantly cheaper than acetylene, is heavier than air (requires low-area ventilation monitoring), and can cut steel plate at speeds comparable to acetylene for thicker sections.
โพรพิลีน
โพรพิลีน (LPG product) has a flame temperature similar to MAPP gas and performs comparably to propane for cutting. It concentrates heat at the outer edges of the heat cone rather than the inner, which suits production cutting operations. Propylene works best with injector-style torches and two-piece cutting tips. One practical advantage over propane: propylene tips rarely require cleaning during production runs. It is widely used in CNC oxy-fuel cutting systems as a cost-effective alternative to acetylene for high-volume steel plate cutting.
ก๊าซธรรมชาติ
ก๊าซธรรมชาติมีอุณหภูมิเปลวไฟต่ำที่สุดเมื่อเทียบกับก๊าซตัดที่ใช้กันทั่วไป ข้อได้เปรียบหลักคือโครงสร้างพื้นฐาน: สิ่งอำนวยความสะดวกที่มีท่อจ่ายก๊าซธรรมชาติสามารถลดการจัดการกระบอกสูบและลดต้นทุนเชื้อเพลิงได้อย่างมาก ใช้ในการตัดงานอุตสาหกรรมขนาดใหญ่ โดยที่ประสิทธิภาพการตัดที่ต่ำกว่าเล็กน้อยจะถูกชดเชยด้วยการประหยัดต้นทุนและความสะดวกในการจัดหา ไม่ใช้ก๊าซธรรมชาติในการเชื่อม
ไฮโดรเจน
ไฮโดรเจน is specifically recommended for underwater cutting operations because acetylene becomes dangerously unstable under water pressure. It achieves a reasonably high flame temperature with oxygen but burns with an essentially invisible flame, creating a significant safety hazard in normal shop environments. Hydrogen is also used for certain specialized aluminum and non-ferrous metal cutting applications. It is not a general-purpose cutting gas and requires specialized handling protocols.
โลหะชนิดใดที่สามารถและไม่สามารถตัดได้ด้วยคบเพลิง Oxy-Fuel
การตัดโดยใช้เชื้อเพลิงออกซิเดชันเป็นกระบวนการออกซิเดชันทางเคมีโดยพื้นฐาน เพื่อให้สามารถใช้งานได้ โลหะที่ถูกตัดจะต้องตรงตามเงื่อนไขเฉพาะ: ออกไซด์ของมันจะต้องมีจุดหลอมเหลวต่ำกว่าโลหะฐานนั่นเอง เมื่อเป็นไปตามเงื่อนไขนี้ กระแสออกซิเจนจะออกซิไดซ์โลหะที่ถูกอุ่นแล้วและกำจัดตะกรันที่หลอมเหลวออกไปอย่างหมดจด เมื่อไม่เป็นไปตามนั้น ออกไซด์จะก่อตัวเป็นเปลือกป้องกันที่ยุติปฏิกิริยาออกซิเดชันและป้องกันไม่ให้รอยตัดเกิดขึ้น
- เหล็กกล้าคาร์บอนต่ำถึงปานกลาง: ตัดได้สะอาดและมีประสิทธิภาพ นี่เป็นการใช้งานหลักสำหรับการตัดด้วยเชื้อเพลิงออกซี ซึ่งสามารถจัดการวัสดุที่มีความหนาตั้งแต่ 0.5 มม. ถึงมากกว่า 250 มม.
- เหล็กดัด: สามารถตัดได้อย่างมีประสิทธิภาพด้วยเทคนิคออกซิเจนเชื้อเพลิง
- เหล็กกล้าคาร์บอนสูง: ตัดได้ยากเนื่องจากจุดหลอมเหลวของตะกรันเข้าใกล้จุดหลอมเหลวของโลหะฐาน ป้องกันการดีดออกของออกไซด์อย่างหมดจด
- เหล็กหล่อ: ไม่สามารถตัดได้อย่างมีประสิทธิภาพ — กราไฟท์ระหว่างเกรนและโครงสร้างของเกรนรบกวนการทำงานของการตัดออกซิเดชั่น
- สแตนเลส: ไม่สามารถตัดด้วยวิธีออกซิเจน-เชื้อเพลิงมาตรฐานได้ ชั้นโครเมียมออกไซด์ที่ก่อตัวบนพื้นผิวมีจุดหลอมเหลวสูงกว่าเหล็กที่อยู่ด้านล่าง ทำให้เกิดเกราะป้องกันที่ป้องกันไม่ให้ออกซิเจนในการตัดเข้าถึงโลหะสด ต้องใช้การตัดพลาสม่าหรือตัดด้วยเลเซอร์สำหรับสแตนเลส
- อลูมิเนียมและทองแดง: ไม่สามารถตัดด้วยเชื้อเพลิงออกซิเดชันได้ เนื่องจากโลหะเหล่านี้ขาดธาตุเหล็กที่จำเป็นสำหรับปฏิกิริยาการตัดออกซิเดชันเพื่อรักษาตัวมันเอง
การเชื่อมเหล็กกล้าไร้สนิม: การเลือกกระบวนการและข้อควรพิจารณาที่สำคัญ
สแตนเลสเป็นโลหะที่ท้าทายที่สุดในการเชื่อมอย่างถูกต้อง ปริมาณโครเมียมที่สูง (ขั้นต่ำ 10.5%) เป็นสิ่งที่ทำให้มีความต้านทานการกัดกร่อน แต่โครเมียมชนิดเดียวกันนั้นมีปฏิกิริยาอย่างมากกับออกซิเจนที่อุณหภูมิการเชื่อม เมื่อโครเมียมออกซิไดซ์ระหว่างการเชื่อม โลหะจะหมดไปจากโลหะโดยรอบ ทำให้เกิดโซนที่มีความต้านทานการกัดกร่อนลดลงอย่างมาก ปรากฏการณ์นี้เรียกว่าการแพ้ ถือเป็นความท้าทายทางเทคนิคที่สำคัญของการเชื่อมเหล็กกล้าไร้สนิม ไม่ว่ากระบวนการที่ใช้จะเป็นอย่างไรก็ตาม
นอกจากนี้ สแตนเลสยังมีค่าการนำความร้อนต่ำกว่าเหล็กเหนียว ซึ่งหมายความว่าความร้อนจะสะสมได้รวดเร็วกว่าในบริเวณรอยเชื่อมและกระจายตัวได้ช้ากว่า สิ่งนี้ทำให้การบิดเบือนเป็นปัญหาที่เกิดขึ้นอย่างต่อเนื่อง โดยเฉพาะอย่างยิ่งกับวัสดุที่มีขนาดบาง นอกจากนี้ สเตนเลสยังขยายตัวได้มากกว่าเหล็กเหนียวประมาณ 50% เมื่อถูกความร้อน ซึ่งจะขยายความบิดเบี้ยวหากไม่ได้รับการจัดการความร้อนอย่างระมัดระวัง
การเชื่อม TIG (GTAW) — วิธีการที่ต้องการ
การเชื่อม TIG เป็นมาตรฐานทองคำสำหรับการเชื่อมเหล็กกล้าไร้สนิม โดยเฉพาะอย่างยิ่งสำหรับวัสดุที่มีขนาดบาง ท่อ และการใช้งานใดๆ ที่ลักษณะการเชื่อมและความต้านทานการกัดกร่อนเป็นสิ่งสำคัญ อิเล็กโทรดทังสเตนที่ไม่สิ้นเปลืองจะสร้างส่วนโค้ง ในขณะที่ก๊าซป้องกันอาร์กอนบริสุทธิ์ช่วยปกป้องสระเชื่อมจากออกซิเจนและไนโตรเจนในบรรยากาศ ช่างเชื่อมป้อนแท่งตัวเติมด้วยตนเอง ช่วยให้สามารถควบคุมความร้อนและขนาดแอ่งน้ำได้อย่างแม่นยำ
สำหรับสเตนเลสออสเทนนิติกซีรีส์ 300 (ที่พบมากที่สุด) แท่งเติมมาตรฐานคือ 308L สำหรับเกรด 316 และ 316L (ซึ่งมีโมลิบดีนัมเพื่อเพิ่มความต้านทานการกัดกร่อน) ให้ใช้ฟิลเลอร์ 316L สำหรับโลหะผสมประเภท 321 ลวดตัวเติม 347 มีความเหมาะสม การใช้เกรดฟิลเลอร์ที่ไม่ถูกต้องจะลดประสิทธิภาพการกัดกร่อนของงานเชื่อมที่เสร็จแล้วแม้ว่าข้อต่อทางกลจะแข็งแรงก็ตาม
พารามิเตอร์ TIG หลักสำหรับเหล็กสเตนเลส: ตั้งค่ากระแสไฟไว้ที่ประมาณ 1 แอมป์ต่อความหนาของวัสดุ 0.001 นิ้ว (0.025 มม.) ใช้กราวด์ทังสเตนอิเล็กโทรดทอเรียม 2% หรือแลนทาเนต 2% ไปที่จุดเข็ม อัตราการไหลของก๊าซป้องกันอาร์กอนควรตั้งค่าระหว่าง 15 ถึง 20 ลูกบาศก์ฟุตต่อชั่วโมง (CFH) รักษาความเร็วในการเคลื่อนที่ให้สม่ำเสมอ — การทำงานช้าๆ โดยใช้ความร้อนที่เหมาะสมจะดีกว่าการเร่งและทำให้โลหะโดยรอบร้อนเกินไป
การล้างกลับสำหรับการเชื่อมท่อและท่อ
เมื่อเชื่อมท่อหรือท่อสแตนเลสด้วย TIG พื้นผิวด้านในของรากเชื่อมจะสัมผัสกับออกซิเจนในบรรยากาศในระหว่างกระบวนการเชื่อม สิ่งนี้ทำให้เกิดปรากฏการณ์ที่เรียกว่า "น้ำตาล" — พื้นผิวออกซิไดซ์ที่หยาบและเป็นเม็ดบนรากเชื่อม ซึ่งช่วยลดความต้านทานการกัดกร่อนและความแข็งแรงเชิงกลได้อย่างมาก การล้างกลับด้วยแก๊สอาร์กอน (ไหลผ่านภายในท่อขณะทำการเชื่อมเพื่อแทนที่ออกซิเจน) เป็นสิ่งจำเป็นสำหรับการใช้งานท่อสแตนเลสใดๆ ที่คุณภาพของรากมีความสำคัญ เสียบปลายทั้งสองอย่างหลวมๆ และไหลอาร์กอนที่ความดันต่ำผ่านปลายด้านหนึ่งเพื่อรักษาการไล่อากาศที่เป็นบวกตลอดแนวเชื่อม
เครื่องเชื่อม MIG (GMAW) สแตนเลส
การเชื่อม MIG เป็นตัวเลือกที่ใช้งานได้จริงสำหรับเหล็กสเตนเลส ซึ่งความเร็วในการผลิตมีความสำคัญมากกว่าความสวยงามของการเชื่อม หรือในกรณีที่ไม่มีอุปกรณ์ TIG กระบวนการนี้ใช้อิเล็กโทรดลวดสแตนเลสที่ป้อนอย่างต่อเนื่องพร้อมกับก๊าซป้องกันเพื่อปกป้องสระเชื่อม ก๊าซป้องกันที่ถูกต้องสำหรับการเชื่อม MIG สแตนเลสคืออาร์กอนบริสุทธิ์หรือส่วนผสมของอาร์กอน-ฮีเลียม ไม่ใช่ส่วนผสมของอาร์กอน-CO2 ที่ใช้สำหรับการเชื่อม MIG ที่ทำจากเหล็กเหนียว เนื่องจาก CO2 ส่งเสริมการดูดจับคาร์บอนและการเกิดออกซิเดชันในสเตนเลส ตั้งค่าอัตราการไหลของก๊าซป้องกันระหว่าง 14 ถึง 16 ลิตรต่อนาที (ประมาณ 30 CFH) ใช้ลวดสเตนเลสที่เข้าคู่กับเกรดโลหะฐาน และพิจารณาลำดับการเชื่อมที่ส่ายเพื่อลดการบิดเบือนความร้อน

การเชื่อม Oxy-Acetylene ของเหล็กกล้าไร้สนิม
การเชื่อมแก๊สของเหล็กสเตนเลสด้วยออกซีอะเซทิลีนในทางเทคนิคเป็นไปได้ แต่จะยากกว่าการเชื่อม TIG อย่างมาก และโดยทั่วไปไม่แนะนำสำหรับการผลิตหรืองานโครงสร้าง กระบวนการนี้ต้องใช้ฟลักซ์การเชื่อมสเตนเลสสตีลแบบพิเศษ โดยทั่วไปจะเป็นผงแห้งผสมกับไอโซโพรพิลแอลกอฮอล์ และทาทั้งด้านหน้าและด้านหลังของข้อต่อ รวมถึงที่แท่งตัวเติม ฟลักซ์นี้ป้องกันการเกิดออกซิเดชันของโครเมียมระหว่างการเชื่อม
ที่ flame setting is critical: a neutral flame with a slight excess of acetylene (a marginally reducing flame) is preferred. An oxidizing flame burns chromium out of the steel, destroying its corrosion resistance. An excessive carburizing flame adds unwanted carbon to the weld. The flux residue after welding is hard and glass-like where it was fully heated — it must be mechanically removed (wire brushing, bead blasting) before the joint is put into service. Flux that did not reach full temperature can be wiped away more easily.
ในเกรดเช่น 304 ความร้อนที่มากเกินไป (ระหว่าง 500°C ถึง 800°C) อาจทำให้เกิดการก่อตัวของโครเมียมคาร์ไบด์ที่ขอบเขตของเกรน ซึ่งเป็นสภาวะที่เรียกว่าการตกตะกอนของคาร์ไบด์ที่นำไปสู่การกัดกร่อนตามขอบเกรนเมื่อเวลาผ่านไป เกรดคาร์บอนต่ำ (304L, 316L) มีความทนทานต่อปัญหานี้มากกว่าเมื่อทำการเชื่อมด้วยวิธีป้อนความร้อนที่สูงกว่า
ขั้นตอนการเตรียมการที่สำคัญสำหรับการเชื่อมเหล็กกล้าไร้สนิม
ไม่ว่ากระบวนการเชื่อมที่เลือกจะเป็นอย่างไร การเตรียมพื้นผิวและการควบคุมการปนเปื้อนไม่สามารถต่อรองได้เมื่อทำงานกับสแตนเลส
- กำจัดการปนเปื้อนของเหล็ก: อนุภาคเหล็กหรือเหล็กกล้าใดๆ บนพื้นผิวสเตนเลส ตั้งแต่แปรงลวดที่ใช้กับเหล็กกล้าคาร์บอน ใบเจียร หรือฝุ่นโลหะ จะฝังอยู่ในสเตนเลสและทำให้เกิดสนิม ใช้แปรงสแตนเลสโดยเฉพาะ แผ่นเจียร และล้อตัดที่ไม่เคยสัมผัสกับเหล็กคาร์บอน
- ทำความสะอาดทุกพื้นผิวอย่างทั่วถึง: ขจัดน้ำมัน จาระบี และตะกรันออกจากบริเวณรอยต่อโดยใช้อะซิโตนหรือน้ำยาขจัดคราบที่เป็นสเตนเลสโดยเฉพาะก่อนทำการเชื่อม แม้แต่ลายนิ้วมือก็อาจทำให้เกิดการปนเปื้อนเฉพาะจุดได้
- ตรวจสอบให้แน่ใจว่าช่องว่างของข้อต่อเป็นศูนย์: สแตนเลสมีแนวโน้มที่จะทะลุผ่านได้เมื่อมีช่องว่างระหว่างหน้าข้อต่อ จับข้อต่อไว้ใกล้แหล่งกำเนิดแสง หากแสงลอดผ่าน แสดงว่าตัวยึดหลวมเกินไป
- แคลมป์และแทคเชื่อมอย่างแน่นหนา: เนื่องจากเหล็กกล้าไร้สนิมมีการขยายตัวทางความร้อนสูง ชิ้นงานที่ไม่มีการจับยึดจึงสามารถบิดเบี้ยวได้อย่างมากในระหว่างการเชื่อม ซวนเซเชื่อมและพิจารณาลำดับการเชื่อมหลักที่โซเซเพื่อกระจายความร้อนอย่างสม่ำเสมอ
- ควบคุมอุณหภูมิระหว่างทาง: ปล่อยให้บริเวณรอยเชื่อมเย็นลงระหว่างรอบต่างๆ อุณหภูมิอินเตอร์พาสที่สูงอย่างต่อเนื่องจะเพิ่มความเสี่ยงต่อการเกิดอาการแพ้ (การตกตะกอนของโครเมียมคาร์ไบด์) และการบิดเบือน
ความปลอดภัยเมื่อใช้แก๊สหัวตัดและการเชื่อมสแตนเลส
การตัดด้วยเชื้อเพลิงออกซีและการเชื่อมเหล็กสเตนเลสทำให้เกิดอันตรายด้านความปลอดภัยโดยเฉพาะที่ต้องได้รับการดูแลโดยตรง
ความปลอดภัยของถังแก๊สและคบเพลิง
- อะเซทิลีน cylinders must always be stored and used upright. If a cylinder has been tipped on its side, allow it to stand upright for at least one hour before use to allow the acetone to settle.
- ห้ามดึงอะเซทิลีนออกในอัตราที่เกินหนึ่งในเจ็ดของความจุกระบอกสูบต่อชั่วโมง เพราะการทำเช่นนี้จะดึงอะซิโตนเข้าไปในท่อและคบเพลิง ทำให้เกิดความเสียหายและเป็นอันตราย
- ห้ามใช้งานอะเซทิลีนที่มีแรงดันใช้งานสูงกว่า 15 psi เมื่อแรงดันสูงกว่า สารจะไวต่อแรงกระแทกและอาจสลายตัวระเบิดได้
- โพรเพน is heavier than air and will accumulate in low areas (pits, floor-level depressions) if it leaks. Ensure adequate low-level ventilation when using propane or LPG fuel gases.
- ใช้ท่อ ตัวควบคุม และปลายที่กำหนดตามก๊าซเชื้อเพลิงเฉพาะที่ใช้เสมอ โพรเพนจะทำให้วัสดุท่ออ่อนที่ออกแบบมาสำหรับอะเซทิลีนเสื่อมสภาพทางเคมีเมื่อเวลาผ่านไป
อันตรายจากควันเชื่อมจากเหล็กกล้าไร้สนิม
การเชื่อมเหล็กสแตนเลสจะทำให้เกิดควันโครเมียม (VI) ซึ่งเป็นสารก่อมะเร็งในมนุษย์ พร้อมกับสารประกอบนิกเกิลและควันโลหะอันตรายอื่นๆ ควันเหล่านี้เป็นอันตรายมากกว่าควันที่เกิดจากการเชื่อมเหล็กเหนียวและต้องมีมาตรการควบคุมเชิงรุก จำเป็นต้องมีระบบระบายอากาศเสียเฉพาะที่ (LEV) ในตำแหน่งใกล้กับส่วนโค้งหรือเปลวไฟ ในสภาพแวดล้อมทางวิชาชีพใดๆ ควรสวมอุปกรณ์ป้องกันส่วนบุคคล รวมถึงเครื่องช่วยหายใจแบบเชื่อมแบบป้อนอากาศ หรืออย่างน้อยที่สุดควรสวมเครื่องช่วยหายใจแบบกรองควันอย่างเหมาะสม อย่าพึ่งการระบายอากาศทั่วไปตามร้านเพียงอย่างเดียว ขีดจำกัดการสัมผัสสำหรับเฮกซะวาเลนต์โครเมียมได้รับการควบคุมอย่างเข้มงวด และต้องมีการตรวจสอบในสภาพแวดล้อมการผลิตที่มีการเชื่อมสเตนเลสเป็นประจำ
การเลือกกระบวนการที่เหมาะสม: สรุปการตัดแก๊สและวิธีเชื่อม
สำหรับ ตัดเหล็ก การเลือกใช้ก๊าซเชื้อเพลิงขึ้นอยู่กับงบประมาณที่มีอยู่ ความเร็วในการตัดที่ต้องการ และการออกแบบคบเพลิงเป็นหลัก อะเซทิลีนให้เวลาในการเจาะเร็วที่สุดและให้ความร้อนภายในที่รุนแรงที่สุด ทำให้เหมาะสำหรับงานที่ต้องการความแม่นยำ วัสดุบาง และสถานการณ์ที่เวลาในการติดตั้งเป็นสิ่งสำคัญ โพรเพนและโพรพิลีนมีต้นทุนการดำเนินงานที่ต่ำกว่าและความเร็วในการตัดที่เทียบเคียงได้กับวัสดุที่หนากว่าด้วยการตั้งค่าคบเพลิงหัวฉีดที่ถูกต้อง ก๊าซธรรมชาติเป็นตัวเลือกที่ประหยัดสำหรับโรงงานตัดเฉือนทางอุตสาหกรรมปริมาณมากที่มีการจ่ายก๊าซแบบท่อ ไม่มีก๊าซเชื้อเพลิงออกซีที่มีประสิทธิภาพในการตัดเหล็กสเตนเลส อลูมิเนียม หรือโลหะที่ไม่ใช่เหล็ก — ต้องใช้การตัดด้วยพลาสมาหรือเลเซอร์สำหรับวัสดุเหล่านี้
สำหรับ เชื่อมสแตนเลส , TIG เป็นกระบวนการที่ต้องการโดยคำนึงถึงรูปลักษณ์ ความต้านทานการกัดกร่อน และความแข็งแรงทางกลเป็นหลัก การเชื่อม MIG เหมาะสำหรับชิ้นงานที่มีน้ำหนักมากและงานการผลิตที่ความเร็วมีความสำคัญ การเชื่อมแก๊สแบบออกซีอะเซทิลีนของสเตนเลสสามารถทำได้ แต่ต้องใช้ฟลักซ์ที่ถูกต้อง การตั้งค่าเปลวไฟที่แม่นยำ และการกำจัดฟลักซ์หลังการเชื่อม เหมาะกว่าสำหรับการซ่อมแซมภาคสนามที่อุปกรณ์เชื่อมไฟฟ้าไม่พร้อมใช้งาน ไม่ว่าจะใช้กระบวนการใดก็ตาม การควบคุมการปนเปื้อน การเลือกฟิลเลอร์ที่ถูกต้อง และการจัดการความร้อน ล้วนเป็นปัจจัยสามประการที่กำหนดว่าการเชื่อมสเตนเลสสตีลจะทำงานได้ตามที่ตั้งใจไว้ในระยะยาวหรือไม่