คำตอบสั้นๆ—และเหตุใดจึงไม่ง่าย
ใช่ สแตนเลสสามารถเชื่อมกับเหล็กเหนียวได้ ข้อต่อสามารถทำได้ มีโครงสร้างที่ดีเมื่อดำเนินการอย่างถูกต้อง และปรากฏในงานประดิษฐ์จริงในอุตสาหกรรมต่างๆ ไม่ว่าจะเป็นระบบไอเสีย อุปกรณ์แปรรูปอาหาร ส่วนรองรับโครงสร้าง อุปกรณ์ทางทะเล และงานโลหะทางสถาปัตยกรรม ล้วนแต่รวมวัสดุทั้งสองนี้เข้าด้วยกันเป็นประจำ คำตอบสั้น ๆ ไม่ได้อยู่ในคำถาม
สิ่งที่ทำให้คำตอบซับซ้อนคือทุกสิ่งที่ตามมา สแตนเลสและเหล็กเหนียวมีความแตกต่างกันในเรื่องอัตราการขยายตัวเนื่องจากความร้อน ค่าการนำความร้อน องค์ประกอบทางเคมี และพฤติกรรมการกัดกร่อน ความแตกต่างแต่ละอย่างทำให้เกิดโหมดความล้มเหลวที่การเชื่อมด้วยวัสดุเดียวกันมาตรฐานไม่เผชิญ เชื่อมรอยต่อด้วยฟิลเลอร์ที่ไม่ถูกต้อง และบริเวณที่ได้รับความร้อนจะเปราะ จัดการความร้อนไม่ถูกต้อง และสเตนเลสบิดเบี้ยวในขณะที่เหล็กเหนียวดึงไปในทิศทางตรงกันข้าม ปล่อยให้ข้อต่อเปิดผนึกและการกัดกร่อนของกัลวานิกโจมตีด้านเหล็กอ่อนภายในไม่กี่เดือนหลังจากสัมผัสกลางแจ้ง การได้คำตอบสั้นๆ ที่ถูกต้องนั้นต้องอาศัยความเข้าใจตัวแปรเหล่านี้ทั้งหมดก่อนที่จะถึงส่วนโค้ง
ความท้าทายด้านโลหะวิทยา: ความร้อน การขยายตัว และการเจือจาง
ปัญหาหลักคือเหล็กสแตนเลสและเหล็กเหนียวตอบสนองต่อความร้อนแตกต่างกันด้วยวิธีการผสมสามวิธี
ประการแรก การขยายตัวทางความร้อน . เหล็กกล้าไร้สนิมออสเทนนิติก (เกรด 304 และ 316 ที่พบมากที่สุดในการผลิต) ขยายตัวได้มากกว่าเหล็กเหนียวประมาณ 50% ต่อระดับอุณหภูมิที่เพิ่มขึ้น เมื่อคุณเชื่อมเข้าด้วยกันและทั้งสองด้านมีความร้อนไม่สม่ำเสมอ ด้านสเตนเลสจะขยายตัวมากกว่าด้านที่เป็นเหล็กเหนียวในระหว่างการเชื่อม และหดตัวมากขึ้นในระหว่างการทำความเย็น การเคลื่อนไหวที่แตกต่างกันนั้นทำให้เกิดความเค้นตกค้างที่ข้อต่อ โดยเน้นว่าหากชั้นเชื่อมไม่เหนียวพอที่จะดูดซับ จะส่งผลให้เกิดการแตกร้าวเมื่อชุดประกอบเย็นตัวลง
ประการที่สอง การนำความร้อน . เหล็กเหนียวนำความร้อนออกจากบริเวณรอยเชื่อมได้เร็วกว่าสแตนเลสประมาณสามเท่า ซึ่งหมายความว่าความร้อนจะมุ่งไปที่ด้านสเตนเลสของข้อต่อ ทำให้ร้อนได้นานขึ้นในขณะที่ด้านที่เป็นเหล็กเหนียวจะเย็นลงอย่างรวดเร็ว ผลลัพธ์คือการกระจายความร้อนไม่สม่ำเสมอ ความบิดเบี้ยวไม่สม่ำเสมอ และแนวโน้มที่ด้านสเตนเลสจะร้อนเกินไปหากช่างเชื่อมไม่ได้จัดการอินพุตความร้อนอย่างจริงจัง
ประการที่สาม การเจือจางสระเชื่อม . เมื่อโลหะฐานทั้งสองละลายลงในสระเชื่อม เคมีของพวกมันจะผสมกัน หากเคมีของโลหะตัวเติมไม่ได้ถูกเลือกเพื่อรองรับการเจือจางนี้—ดูดซับคาร์บอนจากเหล็กอ่อนและทำให้ปริมาณโครเมียม-นิกเกิลจากสแตนเลสสมดุล—ผลการเชื่อมที่ตามมาอาจมีโครงสร้างมาร์เทนไซต์หรือเฟสซิกมาเปราะซึ่งทำให้ทั้งความแข็งแรงและความเหนียวลดลง นี่คือเหตุผลว่าทำไมการเลือกฟิลเลอร์จึงเป็นการตัดสินใจทางเทคนิคที่สำคัญที่สุดในข้อต่อประเภทนี้
การเลือกโลหะตัวเติม: ER309L เป็นตัวเลือกมาตรฐาน
โลหะตัวเติมเชื่อมระหว่างวัสดุฐานสองชนิดที่เข้ากันไม่ได้ทางเคมี จะต้องได้รับการกำหนดสูตรเพื่อสร้างคราบเชื่อมที่เข้ากันได้กับทั้งสองด้านของข้อต่อหลังจากการเจือจาง ไม่ใช่แค่ด้านสเตนเลสหรือด้านที่เป็นเหล็กเหนียวอย่างอิสระ
ER309L เป็นสารตัวเติมมาตรฐานอุตสาหกรรมสำหรับข้อต่อสเตนเลสออสเทนนิติกถึงเหล็กเหนียว เกรด 309L มีโครเมียม (23–25%) และนิกเกิล (12–14%) สูงกว่าตัวเติมสเตนเลสมาตรฐาน โดยเฉพาะสำหรับการเจือจางด้วยเหล็กกล้าคาร์บอน เมื่อเหล็กเหนียวผสมลงในสระเชื่อมและลดปริมาณโลหะผสม เคมีเริ่มต้นที่เพิ่มขึ้นของคราบ 309L จะชดเชย ทำให้เกิดองค์ประกอบการเชื่อมขั้นสุดท้ายที่ยังคงทนต่อออสเทนนิติก ความเหนียว และการกัดกร่อน การกำหนด "L" บ่งบอกถึงปริมาณคาร์บอนต่ำ ซึ่งเป็นปัจจัยสำคัญที่ช่วยลดความเสี่ยงของการเกิดอาการแพ้ (การตกตะกอนของคาร์ไบด์ที่ขอบเขตของเกรน) ในเขตที่ได้รับความร้อนของด้านสเตนเลส หากต้องการคำแนะนำโดยละเอียดในการเลือกโลหะเติมสำหรับสเตนเลสเกรดต่างๆ โปรดไปที่ คำแนะนำด้านเทคนิคของ Hobart Brothers เกี่ยวกับการเชื่อมเหล็กสเตนเลสด้วยการเลือกโลหะเติมที่แนะนำตามการใช้งาน ให้คำแนะนำเฉพาะเกรดที่คำนึงถึงข้อกำหนดด้านประสิทธิภาพทางกลและการกัดกร่อน
ER312 เป็นตัวเลือกรองสำหรับข้อต่อที่เกี่ยวข้องกับส่วนประกอบของเหล็กอ่อนที่ไม่รู้จักหรือมีปริมาณคาร์บอนสูงกว่า เกรด 312 มีปริมาณเฟอร์ไรต์สูงกว่า 309L อีกด้วย ทำให้มีความทนทานต่อการแตกร้าวจากความร้อนในสถานการณ์ที่มีการเจือจางสูงได้ดีกว่า มีราคาแพงกว่าและมีสต็อกน้อยกว่า 309L ทำให้เป็นตัวเลือกที่ถูกต้องเมื่อเคมีของวัสดุฐานมีความไม่แน่นอน แทนที่จะเลือกเป็นอันดับแรกตามปกติ
สิ่งที่คุณห้ามใช้: ฟิลเลอร์เหล็กอ่อน (สาย ER70S-6 หรือเทียบเท่า) สารเติมจากเหล็กเหนียวบนข้อต่อสแตนเลสถึงเหล็กเหนียวทำให้เกิดคราบเชื่อมที่จะเกิดสนิมที่แนวข้อต่อ ด้านสแตนเลสนั้นใช้ได้ รอยเชื่อมเองก็กัดกร่อน ตัวเติมสเตนเลสมาตรฐาน (ER308L ซึ่งเป็นตัวเติมวัสดุเดียวกันสำหรับสเตนเลส 304 กับสเตนเลส 304) ก็ไม่เหมาะสมเช่นกัน เนื่องจากขาดปริมาณโลหะผสมที่เพิ่มขึ้นซึ่งจำเป็นต่อการเจือจางด้วยเหล็กกล้าคาร์บอน และสามารถสร้างรอยเชื่อมที่มีความต้านทานการกัดกร่อนที่ไม่เพียงพอในด้านสเตนเลส
กระบวนการเชื่อม: ตัวเลือก TIG, MIG และ ออกซี่-อะเซทิลีน
โดยทั่วไปจะใช้กระบวนการสามกระบวนการสำหรับข้อต่อสแตนเลสถึงเหล็กเหนียว โดยแต่ละกระบวนการมีข้อดีที่แตกต่างกันออกไป
TIG (GTAW) เป็นกระบวนการที่ต้องการสำหรับงานที่มีความแม่นยำ วัสดุที่มีหน้าตัดบาง (ต่ำกว่า 3 มม.) และการใช้งานที่ลักษณะการเชื่อมมีความสำคัญ เช่น อุปกรณ์บริการอาหาร แผงทางสถาปัตยกรรม และข้อต่อโครงสร้างที่มองเห็นได้ TIG ช่วยให้ผู้ปฏิบัติงานสามารถควบคุมการป้อนความร้อน ขนาดแอ่งน้ำ และอัตราการเติมตัวเติมได้ดีที่สุด ก๊าซป้องกันอาร์กอน (อาร์กอน 100% สำหรับงานสแตนเลส) ให้การเชื่อมที่สะอาด มีการกระเด็นน้อยที่สุดและไม่มีตะกรัน ข้อเสียคือต้องใช้ความเร็วและทักษะ: TIG ต้องการการควบคุมกระแสไฟ มุมคบเพลิง ความเร็วการเคลื่อนที่ และการเติมสารตัวเติมไปพร้อมๆ กัน ทำให้ไม่เหมาะสำหรับสภาพแวดล้อมที่มีการผลิตสูงและผู้ปฏิบัติงานที่ไม่ได้พัฒนาความเชี่ยวชาญกับกระบวนการนี้
MIG (GMAW) ด้วยลวด ER309L เป็นทางเลือกในการผลิตสำหรับงานโครงสร้างและงานประกอบหนัก MIG เร็วกว่า TIG เรียนรู้ง่ายกว่า และสามารถจัดการส่วนวัสดุที่มีความหนาได้อย่างมีประสิทธิภาพ ก๊าซป้องกันสำหรับงาน MIG ที่ทำจากสเตนเลสถึงเหล็กเหนียว โดยทั่วไปแล้วจะมีส่วนผสมของอาร์กอนสูง (98% Ar / 2% CO₂ หรือไตรมิกซ์ของอาร์กอน ฮีเลียม และCO₂) ก๊าซป้องกันเหล็กเหนียวมาตรฐานที่มีปริมาณCO₂สูงจะออกซิไดซ์ด้านสเตนเลสและลดความต้านทานการกัดกร่อนที่บริเวณรอยเชื่อม
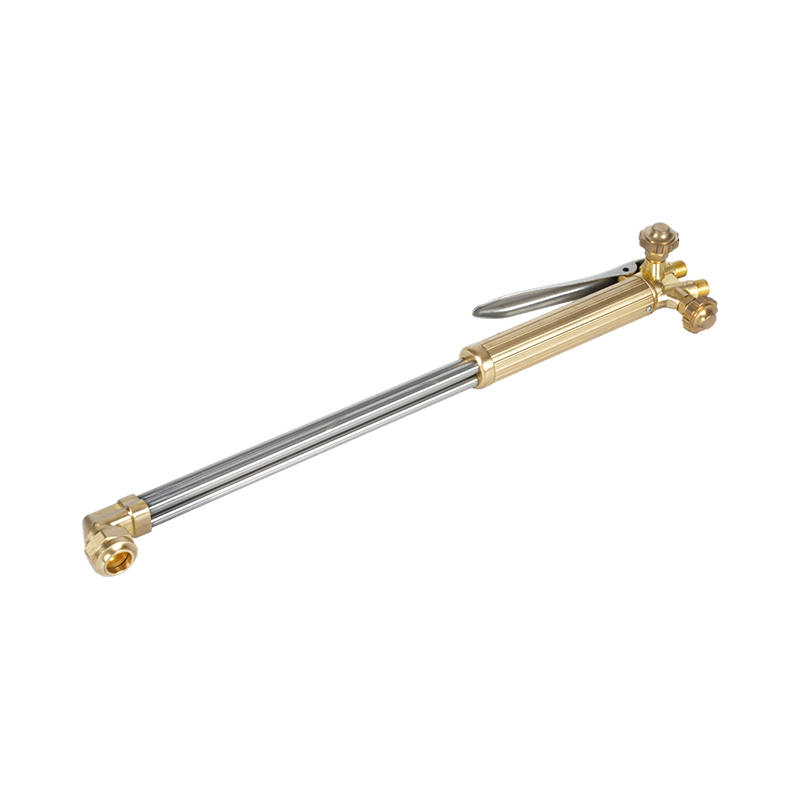
การเชื่อมด้วยออกซิเจนอะเซทิลีน ใช้ได้กับงานแผ่นบางและงานชิ้นเล็กที่ไม่มีอุปกรณ์ TIG กระบวนการนี้ต้องใช้การจัดการความร้อนอย่างระมัดระวัง เนื่องจากเปลวไฟแบบเปิดให้ความร้อนได้แม่นยำน้อยกว่าอาร์คไฟฟ้า ทำให้ด้านสเตนเลสร้อนเกินไปได้ง่ายขึ้น จำเป็นต้องมีอัตราส่วนเปลวไฟที่เป็นกลาง—ออกซิเจนต่ออะเซทิลีนประมาณ 1:1; เปลวไฟออกซิไดซ์จะโจมตีชั้นโครเมียมออกไซด์บนสเตนเลสและทำให้เกิดความพรุน ก หัวเชื่อมและหัวทำความร้อนแบบออกซีอะเซทิลีนขนาดเล็กเพื่อการทำงานที่แม่นยำ ช่วยให้ผู้ปฏิบัติงานสามารถควบคุมเปลวไฟละเอียดซึ่งจำเป็นสำหรับข้อต่อโลหะบางที่ไม่เหมือนกัน ในขณะที่ เครื่องเชื่อมแก๊สแบบพกพาและคบเพลิงทำความร้อนสำหรับการใช้งานนอกสถานที่ ขยายขีดความสามารถนี้ไปสู่การซ่อมแซมภาคสนามและการสร้างไซต์งานที่ไม่มีอุปกรณ์อาร์ค สำหรับเคล็ดลับการเชื่อมนั้น ปลายคบเพลิงเชื่อมแบบออกซีอะเซทิลีนสำหรับงานหนัก จัดการกับงานส่วนที่หนักกว่าในขณะเดียวกัน ปลายคบเพลิงเชื่อมแบบออกซีอะเซทิลีนน้ำหนักเบา เหมาะกับงานโลหะแผ่นเกจวัดทินเนอร์ที่การควบคุมความร้อนเป็นสิ่งสำคัญที่สุด
| กระบวนการ | ดีที่สุดสำหรับ | ฟิลเลอร์ | ระดับทักษะ | การควบคุมความร้อน |
|---|---|---|---|---|
| TIG (GTAW) | แผ่นบาง แม่นยำ มองเห็นรอยต่อได้ | แกน ER309L | ขั้นสูง | ยอดเยี่ยม |
| MIG (GMAW) | โครงสร้าง, การผลิตหนัก, การผลิต | สาย ER309L | ระดับกลาง | ดี |
| Oxy-Acetylene | แผ่นบาง ซ่อมแซมสนาม ไซต์ไม่มีไฟฟ้า | คัน 309L | ระดับกลาง | ปานกลาง |
การควบคุมความร้อนและการจัดการความผิดเพี้ยน
การจัดการความร้อนในการเชื่อมสแตนเลสถึงเหล็กเหนียวนั้นมีความต้องการมากกว่าการเชื่อมด้วยวัสดุเดียวกัน เนื่องจากทั้งสองฝ่ายตอบสนองต่อความร้อนในอัตราที่ต่างกัน เป้าหมายคือการส่งความร้อนเพียงพอเพื่อให้เกิดปฏิกิริยาฟิวชันโดยไม่ปล่อยให้ด้านสเตนเลสคงอยู่ที่อุณหภูมิสูงนานพอที่จะเกิดอาการแพ้หรือการบิดเบือนมากเกินไป
เทคนิคหลายประการกล่าวถึงเรื่องนี้โดยตรง การเชื่อมแบบถอยหลัง —การเชื่อมส่วนการเชื่อมสั้นไปในทิศทางตรงข้ามกับการเคลื่อนที่โดยรวม—กระจายความร้อนไปตามข้อต่อได้อย่างสม่ำเสมอมากกว่าการเชื่อมไปข้างหน้าอย่างต่อเนื่อง ช่วยลดความเข้มข้นของความร้อนที่ทำให้สเตนเลสบิดเบี้ยว การให้ความร้อนเป็นระยะ โดยเฉพาะอย่างยิ่งที่เกี่ยวข้องกับงานออกซีอะเซทิลีน ซึ่งหมายถึงการให้ความร้อน หยุดเพื่อให้ด้านสเตนเลสระบายอุณหภูมิบางส่วนออก จากนั้นจึงกลับมาทำงานต่อ เพื่อป้องกันไม่ให้สเตนเลสสะสมความร้อนเกินเกณฑ์การบิดเบือน
การหนีบและยึดไม่ใช่ทางเลือกสำหรับข้อต่อที่ยาวกว่า เนื่องจากด้านสเตนเลสขยายตัวมากขึ้นและเย็นตัวช้าลง ข้อต่อที่ไม่ได้ยึดติดจะดึงและบิดขณะการเชื่อมดำเนินไป การยึดติดเป็นระยะๆ ก่อนที่จะวิ่งเต็มเม็ดบีด และยึดชุดประกอบเข้ากับแผ่นยึดแบบแบนหรือพนักพิงหลัง ช่วยให้ข้อต่ออยู่ในแนวเดียวกันผ่านการหมุนเวียนความร้อน ใช้แปรงลวดเฉพาะสำหรับสเตนเลสที่ด้านสเตนเลสและแปรงสำหรับเหล็กอ่อนโดยเฉพาะอีกด้านหนึ่ง การปนเปื้อนข้ามของอนุภาคเหล็กคาร์บอนเข้าสู่พื้นผิวสเตนเลสทำให้เกิดจุดสนิมที่พัฒนาเป็นหลุมกัดกร่อนเมื่อเวลาผ่านไป
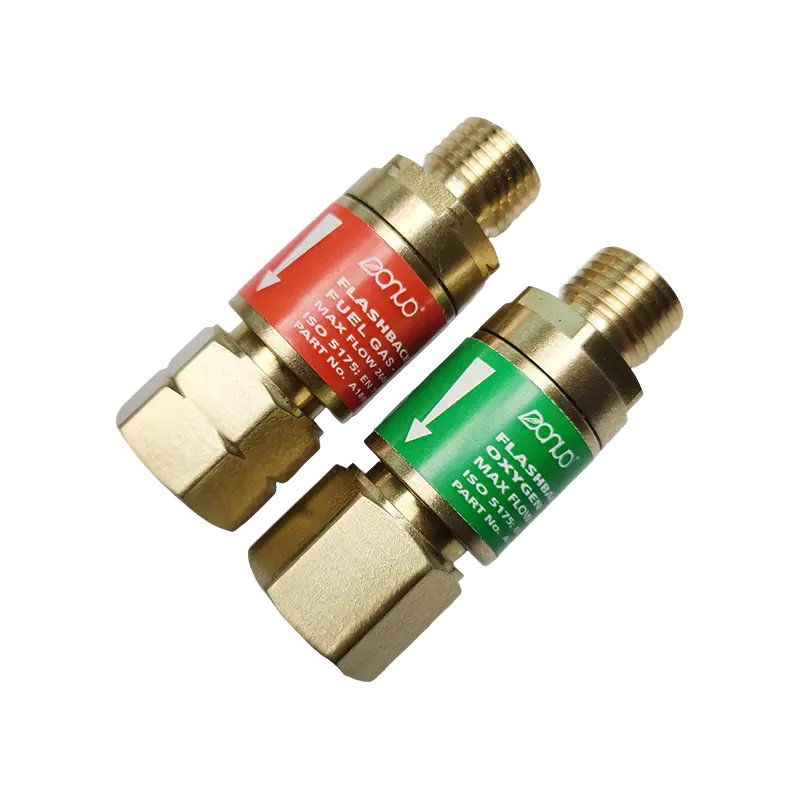
เมื่อทำการเชื่อมหลายรอบ ปล่อยให้ข้อต่อเย็นลงระหว่างรอบการเชื่อม การวางซ้อนการส่งผ่านความร้อนบนการส่งผ่านร้อนบนข้อต่อที่เป็นสารประกอบสเตนเลสถึงเหล็กกล้าอ่อนจะทำให้เกิดความร้อนและความเสี่ยงที่ทำให้เกิดอาการแพ้ต่อสเตนเลสและการเติบโตของเกรนที่มากเกินไปในบริเวณที่ได้รับผลกระทบจากความร้อนของเหล็กเหนียว ที่ อะเซทิลีน Flashback Arrestor เพื่อความปลอดภัยในการเชื่อม ควรติดตั้งที่ทางเข้าคบเพลิงในการตั้งค่าออกซีอะเซทิลีนใดๆ ที่ใช้สำหรับการเชื่อมแบบขยาย ซึ่งรอบการให้ความร้อนซ้ำๆ สามารถสร้างความผันผวนของแรงดันที่ทำให้เกิดเหตุการณ์ย้อนหลังได้
การรักษาหลังการเชื่อม: การปกป้องข้อต่อในระยะยาว
การเชื่อมสเตนเลสถึงเหล็กเหนียวที่มีโครงสร้างแข็งแรงนั้นเป็นเพียงครึ่งหนึ่งของงานเท่านั้น หากไม่ได้รับการรักษา ข้อต่อจะล้มเหลวจากการกัดกร่อนเป็นเวลานานก่อนที่มันจะล้มเหลวในเชิงกลไก เนื่องจากโลหะทั้งสองที่สัมผัสทางไฟฟ้ากับความชื้นจะสร้างเซลล์กัลวานิกที่เร่งการเกิดสนิมที่ด้านที่เป็นเหล็กอ่อน
การกัดกร่อนของกัลวานิก เกิดขึ้นเนื่องจากสแตนเลสมีคุณสมบัติทางเคมีไฟฟ้ามากกว่าเหล็กเหนียว ในที่ที่มีอิเล็กโทรไลต์ (ความชื้น ความชื้น น้ำเกลือ) เหล็กอ่อนจะทำหน้าที่เป็นขั้วบวกแบบบูชายัญและกัดกร่อนได้เร็วกว่าการแยกออกจากกัน ยิ่งสภาพแวดล้อมมีความก้าวร้าวมากขึ้น กระบวนการนี้ก็จะยิ่งทำงานเร็วขึ้นเท่านั้น สำหรับการใช้งานแบบแห้งภายในอาคาร ผลกระทบทางไฟฟ้าจะมีน้อยมาก สำหรับสภาพแวดล้อมกลางแจ้ง ในทะเล หรือมีความชื้นสูง ข้อต่อจำเป็นต้องมีการป้องกันเชิงรุก
ทางด้านสแตนเลส ทู่ —การบำบัดด้วยกรดไนตริกหรือซิตริกตาม ASTM A967—คืนสภาพชั้นโครเมียมออกไซด์ที่ถูกรบกวนจากความร้อนในการเชื่อม ทำให้พื้นผิวสเตนเลสกลับคืนสู่ระดับความต้านทานการกัดกร่อนที่ออกแบบไว้ ขั้นตอนนี้เป็นแนวปฏิบัติมาตรฐานในการให้บริการด้านอาหาร การผลิตยา และการผลิตสเตนเลสในทะเล และไม่ควรข้ามไปทุกที่ที่พื้นผิวสเตนเลสจะสัมผัสกับสารกัดกร่อน
ในด้านที่เป็นเหล็กอ่อน การปิดผนึกและการเคลือบ เป็นการป้องกันเบื้องต้น สี ไพรเมอร์อีพอกซี หรือไพรเมอร์ที่อุดมด้วยสังกะสีที่ใช้กับด้านที่เป็นเหล็กอ่อนจะขัดขวางเส้นทางความชื้นที่ทำให้เกิดการกัดกร่อนของกัลวานิก สำหรับการแช่หรือการใช้งานในทะเล ขั้วบวกสังกะสีแบบบูชายัญที่เชื่อมติดกับด้านที่เป็นเหล็กอ่อนให้การป้องกันไฟฟ้าเคมีโดยการกัดกร่อนแทนเหล็กเป็นพิเศษ การปิดผนึกรอยเชื่อมด้วยน้ำยาซีลที่เหมาะสมจะช่วยป้องกันความชื้นไม่ให้เข้าไปในแนวรอยต่อ ซึ่งมักจะเป็นจุดที่เปราะบางที่สุดที่การกัดกร่อนของรอยแยกสามารถเริ่มต้นได้แม้ว่าพื้นผิวโดยรอบจะถูกเคลือบแล้วก็ตาม
ดำเนินการด้วยโลหะเติมที่เหมาะสม ควบคุมการป้อนความร้อน และการรักษาหลังการเชื่อมที่เหมาะสม ข้อต่อสแตนเลสถึงเหล็กอ่อนจะตรงกับอายุการใช้งานของโครงสร้างโดยรอบ การข้ามขั้นตอนใดขั้นตอนหนึ่งจะทำให้ชีวิตสั้นลงอย่างวัดผลได้ ซึ่งเป็นเหตุผลว่าทำไมคำตอบสั้นๆ ("ใช่ คุณทำได้") จะมีประโยชน์ก็ต่อเมื่อมันมาพร้อมกับกระบวนการทั้งหมดเบื้องหลัง