อะไรที่ทำให้ทิปออกซี-อะเซทิลีนแตกต่างจากทิปน้ำมันเชื้อเพลิงอื่นๆ
ปลายหัวตัดบางอันไม่สามารถใช้แทนกันได้ และความแตกต่างจะเริ่มต้นจากก๊าซเชื้อเพลิง ทิปออกซิเจน-อะเซทิลีนได้รับการออกแบบทางวิศวกรรมตามลักษณะการเผาไหม้ที่เป็นเอกลักษณ์ของอะเซทิลีน โดยจะเผาไหม้ได้ร้อนกว่าก๊าซเชื้อเพลิงอื่นๆ ที่มีจำหน่ายในท้องตลาด โดยมีอุณหภูมิเปลวไฟประมาณ 3,500°C (6,332°F) ที่กรวยด้านใน การปล่อยความร้อนดังกล่าวช่วยให้อะเซทิลีนอุ่นโลหะจนถึงจุดติดไฟเพื่อให้ตัดออกซิเจนได้เร็วกว่าโพรเพน ก๊าซธรรมชาติ หรือโพรพิลีน ซึ่งเป็นเหตุผลว่าทำไมออกซี-อะเซทิลีนจึงยังคงเป็นตัวเลือกหลักสำหรับการตัดเหล็กโครงสร้างและการผลิตโลหะที่มีความแม่นยำ แม้ว่าจะมีการแข่งขันจากระบบเชื้อเพลิงทางเลือกก็ตาม
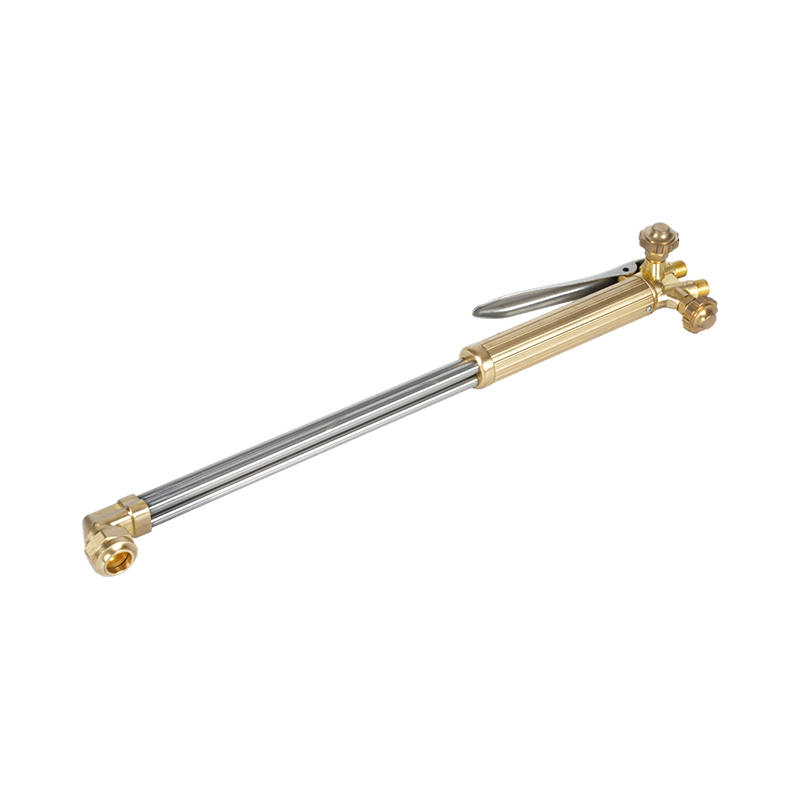
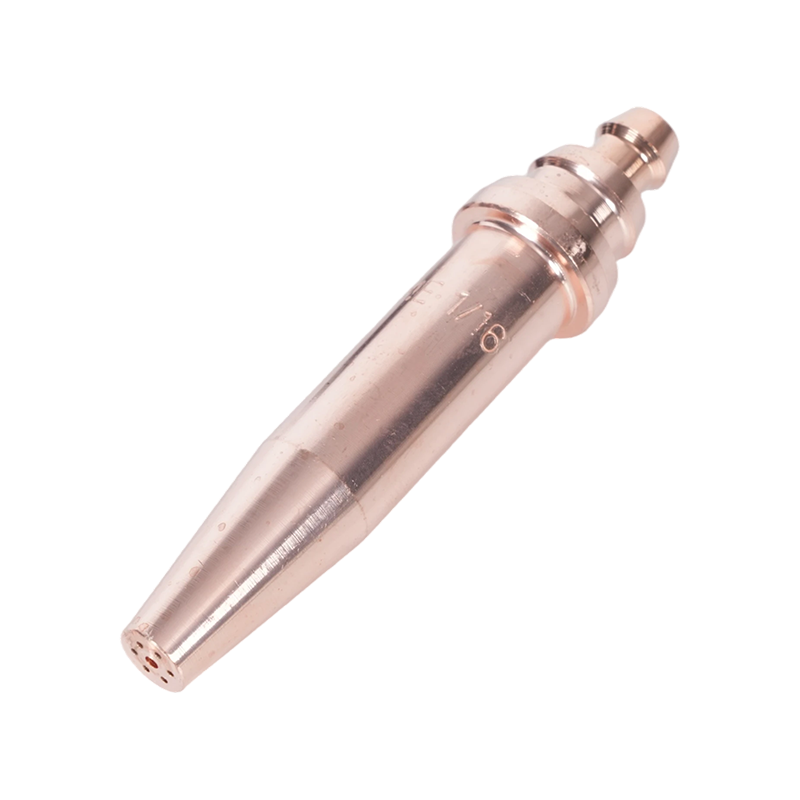
การออกแบบของทิปสะท้อนสิ่งนี้: ทิปอะเซทิลีนโดยทั่วไปจะใช้หัวฉีดแบบออริฟิซเดียวที่ล้อมรอบด้วยช่องอุ่นหลายช่อง ซึ่งทั้งหมดรวมอยู่ในตัวเครื่องทองแดงตัวเดียว ช่องอุ่นและช่องตัดออกซิเจนได้รับการปรับเทียบโดยเฉพาะสำหรับอัตราการเผาไหม้และเส้นโค้งแรงดันของอะเซทิลีน การใช้ทิปอะเซทิลีนกับเชื้อเพลิงที่เผาไหม้ช้ากว่า เช่น โพรเพน ทำให้เกิดเปลวไฟที่ไม่สมดุล การสะสมของคาร์บอน และประสิทธิภาพการตัดที่คาดเดาไม่ได้ ในทางกลับกัน ทิปโพรเพนบนชุดอะเซทิลีนไม่สามารถให้ความเข้มข้นของการอุ่นล่วงหน้าอย่างที่เชื้อเพลิงสามารถทำได้ การจับคู่ทิปกับเชื้อเพลิงไม่ใช่ทางเลือก สำหรับสัตวแพทย์ ปลายคบเพลิงตัดอะเซทิลีนเต็มรูปแบบ ครอบคลุมโปรไฟล์มาตรฐาน งานหนัก และเฉพาะทาง การเลือกควรคำนึงถึงซีรีส์ผู้ผลิตด้ามจับคบเพลิงของคุณเสมอ เพื่อให้แน่ใจว่าเบาะนั่งแบบกันแก๊สและความเข้ากันได้ของแรงดันที่กำหนด
ปัจจัยเพิ่มเติมอีกประการหนึ่งที่ไม่ซ้ำกับอะเซทิลีน: กฎ 1/7 ห้ามดึงกระบอกอะเซทิลีนในอัตราที่เกินหนึ่งในเจ็ดของปริมาตรรวมในกระบอกสูบต่อชั่วโมง ทิปที่มีการไหลสูงสำหรับงานตัดขนาดใหญ่สามารถผลักดันอัตราการถอนออกเกินเกณฑ์นี้ ส่งผลให้อะซิโตน (สารทำให้คงตัว) เข้าสู่กระแสก๊าซ ซึ่งเป็นอันตรายต่อความปลอดภัยอย่างร้ายแรงและอุปกรณ์ การเลือกขนาดปลายจึงเป็นการตัดสินใจในการจัดการกระบอกสูบสำหรับงานที่มีเอาท์พุตสูงด้วย
การออกแบบปลายชิ้นเดียวและสองชิ้น: คุณต้องการแบบไหน
เดินผ่านผู้จำหน่ายอุปกรณ์เชื่อมทางอุตสาหกรรมและคุณจะพบโครงสร้างปลายสองอันที่แตกต่างกันบนชั้นวาง การทำความเข้าใจว่าสิ่งใดที่แยกพวกมันออกจากกันจะเป็นตัวกำหนดว่าอันไหนที่อยู่ในคบเพลิงของคุณ
A เคล็ดลับชิ้นเดียว ผลิตจากทองแดงแท่งเดียว ช่องออกซิเจนตัดไหลผ่านศูนย์กลาง พอร์ตอุ่นเครื่องล้อมรอบ ทั้งหมดถูกหล่อหลอมเป็นชิ้นเดียวกัน โครงสร้างนี้ให้ความคลาดเคลื่อนของขนาดทิปที่แคบ ทางเดินของก๊าซมีความแม่นยำและสม่ำเสมอตั้งแต่ขั้นตอนการผลิต ทิปแบบชิ้นเดียวเป็นมาตรฐานสำหรับงานออกซีอะเซทิลีน เนื่องจากอุณหภูมิเปลวไฟสูงและความดันที่ค่อนข้างสูงของอะเซทิลีนเข้ากันได้ดีกับค่าการนำความร้อนของทองแดงที่เป็นของแข็ง ทิปกระจายความร้อนได้อย่างมีประสิทธิภาพ ต้านทานไฟย้อนกลับ และคงการสอบเทียบไว้ได้เป็นเวลาหลายชั่วโมงทำงานเมื่อได้รับการบำรุงรักษาอย่างเหมาะสม
A ทิปสองชิ้น ประกอบด้วยเปลือกทองแดงด้านนอกและส่วนประกอบภายในที่แยกจากกัน ทำให้เกิดชุดร่องเปลวไฟอุ่นระหว่างส่วนประกอบทั้งสอง การออกแบบนี้ได้รับการพัฒนาโดยเฉพาะสำหรับเชื้อเพลิงที่เผาไหม้ช้ากว่า เช่น โพรเพน ก๊าซธรรมชาติ โพรพิลีน และ MAPP ซึ่งต้องใช้เส้นทางเปลวไฟอุ่นที่นานขึ้นและใช้เวลาผสมมากขึ้นก่อนที่ก๊าซจะออกจากส่วนปลาย การออกแบบร่องจะเพิ่มพื้นผิวสัมผัสระหว่างก๊าซและออกซิเจนผสมล่วงหน้า ชดเชยอุณหภูมิเปลวไฟที่ต่ำกว่าของเชื้อเพลิงเหล่านี้โดยการขยายเขตการเผาไหม้ ทิปอะเซทิลีนแบบสองชิ้นทำให้เกิดการย้อนกลับมากเกินไปเนื่องจากเชื้อเพลิงจะไหม้ก่อนที่จะผสม เคล็ดลับชิ้นเดียวบนโพรเพนทำให้เปลวไฟของรูปทรงเรขาคณิตผสมที่ต้องการ
กฎที่ใช้ได้จริง: หากการตั้งค่าของคุณทำให้อะเซทิลีนไหม้ ให้ใช้ทิปแบบชิ้นเดียว หากคุณใช้โพรเพน ก๊าซธรรมชาติ หรือโพรพิลีนผ่านระบบเชื้อเพลิงออกซี ให้ใช้ทิปสองชิ้นที่ออกแบบมาสำหรับเชื้อเพลิงนั้น อย่าคิดว่าทิปจะเข้ากันได้ข้ามกับเชื้อเพลิงประเภทต่างๆ แม้ว่าเกลียวและที่นั่งจะดูพอดีกับตัวคบเพลิงก็ตาม
ขนาดปลายและปาก: จับคู่กับความหนาของโลหะ
ขนาดของปลายสำหรับการตัดด้วยออกซีอะเซทิลีนจะขึ้นอยู่กับตัวแปรหลักตัวหนึ่ง นั่นคือ ความหนาของโลหะที่ถูกตัด หมายเลขขนาดตั้งแต่ 000 ไปจนถึง 8 ที่ใหญ่ที่สุดในระบบของผู้ผลิตส่วนใหญ่ สอดคล้องกับเส้นผ่านศูนย์กลางของช่องออกซิเจนในการตัดที่ศูนย์กลางของทิป นี่คือรูที่ส่งไอพ่นออกซิเจนแรงดันสูงที่ทำการตัดได้จริง พอร์ตอุ่นที่อยู่รอบ ๆ จะทำให้เหล็กมีอุณหภูมิติดไฟเท่านั้น ขนาดปลายจะถูกเลือกโดยพิจารณาจากเส้นผ่านศูนย์กลางของช่องออกซิเจนในการตัดเสมอ ไม่ใช่ขนาดรูที่อุ่นก่อน
| ขนาดปลาย | ความหนาของโลหะ | การตัด O₂ (PSI) | อะเซทิลีน (PSI) | ความเร็วในการเดินทาง (IPM) |
|---|---|---|---|---|
| 000 | สูงถึง 1/8" | 20–25 | 3–5 | 28–32 |
| 00 | 1/4" | 20–25 | 3–5 | 27–30 |
| 0 | 3/8"–1/2" | 20–35 | 3–5 | 20–28 |
| 1 | 3/4" | 30–35 | 3–5 | 17–21 |
| 2 | 1"–1-1/2" | 35–45 | 3–7 | 13–19 |
| 3 | 2"–2-1/2" | 40–50 | 4–10 | 10–15 |
| 4 | 3" | 40–50 | 5–10 | 9–12 |
| 5 | 4"–12" | 45–80 | 5–15 | แตกต่างกันไป |
ผู้ดำเนินการจุดวิกฤติมักมองข้าม: ขนาดทิปไม่ได้เป็นมาตรฐานสำหรับผู้ผลิต . ทิปขนาด 2 จากแบรนด์หนึ่งอาจมีเส้นผ่านศูนย์กลางรูแตกต่างจากขนาด 2 จากอีกแบรนด์หนึ่ง อ้างอิงแผนภูมิเคล็ดลับของผู้ผลิตไฟฉายของคุณเสมอ แทนที่จะถือว่าตัวเลขที่เท่ากันระหว่างแบรนด์ สำหรับการใช้งานโครงสร้างหนักที่ต้องการการตัดกำลังสูงสม่ำเสมอ ปลายคบเพลิงอะเซทิลีนแบบมือสำหรับงานหนักสำหรับการตัดที่มีความต้องการสูง ได้รับการออกแบบด้วยรูปทรงของปากและเกรดทองแดงเพื่อรักษาการไหลของออกซิเจนแรงดันสูงโดยไม่กัดกร่อนช่องตัดก่อนเวลาอันควร
ข้อผิดพลาดด้านขนาดที่ควรหลีกเลี่ยง: การเลือกทิปขนาดใหญ่เพื่อ "รับความร้อนมากขึ้น" ทิปที่ใหญ่เกินไปสำหรับวัสดุที่ถูกตัดจะทำให้มีการอุ่นล่วงหน้าเกินความจำเป็น ออกซิไดซ์ขอบรอยตัด เพิ่มการสิ้นเปลืองเชื้อเพลิง และเพิ่มความเสี่ยงที่จะเกิดไฟย้อนกลับเมื่อความเร็วของก๊าซลดลงต่ำกว่าความเร็วการแพร่กระจายของเปลวไฟ การกำหนดขนาดปลายให้เหมาะสมกับวัสดุจะมีประสิทธิภาพมากกว่า และทำให้เกิดรอยตัดที่สะอาดและแคบยิ่งขึ้น
การตัด การเซาะร่อง และการทำความร้อน: อธิบายประเภทปลายสามประเภท
ประเภทปลาย—แยกจากขนาดปลาย—เป็นตัวกำหนดว่าจริงๆ แล้วคบเพลิงทำอะไรกับโลหะ ระบบออกซี-อะเซทิลีนใช้รูปแบบทิปที่แตกต่างกันตามการใช้งานสามรูปแบบ และทำให้รูปแบบเหล่านี้สับสนทำให้เกิดผลลัพธ์ที่ไม่ดีและอาจเป็นอันตรายต่อความปลอดภัย
เคล็ดลับการตัด เป็นการกำหนดค่ามาตรฐาน: หัวฉีดออกซิเจนตัดตรงกลางที่ล้อมรอบด้วยพอร์ตอุ่นสี่ถึงหกพอร์ตที่จัดเรียงอย่างสมมาตรรอบๆ เปลวไฟอุ่นจะทำให้พื้นผิวเหล็กมีอุณหภูมิจุดไฟ (ประมาณ 870°C / 1,600°F สำหรับเหล็กเหนียว) จากนั้นจึงเปิดคันโยกออกซิเจนสำหรับตัดเพื่อควบคุมกระแสแรงดันสูงที่จะออกซิไดซ์และดีดโลหะหลอมเหลวลงด้านล่างผ่านร่องตัด ปลายเหล่านี้ออกแบบมาเพื่อการตัดทะลุในเหล็กเหนียวและเหล็กอัลลอยด์ต่ำที่สะอาด ไม่เหมาะกับเหล็กสเตนเลส อลูมิเนียม หรือเหล็กหล่อที่ใช้กระบวนการตัดด้วยเชื้อเพลิงออกซีมาตรฐาน เนื่องจากวัสดุเหล่านั้นต้องใช้กระบวนการอื่น
เคล็ดลับการเซาะร่อง ใช้รูปทรงออริฟิสที่แตกต่างกันโดยพื้นฐาน แทนที่จะใช้พลังตัดเป็นวงกลมแคบ ปลายเซาะร่องจะสร้างกระแสออกซิเจนที่กว้าง เป็นรูปพัด หรือยาว ซึ่งออกแบบมาเพื่อขจัดวัสดุออกจากพื้นผิว แทนที่จะตัดผ่านมัน สิ่งนี้จะสร้างร่องรูปตัว U ในโลหะฐาน ซึ่งมีประโยชน์สำหรับการกำจัดข้อบกพร่องในการเชื่อม การเตรียมข้อต่อสำหรับการเชื่อมใหม่ และการพันขอบแผ่น ที่ เคล็ดลับเซาะร่องออกซีอะเซทิลีนสำหรับงานกำจัดวัสดุ ถูกสร้างขึ้นด้วยรูปทรงของพอร์ตที่ยาวขึ้นซึ่งจำเป็นต่อการรักษาร่องที่มั่นคงและควบคุมได้ที่ความเร็วการเคลื่อนที่ของผู้ปฏิบัติงาน การใช้ปลายตัดเพื่อเซาะร่องทำให้เกิดร่องที่หยาบและไม่สอดคล้องกัน และทำให้ส่วนปลายเสียหายอย่างรวดเร็ว
เคล็ดลับการทำความร้อน กำจัดช่องออกซิเจนที่ตัดออกโดยสิ้นเชิง โดยให้ความร้อนด้วยเปลวไฟปริมาณมากเท่านั้น โดยไม่ต้องใช้แรงตัด ทำให้เป็นเครื่องมือที่ถูกต้องสำหรับบรรเทาความเครียด ดัดงอ ยืดตรง บัดกรีแข็ง และอุ่นรอยเชื่อมหนาก่อนการเชื่อมอาร์ค ที่ เคล็ดลับการทำความร้อนคบเพลิงออกซิเจนอะเซทิลีนและโพรเพน มีให้เลือกหลายพอร์ตเพื่อให้ตรงกับการกระจายความร้อนที่จำเป็นสำหรับการใช้งานในการทำความร้อนที่แตกต่างกัน ตั้งแต่การให้ความร้อนแบบเข้มข้นแคบสำหรับการดัดโค้ง ไปจนถึงการให้ความร้อนในพื้นที่กว้างเพื่อบรรเทาความเครียดในกระบวนการผลิตขนาดใหญ่
การตั้งค่าแรงกดตามขนาดปลาย
การตั้งค่าแรงดันแก๊สอย่างถูกต้องมีความสำคัญพอๆ กับการเลือกทิปที่ถูกต้อง การตั้งค่าแรงดันต่ำเกินไปจะทำให้การตัดเฉือนออกซิไดซ์อ่อนแอ การตั้งค่าขนาดใหญ่เกินไปจะทำให้เปลืองก๊าซ ทำให้ร่องกว้างขึ้น และอาจทำให้เกิดกระแสน้ำในการตัดปั่นป่วนซึ่งทำให้หน้าตัดขรุขระได้
กรอบการทำงานทั่วไป: ความดันออกซิเจนจะปรับขนาดตามขนาดทิปและความหนาของวัสดุ ในขณะที่ความดันอะเซทิลีนจะอยู่ภายในช่วงแคบโดยไม่คำนึงถึงขนาดทิป แรงดันอะเซทิลีนไม่ควรเกิน 15 PSI ที่ตัวควบคุม—หากสูงกว่าเกณฑ์นั้น ก๊าซจะไม่เสถียรและความเสี่ยงในการระเบิดจะเพิ่มขึ้นอย่างมาก งานตัดเพื่อการผลิตส่วนใหญ่จะใช้อะเซทิลีนระหว่าง 3 ถึง 10 PSI ขึ้นอยู่กับขนาดปลาย โดยขนาดปลายจะใหญ่กว่าไปทางปลายด้านบน
ออกซิเจนทำงานในช่วงที่กว้างกว่ามาก ทิปวัสดุบาง (000–0) โดยทั่วไปจะใช้การตัดออกซิเจน 20–35 PSI; เคล็ดลับช่วงกลาง (1–2) โดยทั่วไปจะใช้ 30–45 PSI; ทิปเส้นผ่านศูนย์กลางขนาดใหญ่สำหรับงานเพลท (3–5) อาจต้องใช้ 40–60 PSI ขึ้นไป อุ่นออกซิเจน—โดยที่การออกแบบคบเพลิงแยกการอุ่นออกซิเจนและตัดออกซิเจน—ถูกตั้งค่าไว้ต่ำกว่าการตัดออกซิเจน โดยทั่วไปจะอยู่ที่ 3–17 PSI ขึ้นอยู่กับขนาดปลาย สำหรับการอ้างอิงแรงกดที่เชื่อถือได้แยกตามขนาดปลาย เส้นผ่านศูนย์กลางรูปาก และความเร็วตัด แผนภูมิปลายคบเพลิงตัดของ Harris ครอบคลุมการเลือกขนาดปลาย การตั้งค่าแรงกด และการอ้างอิงคุณภาพการตัด ให้ข้อมูลระดับผู้ผลิตที่ใช้ได้กับซีรีส์ทิปมาตรฐานส่วนใหญ่
ตั้งค่าแรงดันโดยเปิดวาล์วหัวไฟฉายและมีการไหลของแก๊สเสมอ ไม่ใช่ขณะปิดวาล์ว การอ่านค่าแรงดันคงที่ไม่มีความหมายสำหรับการตั้งค่าแรงกดดันในการทำงาน แรงดันในการจัดส่งของตัวควบคุมจะลดลงตามการไหล และแรงดันใช้งานคือสิ่งที่กำหนดคุณภาพของเปลวไฟที่ส่วนปลาย
การบำรุงรักษาทิป การทำความสะอาด และเมื่อใดที่ควรเปลี่ยน
ปลายที่ปนเปื้อนหรือเสียหายเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้คุณภาพการตัดไม่ดี ซึ่งผู้ปฏิบัติงานระบุแหล่งที่มาของแรงดันแก๊สหรือเทคนิคอย่างไม่ถูกต้อง การบำรุงรักษาทิปเป็นเรื่องง่าย แต่ต้องใช้เครื่องมือที่เหมาะสมและการปฏิบัติอย่างสม่ำเสมอ
การสะสมของคาร์บอน ในพอร์ตอุ่นเครื่องเป็นปัญหาที่พบบ่อยที่สุด การกระเด็นจากกระบวนการตัด รวมกับการตั้งค่าเปลวไฟที่อุดมด้วยเชื้อเพลิงเล็กน้อย จะสะสมคาร์บอนไว้ภายในช่องและบนหน้าส่วนปลาย ซึ่งจะจำกัดการไหลของแก๊ส บิดเบือนรูปแบบเปลวไฟที่อุ่น และทำให้เปลวไฟยกขึ้นหรือดับอย่างไม่อาจคาดเดาได้ ทำความสะอาดพอร์ตที่อุ่นไว้ด้วยน้ำยาทำความสะอาดทิปที่มีขนาดเท่ากับเส้นผ่านศูนย์กลางของพอร์ต—โดยไม่ต้องใช้ดอกสว่าน ซึ่งจะขจัดทองแดงและขยายปากให้ใหญ่ขึ้น ควรทำความสะอาดช่องออกซิเจนที่ตัดด้วยลวดเรียบที่พอดีโดยไม่ต้องใช้แรง การขยายช่องตัดจะทำให้ลักษณะการไหลที่ทิปถูกปรับเทียบเปลี่ยนไป
สภาพหน้าทิป เรื่องเท่าเทียมกัน พื้นผิวที่นั่งของส่วนปลาย—ตรงที่ตรงกับหัวคบเพลิง—จะต้องสะอาดและไม่เสียหายเพื่อซีลกันแก๊ส ปลายที่รั่วที่เบาะนั่งทำให้เกิดพฤติกรรมเปลวไฟที่ผิดปกติและเป็นอันตรายจากไฟไหม้ หากส่วนปลายแสดงการสึกกร่อน รูพรุน หรือความเสียหายจากการไหม้จากเหตุการณ์ย้อนหลัง ควรเปลี่ยนส่วนปลายแทนการกราวด์ใหม่ การลับคมจะเปลี่ยนรูปทรงของพอร์ตอุ่นเครื่อง และไม่แนะนำสำหรับงานตัดที่มีความแม่นยำ
เหตุการณ์ย้อนอดีต—ที่เปลวไฟเคลื่อนย้อนกลับไปสู่ตัวคบเพลิง—เป็นเหตุการณ์ด้านความปลอดภัยที่เกี่ยวข้องกับปลายคบเพลิงที่ร้ายแรงที่สุด มันทำให้เกิดเสียงฟู่หรือแหลม มีเปลวไฟที่มองเห็นได้ที่หัวคบเพลิง และด้ามจับร้อนจัดอย่างรวดเร็ว หากเกิดเหตุการณ์ย้อนหลัง ให้ปิดวาล์วคบเพลิงทั้งสองทันที จากนั้นจึงปิดวาล์วกระบอกสูบ ตรวจสอบส่วนปลาย ตัวคบเพลิง และสายยางก่อนทำการจุดไฟอีกครั้ง ติดตั้งอย่างเหมาะสม อุปกรณ์ป้องกันไฟย้อนกลับแบบออกซีอะเซทิลีนสำหรับการป้องกันคบเพลิง ที่ติดตั้งที่ทางเข้าของคบเพลิงจะบรรจุและดับไฟย้อนก่อนที่จะถึงท่อหรือกระบอกสูบ ซึ่งเป็นส่วนประกอบด้านความปลอดภัยที่สำคัญในการติดตั้งออกซีอะเซทิลีนใดๆ ที่ทำงานใกล้ขีดจำกัดการออกแบบ