อุณหภูมิที่หัวตัดผลิตขึ้นเป็นหนึ่งในตัวเลขที่ถูกอ้างถึงบ่อยที่สุด — และมักเข้าใจผิดบ่อยที่สุด — ตัวเลขในการตัดด้วยเชื้อเพลิงออกซิเจน มีคนถามว่าคบเพลิงร้อนแค่ไหน รับตัวเลขเป็นพันองศา และถือว่าสูงกว่าจะดีกว่าเสมอ ความเป็นจริงนั้นละเอียดกว่านั้น: อุณหภูมิเปลวไฟเป็นปัจจัยหนึ่งต่อประสิทธิภาพการตัด แต่ไม่ใช่ปัจจัยเดียวเท่านั้น และไม่ใช่ปัจจัยที่สำคัญที่สุดเสมอไป การทำความเข้าใจว่าตัวเลขอุณหภูมิหมายถึงอะไรจริงๆ จะช่วยให้คุณเลือกก๊าซที่เหมาะสม ทิปที่ถูกต้อง และการตั้งค่าที่เหมาะสมสำหรับงานที่ทำอยู่
คบเพลิงตัดร้อนแค่ไหน?
อุ่นเปลวไฟของคบเพลิงตัด — วงแหวนของเปลวไฟที่ล้อมรอบปลายตัดก่อนคันโยกออกซิเจนในการตัด — จะมีอุณหภูมิอยู่ระหว่าง 4,400°F ถึง 6,000°F (ประมาณ 2,400°C ถึง 3,300°C) ขึ้นอยู่กับก๊าซเชื้อเพลิงที่ใช้และอัตราส่วนของออกซิเจนต่อเชื้อเพลิงในส่วนผสม กลุ่มผลิตภัณฑ์นี้ครอบคลุมการตั้งค่าการตัดเชื้อเพลิงออกซีทั่วไปทั้งหมด ตั้งแต่โพรเพนที่ปลายล่างไปจนถึงออกซีอะเซทิลีนที่ปลายบน
เปลวไฟอุ่นมีจุดประสงค์เฉพาะ: การยกโลหะฐานให้มีอุณหภูมิจุดไฟ ซึ่งสำหรับเหล็กกล้าคาร์บอนอ่อนจะมีอุณหภูมิประมาณ 1,600°F (870°C) ที่อุณหภูมินี้ เหล็กจะมีสีส้มสดใสและเริ่มเกิดประกายไฟที่ขอบพื้นผิว เพียงเท่านี้โลหะก็พร้อมสำหรับการตัดแล้ว เมื่อผู้ปฏิบัติงานเปิดคันโยกออกซิเจนในการตัด กระแสออกซิเจนบริสุทธิ์แรงดันสูงจะถูกส่งไปยังบริเวณที่ได้รับความร้อน และการตัดจริงจะเริ่มต้นขึ้น
ที่สำคัญ กระแสออกซิเจนที่ตัดออกนั้นไม่ได้เพิ่มอุณหภูมิเปลวไฟอย่างมีนัยสำคัญ . สิ่งที่ทำคือการเริ่มต้นและรักษาปฏิกิริยาทางเคมีระหว่างออกซิเจนกับเหล็กในเหล็ก ปฏิกิริยานั้นไม่ใช่เปลวไฟจากคบเพลิง ทำให้เกิดการตัดอย่างแท้จริง
เหตุใดอุณหภูมิของคบเพลิงตัดจึงเป็นเพียงส่วนหนึ่งของเรื่องราวเท่านั้น
ความแตกต่างระหว่างอุณหภูมิเปลวไฟและความร้อนที่ปล่อยออกมาเป็นสิ่งที่ผู้ปฏิบัติงานตัดที่มีประสบการณ์เข้าใจ แต่ผู้เริ่มต้นมักจะพลาด อุณหภูมิวัดว่าเปลวไฟอยู่ที่แกนกลางร้อนเพียงใด ความร้อนที่ส่งออก - วัดเป็น BTU ต่อลูกบาศก์ฟุตของก๊าซที่ใช้ - วัดปริมาณพลังงานความร้อนที่เปลวไฟถ่ายโอนไปยังชิ้นงานเมื่อเวลาผ่านไป สิ่งเหล่านี้เกี่ยวข้องกันแต่ไม่เหมือนกัน และการเพิ่มประสิทธิภาพสำหรับรายการหนึ่งจะไม่ปรับให้เหมาะสมสำหรับอีกรายการโดยอัตโนมัติ
อะเซทิลีนก่อให้เกิดเปลวไฟเชื้อเพลิงออกซีที่ร้อนที่สุดในบรรดาก๊าซที่มีอยู่ทั่วไป แต่ปริมาณความร้อนรวม (ปริมาณบีทียู) ของอะเซทิลีนนั้นต่ำกว่าโพรพิลีนและโพรเพน เนื่องจากจะเผาไหม้ในอัตราที่เร็วกว่าและมีปริมาณเชื้อเพลิงน้อยลง เปลวไฟโพรพิลีนจะเผาไหม้ได้เย็นกว่าอะเซทิลีนเล็กน้อย แต่กรวยเปลวไฟด้านนอกให้ปริมาณบีทียูมากกว่าอย่างเห็นได้ชัด ซึ่งหมายความว่าสามารถให้ความร้อนกับเหล็กที่มีมวลมากขึ้นได้อย่างมีประสิทธิภาพมากขึ้นสำหรับการใช้งานบางอย่าง แม้ว่าอุณหภูมิสูงสุดจะต่ำกว่าก็ตาม
กระบวนการตัดนั้นใช้หลักการทางเคมีเป็นหลักมากกว่าการใช้ความร้อน เมื่อเหล็กถึงอุณหภูมิจุดไฟ กระแสออกซิเจนในการตัดจะออกซิไดซ์เหล็ก ซึ่งโดยพื้นฐานแล้วก็คือการเผาไหม้เหล็ก เป็นปฏิกิริยาคายความร้อนที่ก่อให้เกิดความร้อนในตัวมันเอง เปลวไฟอุ่นของคบเพลิงจะรักษาปฏิกิริยานี้ไว้ในขณะที่คบเพลิงเคลื่อนที่ไปตามรอยตัด แต่พลังงานที่ขับเคลื่อนรอยตัดนั้นส่วนใหญ่จะยั่งยืนในตัวเองเมื่อสร้างแล้ว นี่คือเหตุผลว่าทำไมหัวตัดไม่เพียงแต่ละลายผ่านเหล็กอย่างที่ช่างเชื่อมคาดหวัง แต่ยังแปลงเหล็กที่มีทางแคบๆ ทางเคมีให้เป็นเหล็กออกไซด์ (ตะกรัน) เหลว ซึ่งถูกพัดออกจากรอยตัดโดยแรงดันออกซิเจน
การเปรียบเทียบอุณหภูมิก๊าซเชื้อเพลิง
ก๊าซสี่ชนิดเป็นสาเหตุส่วนใหญ่ของการใช้งานตัดเชื้อเพลิงออกซิเจน คุณลักษณะด้านอุณหภูมิและความร้อนจะแตกต่างกันในลักษณะที่ทำให้แต่ละลักษณะเหมาะสมกับงานบางอย่างมากขึ้น:
| ก๊าซเชื้อเพลิง | อุณหภูมิเปลวไฟ (มีO₂) | เปลวไฟหลัก BTU/ft³ | แอปพลิเคชั่นที่ดีที่สุด |
|---|---|---|---|
| อะเซทิลีน | ~5,600°F (3,100°C) | ~507 บีทียู/ฟุตลูกบาศก์ | อุ่นเร็ว เหล็กบางถึงปานกลาง ตัดได้อย่างแม่นยำ |
| โพรพิลีน | ~5,300°F (2,930°C) | ~440 BTU/ft³ (หลัก); มัธยมศึกษาตอนปลาย | เหล็กหนา ตัดเฉียง ตัดเศษ ราคาประหยัด |
| โพรเพน | ~4,600°F (2,540°C) | ~255 BTU/ft³ (หลัก) | การทำความร้อนด้วยเหล็กหนา, การตัดด้วยความเร็วต่ำ, การอุ่นชิ้นส่วนขนาดใหญ่ |
| MAPP / MAP-Pro | ~5,300°F (2,930°C) | คล้ายกับโพรพิลีน | การทำความร้อนชิ้นส่วนขนาดเล็ก การประสาน การตัดใต้น้ำแรงดันสูง |
โปรดทราบว่าค่าบีทียูจะแตกต่างกันไปตามแหล่งที่มาและวิธีการวัด ภาพด้านบนแสดงถึงการระบายความร้อนหลัก (กรวยด้านใน) ซึ่งเป็นค่าที่เกี่ยวข้องกับความเร็วการอุ่นมากที่สุด ปริมาณ BTU ของเปลวไฟทุติยภูมิ (กรวยด้านนอก) เป็นปัจจัยเพิ่มเติม — มีความสำคัญอย่างยิ่งต่อโพรพิลีน ซึ่งส่ง BTU ของเปลวไฟทุติยภูมิของอะเซทิลีนมากกว่าสองเท่า

อะเซทิลีน: เปลวไฟที่ร้อนแรงที่สุด อุ่นเร็วที่สุด
ออกซี-อะเซทิลีนให้อุณหภูมิเปลวไฟสูงที่สุดในบรรดาแก๊สตัดทั่วไป — ประมาณ 5,600°F (3,100°C) โดยมีอัตราส่วนออกซิเจนต่อเชื้อเพลิง 1:1 ซึ่งแปลโดยตรงเป็นเวลาอุ่นเครื่องที่เร็วที่สุด ซึ่งสำคัญในสภาพแวดล้อมการผลิตที่เวลารอบการตัดส่งผลต่อปริมาณงาน สำหรับงานที่แม่นยำกับวัสดุที่บางกว่า กรวยด้านในที่มีความเข้มข้นของอะเซทิลีนจะส่งความร้อนตามเป้าหมายโดยมีการแพร่กระจายน้อยที่สุด ช่วยลดโซนที่ได้รับผลกระทบจากความร้อนบนชิ้นส่วนที่ความแม่นยำของมิติเป็นสิ่งสำคัญ
อะเซทิลีนมีข้อจำกัดที่สำคัญสองประการ ประการแรก ห้ามใช้ที่ความดันเกิน 15 PSI เนื่องจากหากเกินเกณฑ์นี้ ก๊าซจะไม่เสถียรและสามารถสลายตัวระเบิดได้โดยไม่ต้องใช้แหล่งกำเนิดประกายไฟ เพดานแรงดันนี้จะจำกัดอัตราการไหลสูงสุดที่ทำได้ ซึ่งในทางกลับกันจะจำกัดความเร็วในการตัดบนแผ่นที่หนามาก ประการที่สอง แนวโน้มย้อนกลับของอะเซทิลีนที่สูงกว่าเมื่อเปรียบเทียบกับก๊าซทางเลือก หมายความว่าตัวจับกระแสไฟกลับไม่ใช่อุปกรณ์เสริม เนื่องจากเป็นข้อกำหนดด้านความปลอดภัยสำหรับการติดตั้งออกซีอะเซทิลีนใดๆ นอกจากนี้ ก๊าซยังมีเฉพาะในกระบอกสูบที่มีความจุสูงสุดประมาณ 400 ลูกบาศก์ฟุต ซึ่งทำให้มีค่าใช้จ่ายสูงมากขึ้นในการรักษาปริมาณจ่ายสำหรับการตัดในปริมาณมาก
โพรเพนและโพรพิลีน: อุณหภูมิต่ำกว่า BTU สูงขึ้น
โพรเพนเผาไหม้ที่อุณหภูมิประมาณ 4,600°F (2,540°C) ด้วยออกซิเจน ซึ่งเย็นกว่าอะเซทิลีนอย่างมาก แต่ปริมาณ BTU ทุติยภูมิที่มีปริมาณสูง ทำให้มีประสิทธิภาพในการทำความร้อนเหล็กจำนวนมากและตัดแผ่นหนาด้วยความเร็วที่ต่ำกว่า ระยะเวลาอุ่นเครื่องที่นานขึ้นนั้นถือเป็นข้อเสียที่ยอมรับได้ในการใช้งาน ซึ่งคุณภาพการตัดบนชิ้นงานที่มีน้ำหนักมากมีความสำคัญมากกว่าความเร็วรอบ โพรเพนมีจำหน่ายทั่วไป สามารถจัดหาเป็นกลุ่มหรือผ่านท่อ และมีราคาถูกกว่าอะเซทิลีนต่อหน่วยความร้อนที่ส่งไปอย่างมาก
โพรพิลีนครองตำแหน่งตรงกลาง: อุณหภูมิเปลวไฟประมาณ 5,300°F (2,930°C) ใกล้เคียงกับอะเซทิลีน แต่ปริมาณ BTU ทั้งหมดซึ่งรวมเปลวไฟปฐมภูมิและทุติยภูมิมีค่าประมาณสองเท่าของอะเซทิลีนต่อลูกบาศก์ฟุตของก๊าซ การผสมผสานนี้ทำให้โพรพิลีนเป็นตัวเลือกที่ต้องการสำหรับการตัดเหล็กหนา การตัดเอียง การแปรรูปเศษเหล็ก และการพ่นสเปรย์เปลวไฟ นอกจากนี้ยังมีราคาถูกกว่าอะเซทิลีนประมาณ 50% และมีความเสถียรมากกว่า 20 เท่า (โดยมีแนวโน้มย้อนกลับต่ำมาก) และโพรพิลีน 100 ปอนด์หนึ่งกระบอกสามารถทดแทนอะเซทิลีนขนาดใหญ่ประมาณห้ากระบอกในการใช้งานตัดทั่วไป สำหรับการดำเนินงานที่ใช้อะเซทิลีนในการตัดทั่วไปในปัจจุบันและต้องการลดต้นทุนก๊าซโดยไม่สูญเสียประสิทธิภาพอย่างมีนัยสำคัญ โพรพิลีนเป็นทางเลือกที่ตรงที่สุด
ทั้งโพรเพนและโพรพิลีนต้องใช้ปลายคบเพลิงแบบหัวฉีดมากกว่าทิปที่มีแรงดันเท่ากันที่ใช้กับอะเซทิลีน การใช้ปลายประเภทที่ไม่ถูกต้องสำหรับก๊าซที่ใช้งานอยู่จะทำให้คุณภาพการตัดลดลงและอาจก่อให้เกิดอันตรายด้านความปลอดภัยได้ การเลือกทิปจะต้องตรงกับก๊าซเชื้อเพลิง
ปลายตัดส่งผลต่อการส่งความร้อนอย่างไร
ปลายตัดเป็นส่วนประกอบที่แปลแรงดันแก๊สและไหลเข้าสู่เปลวไฟอุ่นที่มีประสิทธิภาพและตัดกระแสออกซิเจน การออกแบบ — จำนวน ขนาด และมุมของรูอุ่น และเส้นผ่านศูนย์กลางของรูออกซิเจนในการตัดตรงกลาง — เป็นตัวกำหนดว่าอุณหภูมิเปลวไฟจะถูกส่งไปยังชิ้นงานในทางปฏิบัติอย่างไร โดยไม่คำนึงถึงความสามารถทางทฤษฎีของก๊าซเอง
ทิปที่เล็กเกินไปสำหรับการใช้งานจะจำกัดการไหลของออกซิเจน และยืดเวลาการอุ่นล่วงหน้าเกินกว่าอุณหภูมิของก๊าซที่ควรจะเป็น ปลายที่มีขนาดใหญ่เกินไปสำหรับวัสดุบางจะกระจายความร้อนไปทั่วพื้นที่กว้างเกินความจำเป็น เพิ่มความบิดเบี้ยวและลดคุณภาพการตัด ปลายที่สึกหรอหรือเสียหาย - ด้วยรูที่ขยายใหญ่ขึ้นหรือบิดเบี้ยวจากการหมุนเวียนความร้อนซ้ำๆ หรือการทำความสะอาดที่ไม่เหมาะสม - ทำให้เกิดเปลวไฟที่ผิดปกติซึ่งไม่สามารถรักษาอุณหภูมิการจุดไฟที่สม่ำเสมอตลอดเส้นทางที่ตัด นำไปสู่ขอบที่ขรุขระและจุดที่ยังไม่ได้ตัด ไม่ว่าเปลวไฟจะร้อนแค่ไหนตามทฤษฎีก็ตาม
วัสดุทิปก็มีความสำคัญเช่นกัน: ทิปที่ผลิตขึ้นเพื่อความคลาดเคลื่อนของรูปากที่แม่นยำจะรักษาลักษณะการไหลที่สม่ำเสมอตลอดอายุการใช้งาน ในขณะที่ทิปคุณภาพต่ำอาจมีการแปรผันของมิติซึ่งให้ผลลัพธ์ที่ไม่สอดคล้องกันตั้งแต่การใช้ครั้งแรก ปลายหัวตัดอะเซทิลีนออกแบบมาสำหรับการตัดเชื้อเพลิงออกซีที่อุณหภูมิสูง ได้รับการออกแบบทางวิศวกรรมด้วยรูปทรงของปากและข้อกำหนดของวัสดุที่ความดันและอุณหภูมิของออกซีอะเซทิลีนต้องการ สำหรับการตั้งค่าโพรเพนและเชื้อเพลิงทางเลือก เคล็ดลับหัวตัดโพรเพนสำหรับการตั้งค่าเชื้อเพลิงทดแทนที่มี BTU สูง ใช้การออกแบบสไตล์หัวฉีดที่ก๊าซทางเลือกความดันต่ำจำเป็นต้องใช้เพื่อให้เกิดการผสมเชื้อเพลิงและออกซิเจนที่ส่วนปลายอย่างเหมาะสม

การจัดการอุณหภูมิเพื่อการตัดที่ปลอดภัยและสะอาด
การใช้หัวตัดที่ช่วงอุณหภูมิที่ถูกต้องถือเป็นเรื่องด้านความปลอดภัยพอๆ กับเรื่องประสิทธิภาพ การทำให้ตัวคบเพลิงร้อนเกินไป — ผ่านทางไฟย้อนกลับที่มากเกินไป (เปลวไฟสั้นๆ พุ่งกลับเข้าไปในปลาย) หรือการย้อนกลับ (เปลวไฟที่ไหม้กลับเข้าไปในท่อหรือตัวควบคุม) อาจทำให้อุปกรณ์เสียหายและก่อให้เกิดอันตรายร้ายแรงได้
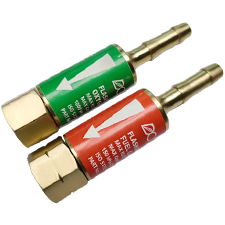
โดยทั่วไปแล้วไฟย้อนกลับเกิดจากการที่ปลายสัมผัสกับชิ้นงาน แรงดันแก๊สที่ไม่ถูกต้อง หรือช่องปลายที่สกปรกหรือเสียหาย เปลวไฟดับลงด้วยป๊อปอันแหลมคมและสามารถจุดใหม่ได้ การย้อนอดีตจะรุนแรงกว่า: เปลวไฟเดินทางย้อนกลับผ่านปลายเข้าไปในตัวไฟฉายและสายยาง ทำให้เกิดเสียงฟู่หรือแหลม และอาจถึงแหล่งจ่ายก๊าซ การตั้งค่าคบเพลิงสมัยใหม่จัดการกับความเสี่ยงนี้ด้วยตัวจับกระแสไฟย้อนกลับ ซึ่งเป็นอุปกรณ์ที่ติดตั้งระหว่างท่อและตัวคบเพลิง (หรือตัวควบคุม) ซึ่งมีเช็ควาล์วและตัวตัดความร้อนเพื่อหยุดการไหลของก๊าซย้อนกลับก่อนที่จะถึงกระบอกสูบ ตัวจับแฟลชแบ็คเพื่อการทำงานของหัวตัดอย่างปลอดภัย เป็นส่วนประกอบด้านความปลอดภัยที่จำเป็นสำหรับระบบเชื้อเพลิงออกซี ไม่ใช่อุปกรณ์เสริม และควรตรวจสอบความเสียหายหรือการอุดตันเป็นประจำ
การจัดการอุณหภูมิระหว่างการตัดยังเกี่ยวข้องกับการรักษาระยะห่างระหว่างคบเพลิงถึงงานที่ถูกต้องด้วย ใกล้เกินไปและกระเด็นไปปนเปื้อนช่องปลายและอาจทำให้เกิดไฟย้อนกลับได้ ไกลเกินไปและเปลวไฟอุ่นจะสูญเสียประสิทธิภาพ ทำให้ยืดเวลาอุ่นและทำให้คุณภาพการตัดลดลง ระยะห่างที่ถูกต้องจะแตกต่างกันไปตามขนาดทิปและประเภทของก๊าซ และระบุไว้ในข้อมูลของผู้ผลิตทิปสำหรับหมายเลขทิปแต่ละอัน
การเลือกการตั้งค่าที่เหมาะสมสำหรับความต้องการด้านอุณหภูมิของคุณ
คำถามเชิงปฏิบัติไม่ใช่ "ก๊าซชนิดใดที่เผาไหม้ร้อนที่สุด" แต่ "ก๊าซและทิปชนิดใดที่ให้ความร้อนที่เหมาะสมกับวัสดุและการใช้งานเฉพาะของฉันอย่างมีประสิทธิภาพและปลอดภัย" คำตอบขึ้นอยู่กับความหนาของเหล็ก คุณภาพการตัดที่ต้องการ ปริมาณการผลิต และความพร้อมของก๊าซ
สำหรับเหล็กบางถึงปานกลาง (สูงถึงประมาณ 1 นิ้ว) ที่คุณภาพการตัดและความเร็วเป็นสิ่งสำคัญอันดับแรก ออกซีอะเซทิลีนที่มีปลายอะเซทิลีนที่เข้ากันคือตัวเลือกมาตรฐาน สำหรับการตัดแผ่นหนา การแปรรูปเศษเหล็ก หรือการทำงานในปริมาณมากซึ่งต้นทุนก๊าซเป็นปัจจัยสำคัญ โพรพิลีนที่มีปลายหัวฉีดที่ถูกต้องจะให้ประสิทธิภาพที่ใกล้เคียงอะเซทิลีนโดยมีต้นทุนการดำเนินงานที่ต่ำกว่ามาก สำหรับการใช้งานเป็นครั้งคราวหรือในพื้นที่ที่ไม่สามารถจัดหาอะเซทิลีนได้ โพรเพนเป็นทางเลือกที่เชื่อถือได้พร้อมประสิทธิภาพที่เพียงพอสำหรับงานตัดโครงสร้างส่วนใหญ่
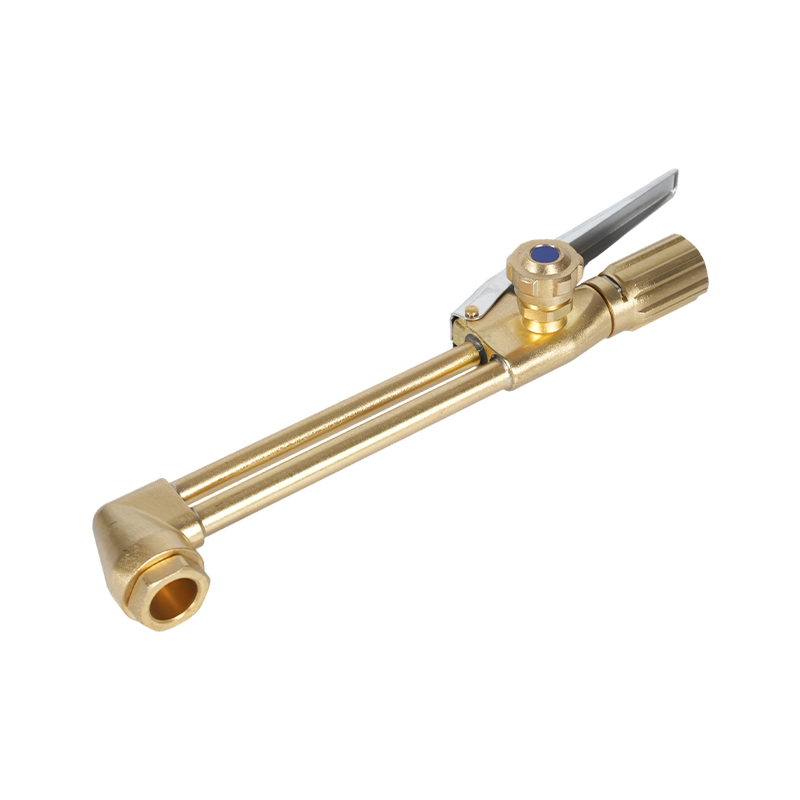
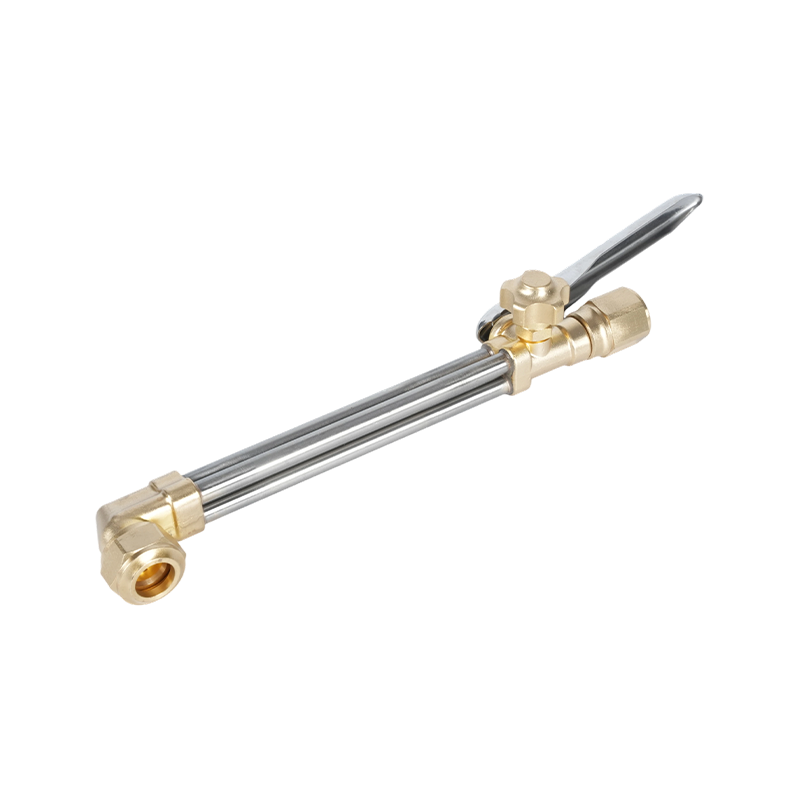
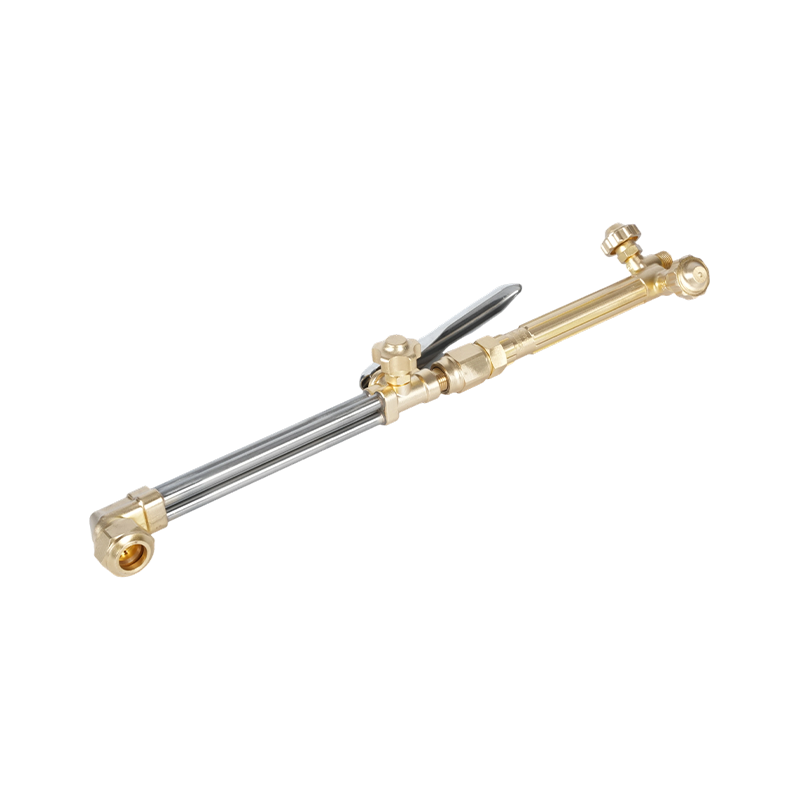
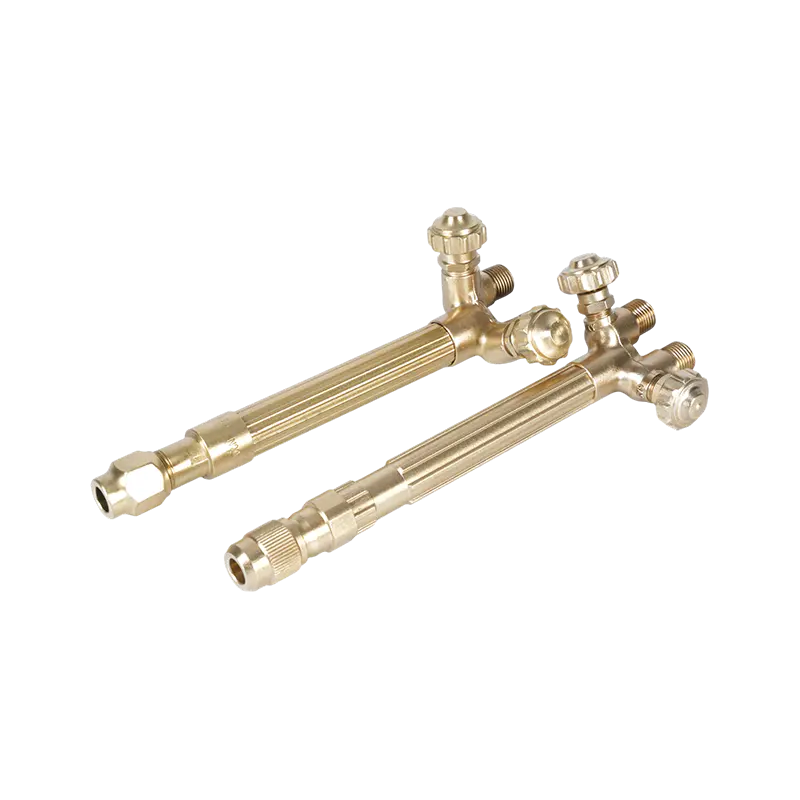
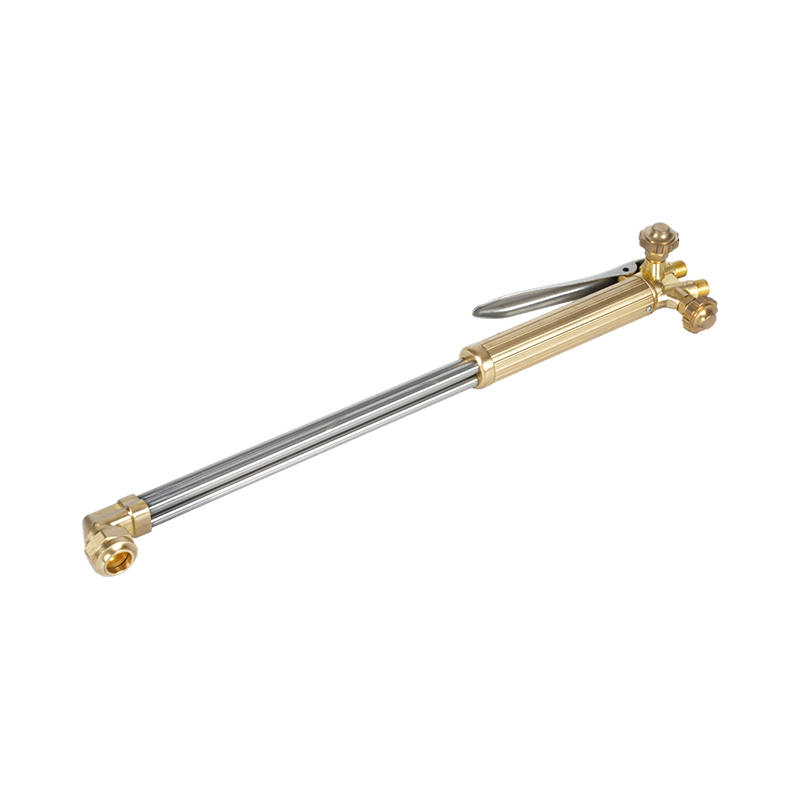
ไม่ว่าจะเลือกแก๊สและทิปผสมกัน ด้ามจับคบเพลิง อุปกรณ์ตัด และตัวควบคุมจะต้องเข้ากันได้กับแก๊สนั้นและได้รับการจัดอันดับตามแรงดันที่เกี่ยวข้อง ชุดไฟฉายตัดครบชุดสำหรับการตั้งค่าการตัดเชื้อเพลิงออกซิเจน จัดหาส่วนประกอบที่เข้ากัน เช่น ที่จับ สิ่งที่แนบมา ปลาย และสายยาง ซึ่งได้รับการออกแบบทางวิศวกรรมให้ทำงานร่วมกันที่แรงดันและอัตราการไหลที่ถูกต้องสำหรับประเภทก๊าซที่กำหนด สำหรับผู้ปฏิบัติงานที่มีด้ามจับคบเพลิงอยู่แล้วและจำเป็นต้องเพิ่มความสามารถในการตัด อุปกรณ์ตัดที่เข้ากันได้กับระบบด้ามจับไฟฉายทั่วไป อนุญาตให้เพิ่มฟังก์ชันการตัดโดยไม่ต้องเปลี่ยนการตั้งค่าทั้งหมด - โดยมีเงื่อนไขว่าอุปกรณ์ต่อพ่วงได้รับการจัดอันดับสำหรับก๊าซเชื้อเพลิงที่ใช้งานอยู่