หัวเชื่อมทำหน้าที่อะไร — และเหตุใดจึงมีความสำคัญ
การเชื่อมหรือการตัดทุกครั้งเริ่มต้นด้วยเปลวไฟหรือส่วนโค้ง แต่ก็ไม่สามารถทำงานได้อย่างน่าเชื่อถือหากไม่มีหัวฉีดที่ควบคุมสิ่งที่อยู่รอบๆ หัวฉีดเป็นจุดสุดท้ายที่ก๊าซป้องกัน ก๊าซเชื้อเพลิง หรือออกซิเจนจะออกจากตัวไฟฉายและไปถึงบริเวณทำงาน งานมันฟังดูง่าย ในทางปฏิบัติ จะกำหนดทุกอย่างตั้งแต่ความพรุนของรอยเชื่อมไปจนถึงคุณภาพคมตัด ไปจนถึงความถี่ในการหยุดเพื่อทำความสะอาดเศษผงออกจากอุปกรณ์ของคุณ
ในกระบวนการเชื่อมอาร์กที่มีการป้องกันแก๊ส เช่น MIG/GMAW หัวฉีดจะสร้างเกราะป้องกันของก๊าซป้องกันรอบๆ สระเชื่อม เพื่อปิดกั้นออกซิเจนและไนโตรเจนในบรรยากาศจากการปนเปื้อนของโลหะหลอมเหลว หากไม่มีก๊าซปกคลุมเพียงพอ รอยเชื่อมจะออกซิไดซ์ เกิดความพรุน และคุณสมบัติทางกลจะลดลง ในการตัดและการเชื่อมโดยใช้เชื้อเพลิงออกซี หัวฉีดจะควบคุมรูปทรงของเปลวไฟเอง โดยกำหนดอัตราส่วนของการอุ่นเปลวไฟต่อการตัดกระแสออกซิเจน และการกระจายความร้อนไปทั่วชิ้นงาน
หัวฉีดที่สึกหรอ อุดตัน หรือมีขนาดไม่ถูกต้องไม่เพียงแต่ลดคุณภาพเท่านั้น แต่ยังเพิ่มต้นทุนสิ้นเปลืองและเวลาหยุดทำงานอีกด้วย การสะสมของโปรยลงมาจะจำกัดการไหลของก๊าซ ทำให้เกิดความปั่นป่วนที่บ่อนทำลายการปกคลุมของกำบัง รูหัวฉีดที่เล็กเกินไปสำหรับการใช้งานจะเพิ่มแรงดันต้าน ส่งผลกระทบต่อเปลวไฟหรือส่วนโค้ง ในทางปฏิบัติ การทำความเข้าใจหัวฉีดคือการเข้าใจครึ่งหนึ่งของสิ่งที่ควบคุมความเสถียรของกระบวนการของคุณ
ประเภทของหัวฉีดตามกระบวนการเชื่อม
หัวฉีดไม่สามารถใช้แทนกันได้ระหว่างกระบวนการ จุดเริ่มต้นที่ถูกต้องสำหรับการเลือกหัวฉีดคือการระบุกระบวนการเชื่อมหรือการตัดที่ใช้ โดยแต่ละหัวฉีดมีรูปทรงหัวฉีด ความต้องการวัสดุ และฟังก์ชันที่แตกต่างกัน
หัวฉีด MIG / GMAW เป็นวัสดุสิ้นเปลืองรูปทรงกระบอกหรือรูปทรงที่ติดอยู่ที่ด้านหน้าของปืน MIG และล้อมรอบปลายหน้าสัมผัส หน้าที่หลักคือควบคุมก๊าซกำบัง — โดยทั่วไปแล้วเป็นสารผสมที่มีอาร์กอนหรือ CO₂ มาก — เหนือสระเชื่อม มีทั้งแบบสวมและแบบเกลียว หัวฉีดแบบสวมติดตั้งและถอดออกได้เร็วกว่า ซึ่งมีความสำคัญกับสายการผลิตที่มีปริมาณการผลิตสูง หัวฉีดแบบเกลียวช่วยให้ซีลแก๊สมีความปลอดภัยมากขึ้นและมีโอกาสคลายตัวน้อยลงภายใต้การสั่นสะเทือน ทั้งสองสไตล์มีจำหน่ายในโครงสร้างมาตรฐานและงานหนัก โดยแบบหลังมีผนังหนาขึ้นและฉนวนที่พิกัดสำหรับการใช้งาน 400–600 แอมป์
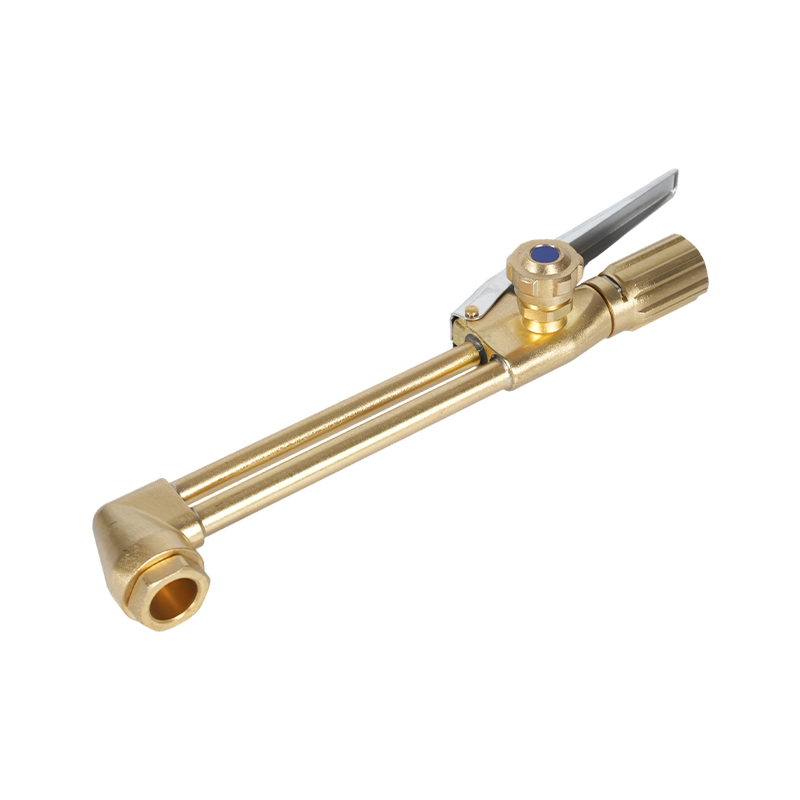
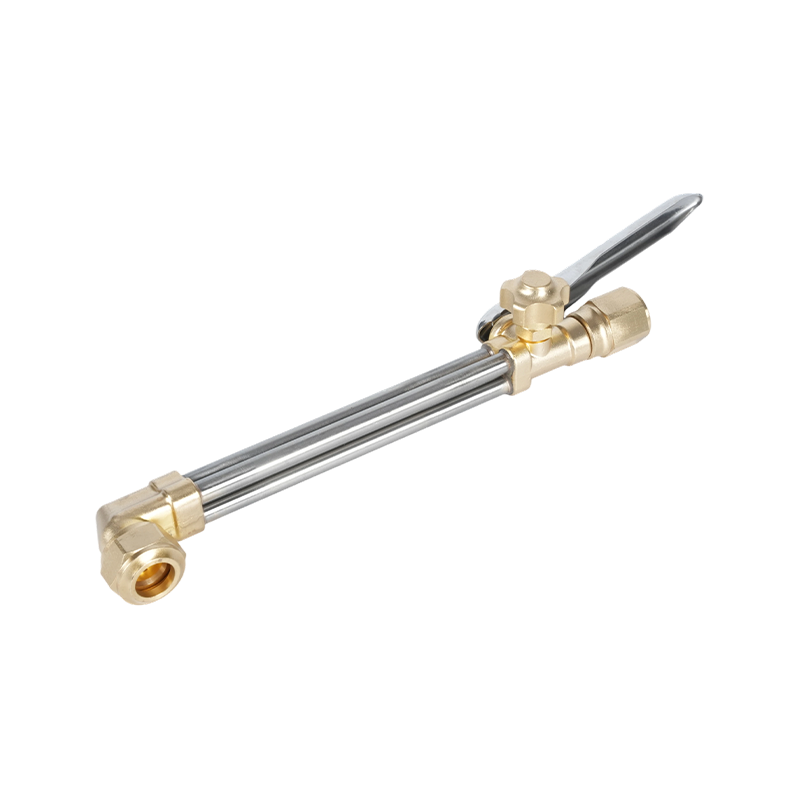
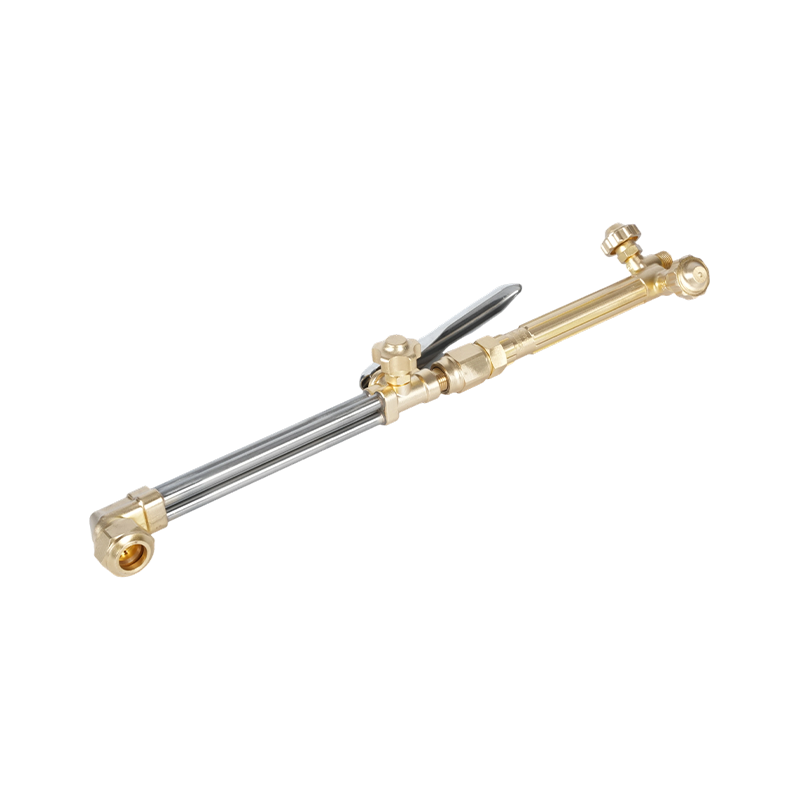
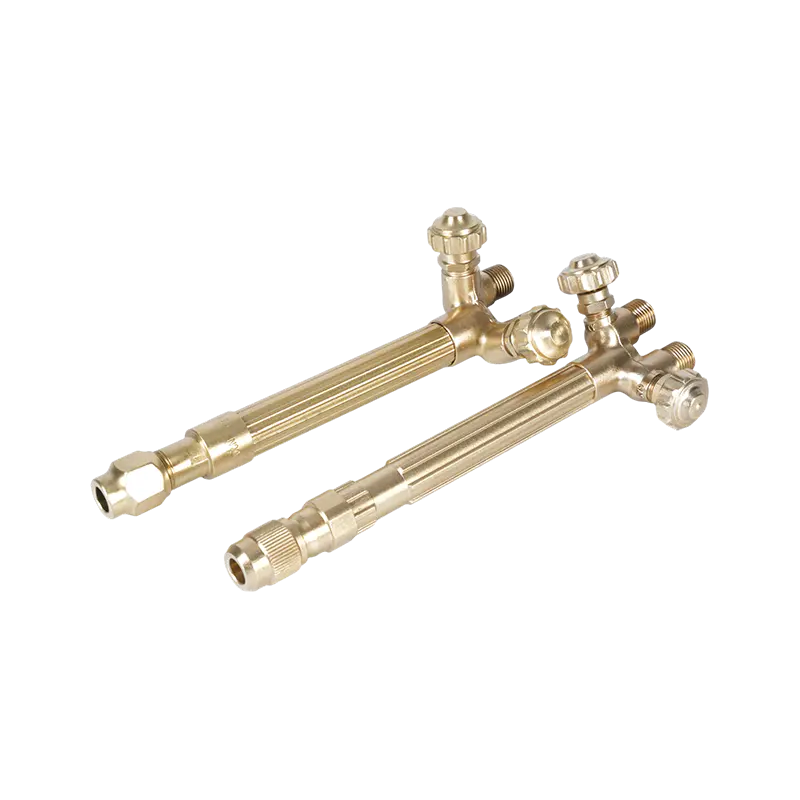
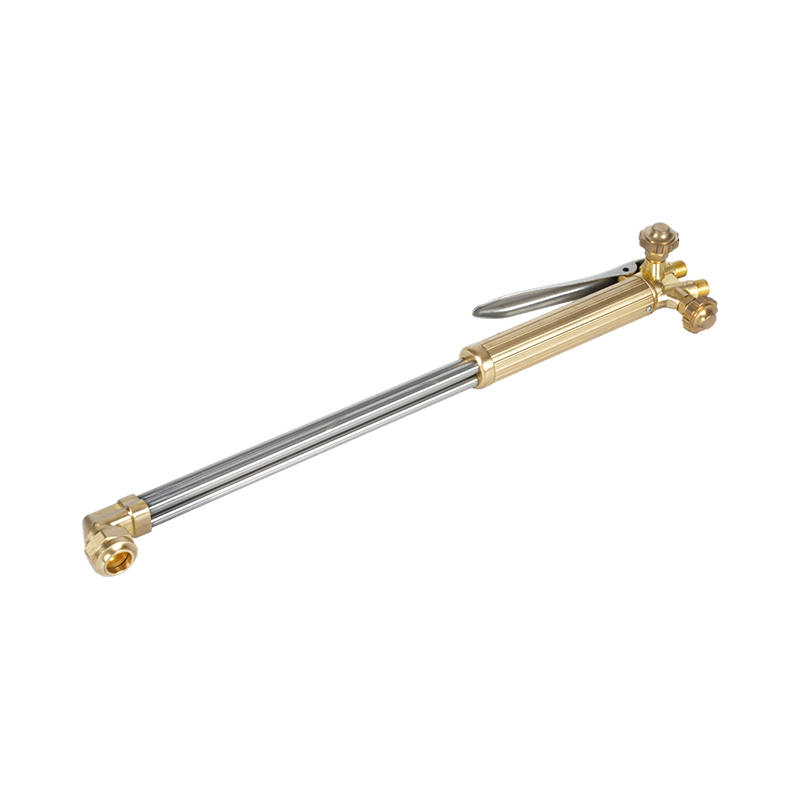
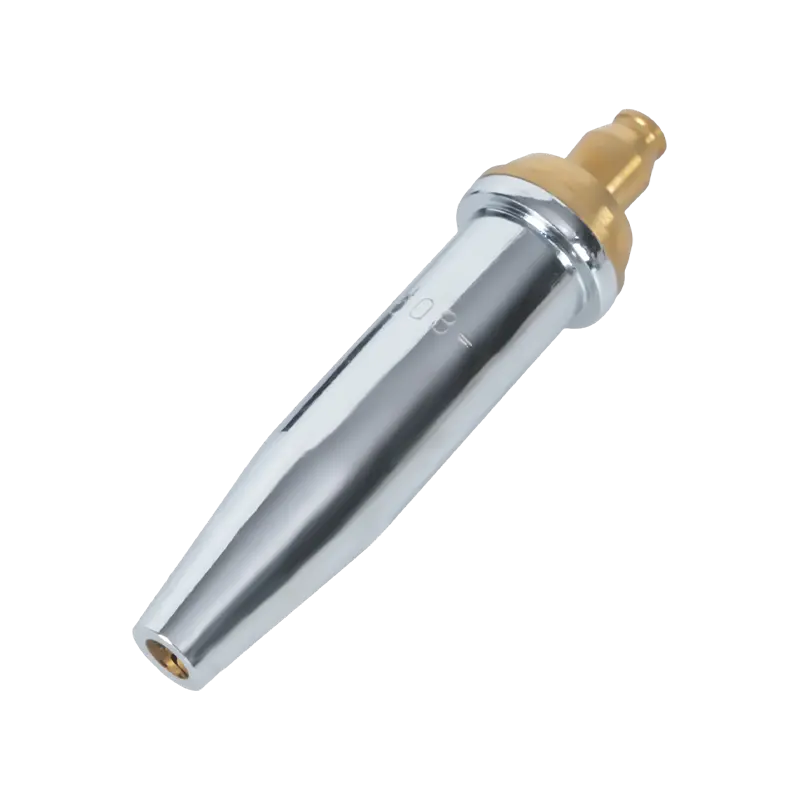
หัวตัดและเชื่อมเชื้อเพลิงออกซิเจน — มักเรียกว่าปลายตัดหรือปลายคบเพลิง — ทำหน้าที่ต่างกัน แทนที่จะป้องกันสระเชื่อม พวกเขาผสมและควบคุมก๊าซเชื้อเพลิง (อะเซทิลีนหรือโพรเพน) และออกซิเจนเพื่อสร้างเปลวไฟอุณหภูมิสูงที่แม่นยำ ปลายตัดมีช่องออกซิเจนแรงดันสูงตรงกลางที่ล้อมรอบด้วยช่องเปลวไฟอุ่น เปลวไฟอุ่นจะทำให้เหล็กมีอุณหภูมิติดไฟ จากนั้นไอพ่นออกซิเจนที่ตัดจะออกซิไดซ์และดีดวัสดุที่หลอมละลายออกมา ปลายหัวตัดอะเซทิลีนสำหรับการใช้งานเชื้อเพลิงออกซิเจน ให้เปลวไฟที่ร้อนที่สุดเทียบเท่าก๊าซเชื้อเพลิงทั่วไป (ประมาณ 3,500°C) ทำให้เป็นตัวเลือกแรกสำหรับการตัดเหล็กที่มีความหนากว่า และสำหรับการใช้งานที่ต้องการการอุ่นอย่างรวดเร็ว ปลายคบเพลิงตัดโพรเพนออกแบบมาเพื่อการส่งเปลวไฟที่มั่นคง ทำงานที่อุณหภูมิเปลวไฟต่ำกว่า แต่ให้ขอบเขตความร้อนที่กว้างและสม่ำเสมอยิ่งขึ้น — มีประสิทธิภาพโดยเฉพาะอย่างยิ่งสำหรับการทำความร้อน การดัด และการตัดส่วนที่บางลง ซึ่งเปลวไฟอะเซทิลีนเข้มข้นจะทำให้เกิดการบิดเบือนเฉพาะที่ สำหรับการใช้งานที่เน้นไปที่ความร้อนเพียงอย่างเดียวมากกว่าการตัด เคล็ดลับการให้ความร้อนเพื่อควบคุมการกระจายเปลวไฟ มีพอร์ตอุ่นหลายช่องที่จัดเรียงเพื่อกระจายความร้อนอย่างสม่ำเสมอทั่วทั้งพื้นที่ผิวที่กว้างขึ้น โดยไม่ต้องตัดช่องออกซิเจนตรงกลาง
หัวฉีด TIG / GTAW (หรือที่เรียกว่าถ้วยแก๊สหรือตัวปลอกรัด) ก๊าซป้องกันอาร์กอนโดยตรงรอบๆ อิเล็กโทรดทังสเตน โดยทั่วไปจะทำจากโครงสร้างอลูมินาเซรามิก แก้ว หรือเลนส์แก๊ส ต่างจากหัวฉีด MIG ถ้วย TIG จะไม่สัมผัสกับงาน และได้รับการคัดเลือกโดยพิจารณาจากเส้นผ่านศูนย์กลางของทังสเตน การเข้าถึงข้อต่อ และความจำเป็นในการไหลของก๊าซแบบลามิเนตและแบบกระจาย ชุดเลนส์แก๊สซึ่งใช้ตาข่ายแทรกเพื่อสร้างคอลัมน์ก๊าซแบบลามินาร์ เป็นที่นิยมสำหรับงานที่ต้องการความแม่นยำและการเชื่อมนอกตำแหน่ง ซึ่งการป้องกันที่สม่ำเสมอเป็นสิ่งสำคัญ

อธิบายรูปร่างของหัวฉีดและขนาดรูเจาะ
ภายในแต่ละหมวดหมู่ของกระบวนการ รูปทรงของหัวฉีดมีผลโดยตรงต่อการครอบคลุมของก๊าซ การเข้าถึงข้อต่อ และการกวาดล้างของกระเด็น สำหรับการเชื่อม MIG รูปทรงสี่แบบครอบคลุมการใช้งานส่วนใหญ่:
- ทรงกระบอก (ตรง): การเจาะที่มีเส้นผ่านศูนย์กลางคงที่จากฐานถึงปลาย ให้ปริมาณการไหลของก๊าซสูงสุด และเป็นตัวเลือกมาตรฐานสำหรับการเชื่อมแบบเรียบหรือแนวนอนโดยไม่มีข้อจำกัดในการเข้าถึง ขนาดของรูเจาะมีตั้งแต่ ⅜" ถึง ⅞" (ประมาณ 10–22 มม.) และตามกฎทั่วไป เส้นผ่านศูนย์กลางของรูควรเพิ่มขึ้นตามจำนวนกระแสไฟฟ้า - รูที่ใหญ่ขึ้นรองรับอัตราการไหลของก๊าซที่สูงขึ้น ซึ่งจำเป็นสำหรับการครอบคลุมสระเชื่อมที่กว้างและร้อนกว่า
- รูปแบบขวด (คอขวด): ขั้นลงไปจนถึงเส้นผ่านศูนย์กลางภายนอกที่เล็กกว่าใกล้กับส่วนปลายของชิ้นงาน โปรไฟล์ที่ลดลงช่วยเพิ่มการมองเห็นและการเข้าถึงข้อต่อที่จำกัด เหมาะอย่างยิ่งสำหรับการเชื่อมอัตโนมัติและการเชื่อมด้วยหุ่นยนต์ เนื่องจากปลายแคบช่วยให้ฟิกซ์เจอร์หลุดออกได้ง่ายขึ้น และสามารถทำความสะอาดได้อย่างมีประสิทธิภาพมากขึ้นโดยสถานีรีมคบเพลิง
- เรียวสั้นและยาว: ค่อยๆเรียวจากฐานไปทางปลาย การเข้าถึงข้อต่อที่ดีโดยมีการครอบคลุมก๊าซได้ดีกว่าแบบขวด แนะนำให้ใช้เทเปอร์ยาวสำหรับการเชื่อมท่อและข้อต่อมุม เทเปอร์สั้นทำให้การเข้าถึงสมดุลกับประสิทธิภาพการไหลของก๊าซสำหรับการผลิตทั่วไป
- ทรงกรวย: โปรไฟล์ที่กว้างและบานออกด้านนอกที่ส่วนปลาย เพิ่มพื้นที่ครอบคลุมของก๊าซสูงสุด — มีประโยชน์สำหรับสระเชื่อมที่กว้างขึ้น การป้อนความร้อนที่สูงขึ้น และเมื่อเชื่อมโลหะที่เคลือบสังกะสีซึ่งทำให้เกิดการกระเด็นขนาดใหญ่และระเบิดได้ ปากที่กว้างขึ้นยังทำให้การรีมด้วยสถานีทำความสะอาดคบเพลิงมีประสิทธิภาพมากขึ้นในการตั้งค่าหุ่นยนต์
สำหรับทิปการตัดเชื้อเพลิงออกซี รูปทรงของรูจะกำหนดรูปร่างของกระแสออกซิเจนในการตัดและรูปแบบการอุ่นล่วงหน้า ตัวเลขขนาดปลายสอดคล้องกับความหนาของวัสดุที่ถูกตัด ตัวเลขที่มากขึ้นหมายถึงช่องออกซิเจนที่มากขึ้นและอัตราการใช้ก๊าซที่สูงขึ้นซึ่งเหมาะสำหรับเหล็กที่มีความหนามากขึ้น ตามที่ ข้อกำหนด AWS สำหรับก๊าซป้องกันการเชื่อมและการจำแนกประเภท องค์ประกอบของก๊าซและอัตราการไหลเป็นพารามิเตอร์มาตรฐาน — หมายความว่ารูปทรงของรูหัวฉีดต้องตรงกับประเภทของก๊าซและความดันที่ใช้งาน ไม่ใช่เลือกแยกกัน
คู่มือวัสดุ: ตัวเลือกทองเหลือง ทองแดง และชุบ
วัสดุของหัวฉีดควบคุมสองสิ่ง: ความต้านทานการกระเด็นและการจัดการความร้อน คุณสมบัติทั้งสองนี้มักจะดึงไปในทิศทางตรงกันข้ามโดยขึ้นอยู่กับการใช้งาน ซึ่งเป็นเหตุผลว่าทำไมจึงไม่มีวัสดุชนิดเดียวครอบงำทุกกรณีการใช้งาน
ทองเหลือง ให้ความต้านทานการกระเด็นได้ดีกว่าทองแดงเปลือยในการใช้งานที่มีกระแสไฟต่ำกว่า (100–300 แอมป์) สะเก็ดไม่เกาะติดบนพื้นผิวทองเหลืองอย่างรวดเร็ว ส่งผลให้ต้องทำความสะอาดเป็นระยะเวลานานขึ้น อย่างไรก็ตาม ทองเหลืองมีจุดอ่อนตัวต่ำกว่าทองแดง เมื่อใช้กระแสไฟสูงกว่าหรือมีเวลาในการอาร์กออนนานขึ้น หัวฉีดทองเหลืองอาจเปลี่ยนรูปได้ภายใต้ความร้อนที่ต่อเนื่อง ทำให้ไม่เหมาะกับงานหนัก เมื่อใช้เป็นเม็ดมีดภายในตัวเครื่องที่เป็นทองแดง ทองเหลืองจะช่วยรักษาเส้นผ่านศูนย์กลางภายในของหัวฉีดไว้เมื่อเวลาผ่านไป ช่วยยืดอายุการใช้งานในการใช้งานที่มีความร้อนปานกลาง
ทองแดง นำความร้อนได้อย่างมีประสิทธิภาพมากกว่าทองเหลือง ซึ่งทำให้เป็นตัวเลือกที่ดีกว่าสำหรับงานที่ใช้ความร้อนสูงอย่างต่อเนื่อง (มากกว่า 300 แอมป์) และสำหรับรอบการเชื่อมที่ยาวนานขึ้น หัวฉีดทองแดงดูดซับและกระจายความร้อนได้รวดเร็วยิ่งขึ้น ลดความเสี่ยงจากการบิดเบือนความร้อน หัวฉีดทองแดงสำหรับงานหนักซึ่งมีผนังและฉนวนหนากว่า เป็นมาตรฐานสำหรับการใช้งานขนาด 400–600 แอมป์ในการผลิตโครงสร้างและการเชื่อมแผ่นงานหนัก สำหรับทิปการตัดโดยใช้เชื้อเพลิงออกซี ทองแดงหรือโลหะผสมทองแดงเกรดสูงเป็นวัสดุมาตรฐาน เนื่องจากมีความสามารถทนต่ออุณหภูมิสุดขั้วของเปลวไฟตัดได้โดยไม่เปลี่ยนรูปหรือกัดกร่อนรูปทรงของออริฟิซ
ชุบนิกเกิลและชุบโครเมียม หัวฉีดผสมผสานแกนทองแดงเข้ากับการเคลือบพื้นผิวที่ทนทานต่อการยึดเกาะที่กระเด็นได้ดีกว่าทองแดงเปลือยหรือทองเหลือง การชุบยังให้ประโยชน์เป็นฉนวนความร้อนอีกด้วย การใช้งานหลักคือการเชื่อมด้วยหุ่นยนต์และอัตโนมัติ ซึ่งรอบการเชื่อมที่ยาวนานและต่อเนื่องเป็นกิจวัตร และลดเวลาหยุดทำงานของการทำความสะอาดซึ่งส่งผลกระทบโดยตรงต่อปริมาณงาน อายุการใช้งานที่ยาวนานขึ้นทำให้ต้นทุนล่วงหน้าสูงขึ้นในสภาพแวดล้อมการผลิตที่มีปริมาณมาก
เซรามิค หัวฉีดเป็นหมวดหมู่ที่ใหม่กว่า ซึ่งใช้เป็นหลักในการเชื่อม TIG และการใช้งาน MIG เฉพาะทางบางอย่าง พื้นผิวที่ไม่นำไฟฟ้าหมายความว่าโปรยลงมาไม่สามารถเชื่อมต่อด้วยไฟฟ้าจากหัวฉีดไปยังปลายหน้าสัมผัสได้ ซึ่งเป็นโหมดความล้มเหลวที่ทำให้กระแสไหลผ่านหัวฉีดและการเสื่อมสภาพอย่างรวดเร็ว ถ้วยเซรามิก TIG ยังทนทานต่อการสัมผัสโดยตรงกับชิ้นงานที่ร้อนโดยไม่ละลาย ทำให้มีประโยชน์ในการเชื่อมในร่องที่แน่น

สามขั้นตอนในการเลือกหัวฉีดที่เหมาะสม
การเลือกจะตรงไปตรงมาเมื่อทำตามลำดับคงที่ แทนที่จะพยายามประเมินตัวแปรทั้งหมดพร้อมกัน
ขั้นตอนที่ 1 — ระบุกระบวนการและพารามิเตอร์การดำเนินงาน ตรวจสอบว่าการใช้งานเป็นแบบ MIG/GMAW, การตัดด้วยเชื้อเพลิงออกซี, การทำความร้อนด้วยเชื้อเพลิงออกซี หรือ TIG สำหรับกระบวนการอาร์ก ให้กำหนดช่วงแอมแปร์ในการทำงาน สำหรับกระบวนการเชื้อเพลิงออกซี ให้ระบุก๊าซเชื้อเพลิง (อะเซทิลีนเทียบกับโพรเพน) และความหนาของวัสดุที่ถูกตัดหรือให้ความร้อน พารามิเตอร์เหล่านี้ทำให้ฟิลด์แคบลงทันที: แอปพลิเคชัน MIG 150 แอมป์ต้องใช้หัวฉีดทองเหลืองหรือทองแดงมาตรฐาน วงจร MIG ของหุ่นยนต์ขนาด 500 แอมป์เรียกร้องให้มีหัวฉีดทองแดงชุบสำหรับงานหนัก การตัดโพรเพนบนเพลตขนาด 20 มม. ต้องใช้ปลายโพรเพนที่มีขนาดตามความหนาของวัสดุนั้น จับคู่เคล็ดลับของคุณกับสิ่งที่ถูกต้อง เครื่องปรับแรงดันแก๊สเพื่อเสริมการตั้งค่าไฟฉายของคุณ มีความสำคัญเท่าเทียมกัน — หัวฉีดสามารถทำงานได้ตามที่ออกแบบไว้เมื่อแรงดันแก๊สอยู่ภายในช่วงที่แนะนำสำหรับขนาดปลายอย่างสม่ำเสมอเท่านั้น
ขั้นตอนที่ 2 — ประเมินการเข้าถึงร่วมกัน หัวฉีดทรงกระบอกตรงสามารถเข้าถึงข้อต่อโดยไม่เปรอะเปื้อนบนชิ้นงานหรืออุปกรณ์จับยึดได้หรือไม่ หากเป็นเช่นนั้น ให้ใช้มัน — รูที่ใหญ่ขึ้นจะช่วยเพิ่มการครอบคลุมของก๊าซและลดการสะสมของกระเด็น หากรอยต่ออยู่ในมุมแคบ ร่องลึก หรือรอยเชื่อมท่อภายใน ให้ย้ายไปที่โปรไฟล์คอขวดหรือเทเปอร์ ใช้เส้นผ่านศูนย์กลางภายนอกที่เล็กที่สุดที่ยังคงมีก๊าซครอบคลุมเพียงพอสำหรับขนาดสระเชื่อม ไม่ใช่ขนาดที่เล็กที่สุดที่เหมาะกับสภาพร่างกาย การลดขนาดของหัวฉีดทำให้คุณภาพการป้องกันลดลง การเพิ่มขนาดเส้นผ่านศูนย์กลางภายนอกมากเกินไปทำให้เกิดปัญหาในการกวาดล้าง
ขั้นตอนที่ 3 — จับคู่วัสดุตามความต้องการด้านความร้อน สำหรับงานรอบสั้นที่ใช้กระแสไฟต่ำ ทองเหลืองให้ความต้านทานการกระเด็นได้ดีในราคาที่ต่ำกว่า สำหรับการใช้งานที่มีความร้อนสูงหรือกระแสไฟสูงอย่างต่อเนื่อง ให้เปลี่ยนไปใช้ทองแดง สำหรับการใช้งานแบบอัตโนมัติหรือแบบหุ่นยนต์ที่ทำงานรอบเกือบต่อเนื่อง หัวฉีดแบบชุบจะลดความถี่ในการบำรุงรักษาเพียงพอที่จะชดเชยส่วนต่างของต้นทุน สำหรับการใช้งานเชื้อเพลิงออกซี ให้ใช้ปลายทองแดงหรือทองแดงผสมเสมอ ปลายทองเหลืองอาจแตกหักได้ภายใต้การเปลี่ยนแปลงอุณหภูมิแบบฉับพลันของการระเบิดของออกซิเจนแรงดันสูง ซึ่งเป็นความเสี่ยงด้านความปลอดภัยพอๆ กับประสิทธิภาพการทำงาน
การบำรุงรักษา การทำความสะอาด และการเปลี่ยนทดแทน
หัวฉีดที่ได้รับการทำความสะอาดและบำรุงรักษาอย่างถูกต้องจะมีอายุการใช้งานได้นานกว่าหัวฉีดใหม่ที่ถูกละเลยด้วยระยะขอบที่กว้าง โหมดความล้มเหลวสำหรับหัวฉีดเกือบทั้งหมดจะเหมือนกัน: โปรยลงมาสะสมที่รูด้านใน จำกัดการไหลของก๊าซ และสร้างความปั่นป่วนที่บ่อนทำลายการครอบคลุมของการป้องกัน คุณภาพการเชื่อมจะลดลงก่อนที่หัวฉีดจะล้มเหลวอย่างเห็นได้ชัด ซึ่งหมายความว่ามักจะเกิดความเสียหายก่อนที่ช่างเชื่อมจะรับรู้ถึงปัญหา
มาตรการป้องกันที่มีประสิทธิภาพมากที่สุดคือสารประกอบป้องกันการกระเด็น — ไม่ว่าจะเป็นเจลจุ่มหรือสเปรย์ — ทาบนรูหัวฉีดก่อนเริ่มเซสชั่นการเชื่อม สารป้องกันการกระเด็นช่วยป้องกันไม่ให้กระเด็นเกาะกับพื้นผิวหัวฉีด ทำให้การสะสมใดๆ หลุดออกได้ง่ายระหว่างหรือหลังการเชื่อม อย่าพึ่งพาสารป้องกันการกระเด็นแทนการทำความสะอาดเป็นระยะ ใช้เป็นตัวช่วยในการบำรุงรักษาซึ่งจะขยายช่วงเวลาระหว่างการทำความสะอาด
เมื่อจำเป็นต้องทำความสะอาด ให้ใช้คีมรีมเมอร์หัวฉีดหรือแท่นทำความสะอาดไฟฉายเพื่อขจัดสะเก็ดกระเด็นออกทางกลไก อย่าใช้ไขควงหรือเครื่องมือปลายแหลมอื่นๆ ที่สามารถกรีดพื้นผิวของรูได้ พื้นผิวภายในที่ขรุขระจะเร่งการเกาะติดของสะเก็ดในอนาคต และสามารถเปลี่ยนรูปทรงการไหลของก๊าซภายในได้ สำหรับทิปการตัดโดยใช้ออกซิเจน ให้ทำความสะอาดพอร์ตออริฟิซด้วยน้ำยาทำความสะอาดทิปที่มีขนาดถูกต้อง น้ำยาทำความสะอาดทิปขนาดใหญ่จะขยายปาก ซึ่งรบกวนคุณภาพเปลวไฟหรือการตัดอย่างถาวร และหมายความว่าต้องเปลี่ยนทิป
เปลี่ยนหัวฉีด MIG เมื่อรูเกิดการบิดเบี้ยวอย่างเห็นได้ชัด เมื่อฉนวนแตกหรือหายไป หรือเมื่อโปรยลงมาระหว่างหัวฉีดและปลายหน้าสัมผัสหลังการทำความสะอาด สำหรับทิปการตัดแบบใช้ออกซิเจน ให้เปลี่ยนเมื่อการขยายปากทำให้เกิดเปลวไฟอ่อนหรือผิดปกติซึ่งไม่สามารถแก้ไขได้ด้วยการทำความสะอาด หรือเมื่อหน้าเบาะชำรุดเสียหายและปิดผนึกกับอุปกรณ์ตัดไม่ได้อีกต่อไป การใช้หัวฉีดหรือทิปที่สึกหรอไม่ได้ช่วยประหยัดเงิน — การสูญเสียคุณภาพ การทำงานซ้ำ และการสูญเสียก๊าซจากการป้องกันที่ไม่ดีหรือเปลวไฟที่เสื่อมสภาพนั้นมีราคาสูงกว่าวัสดุสิ้นเปลือง