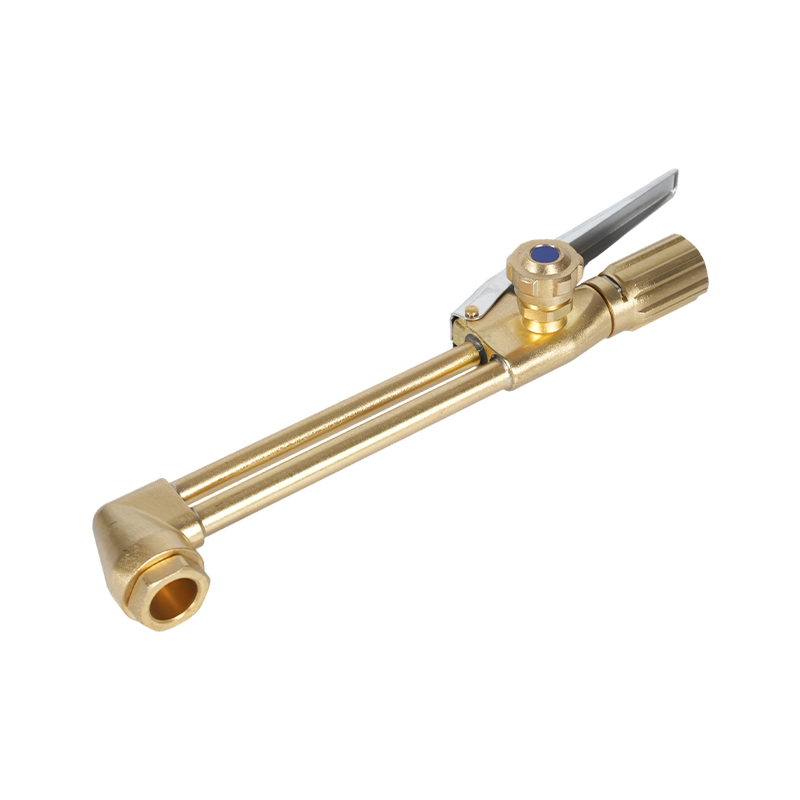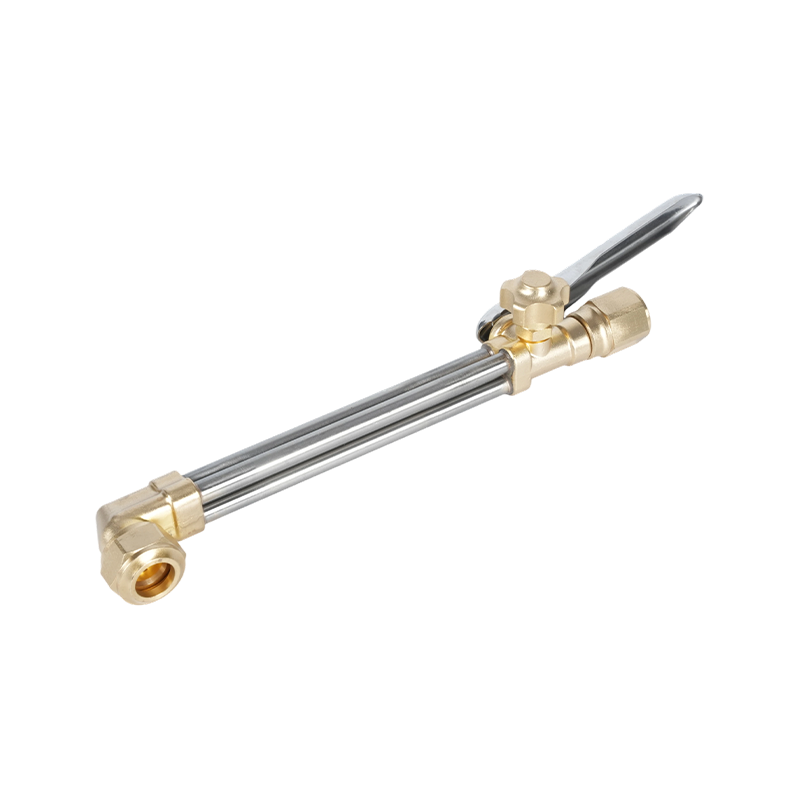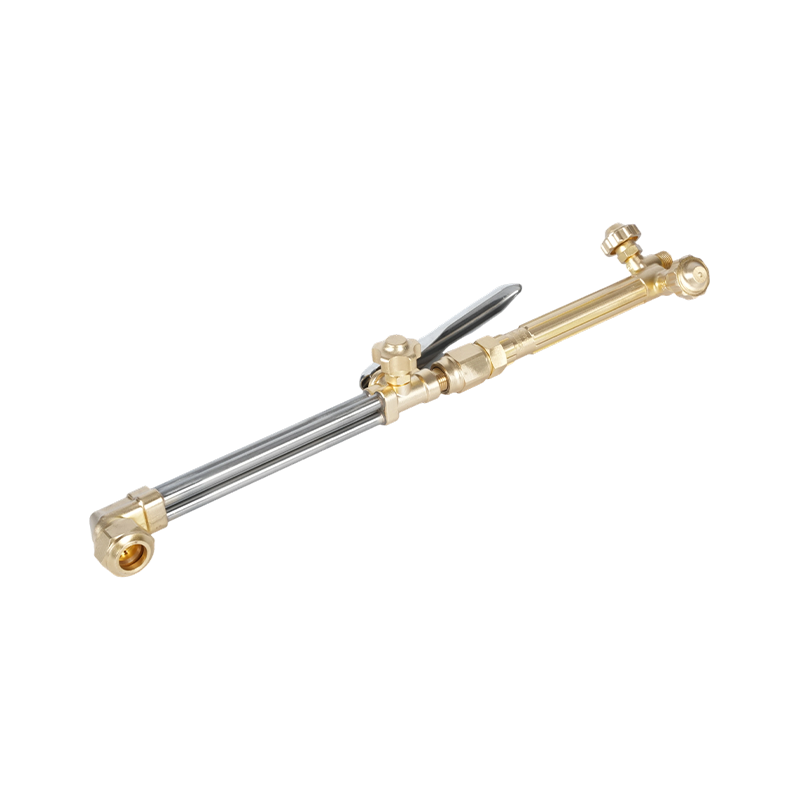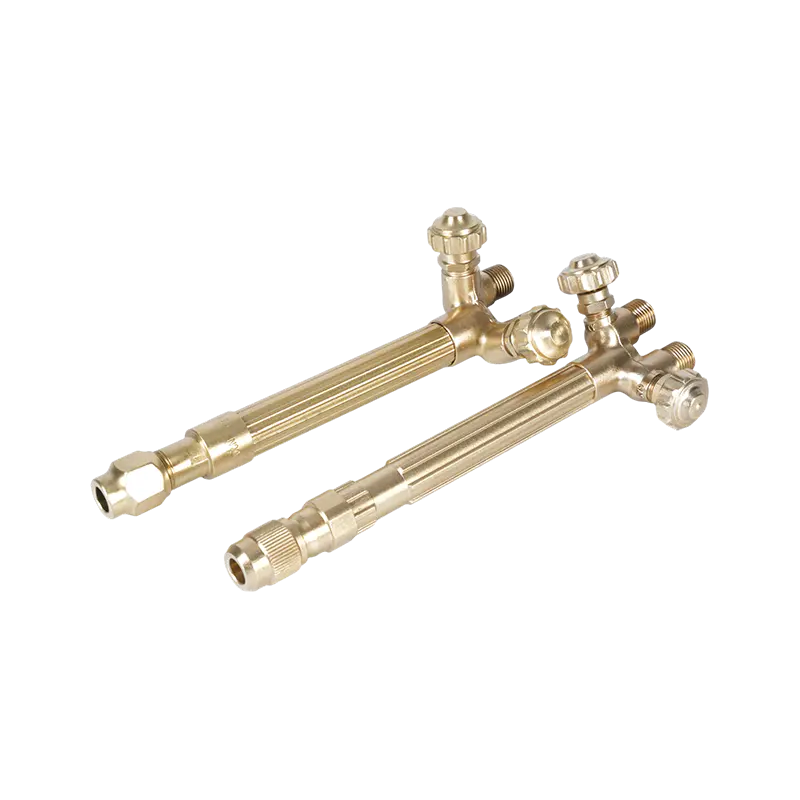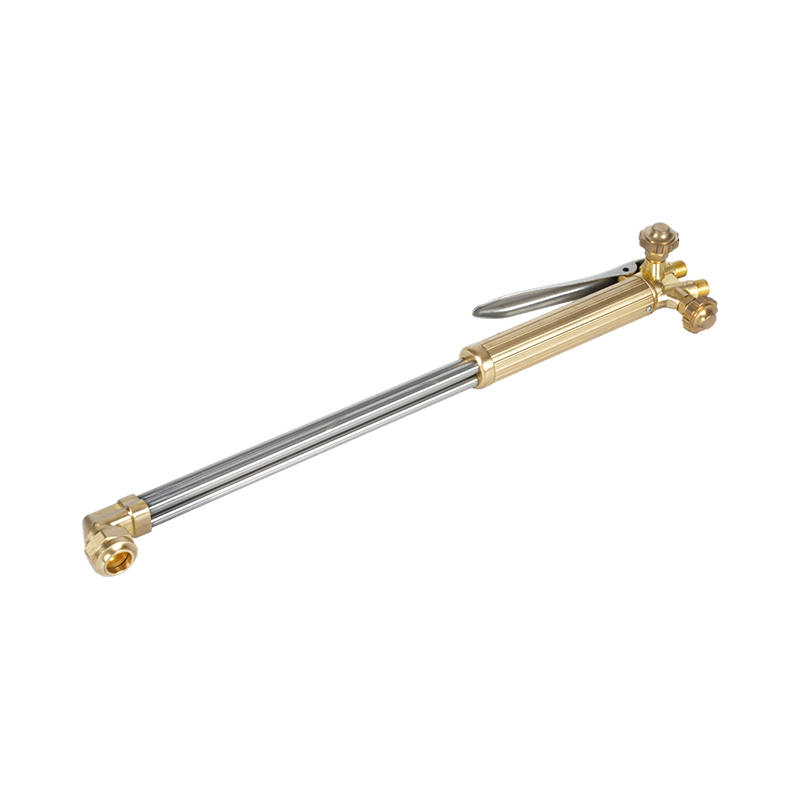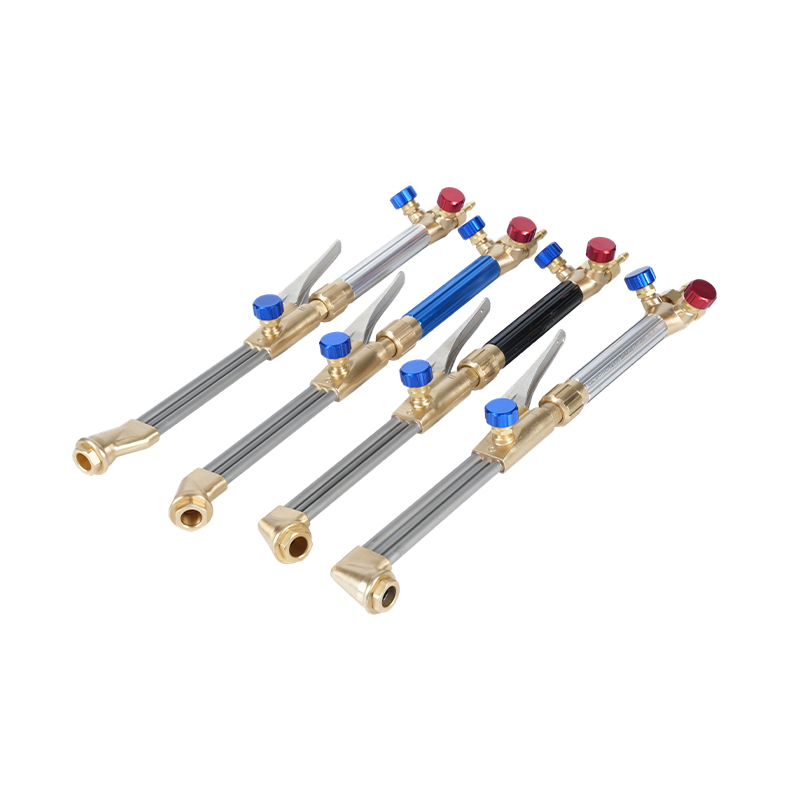
ส่วนประกอบสำคัญของชุดตัดมืออาชีพ
มีคุณภาพสูง ชุดตัดไฟ เป็นมากกว่าแค่ด้ามจับและปลาย เป็นระบบบูรณาการที่ออกแบบมาเพื่อความแม่นยำ ปลอดภัย และประสิทธิภาพในการผลิตโลหะ ที่แกนกลาง ชุดออกซีอะเซทิลีนหรือออกซีโพรเพนมาตรฐานประกอบด้วยด้ามจับคบเพลิง หัวผสม อุปกรณ์สำหรับตัด ปลายขนาดต่างๆ สายยาง เรกูเลเตอร์ และมักเป็นกองหน้าหรือไฟแช็ก การทำงานร่วมกันระหว่างส่วนประกอบเหล่านี้จะกำหนดคุณภาพของการตัด ความง่ายในการใช้งาน และอายุการใช้งานที่ยาวนานของอุปกรณ์
สำหรับมืออาชีพและผู้ที่ชื่นชอบงานอดิเรกอย่างจริงจัง ทางเลือกระหว่างเทคโนโลยีการตัดด้วยเชื้อเพลิงออกซีและพลาสมาถือเป็นพื้นฐาน ชุดเชื้อเพลิงออกซีมีความอเนกประสงค์ สามารถตัด เชื่อม บัดกรีแข็ง และทำความร้อนได้ ทำให้เหมาะอย่างยิ่งสำหรับการซ่อมแซมทั่วไปและการแปรรูปเหล็กหนา ในทางกลับกัน ชุดตัดพลาสม่าให้การตัดโลหะที่บางกว่าได้เร็วกว่าและสะอาดกว่า แต่ต้องใช้แหล่งพลังงานไฟฟ้าและอากาศอัด การทำความเข้าใจความต้องการใช้งานเฉพาะ เช่น ความหนาของวัสดุและข้อกำหนดในการเคลื่อนย้าย เป็นขั้นตอนแรกในการเลือกชุดอุปกรณ์ที่เหมาะสม
Oxy-Fuel กับ Plasma: การเลือกเทคโนโลยีที่เหมาะสม
การตัดสินใจระหว่างชุดเครื่องตัดออกซิเจนและเครื่องตัดพลาสม่านั้นขึ้นอยู่กับประเภทของงานที่ทำอยู่เป็นสำคัญ เทคโนโลยีแต่ละอย่างมีข้อดีและข้อจำกัดที่แตกต่างกันซึ่งส่งผลต่อประสิทธิภาพการผลิตและต้นทุน
ระบบตัดออกซิเจน-เชื้อเพลิง
คบเพลิงตัดเชื้อเพลิงออกซีใช้ก๊าซเชื้อเพลิง (อะเซทิลีน โพรเพน หรือก๊าซธรรมชาติ) ผสมกับออกซิเจนเพื่อให้ความร้อนโลหะจนถึงอุณหภูมิจุดติดไฟ จากนั้นระเบิดวัสดุที่หลอมละลายด้วยกระแสออกซิเจนแรงดันสูง ชุดอุปกรณ์เหล่านี้พกพาสะดวกและไม่ต้องใช้ไฟฟ้า จึงเหมาะสำหรับงานภาคสนาม งานรื้อถอน และตัดแผ่นเหล็กหนาได้ถึง 12 นิ้วขึ้นไป . อย่างไรก็ตาม มันสร้างรอยตัดที่กว้างกว่า (ความกว้างของการตัด) และต้องการการทำความสะอาดหลังการตัดมากกว่าเมื่อเทียบกับพลาสมา
ระบบตัดพลาสม่า
ชุดตัดพลาสม่าใช้อาร์คไฟฟ้าและก๊าซอัดเพื่อสร้างช่องพลาสมาที่ให้ความร้อนยวดยิ่งที่จะละลายและดีดโลหะออกมา เร็วกว่ามากกับวัสดุที่อยู่ด้านล่าง หนา 1 นิ้ว และสร้างโซนที่ได้รับผลกระทบจากความร้อนน้อยที่สุด ส่งผลให้ขอบสะอาดขึ้นซึ่งไม่จำเป็นต้องเจียรอีกต่อไป แม้ว่าหน่วยพลาสมาจะมีน้ำหนักมากกว่าเนื่องจากการจ่ายไฟและต้องการแหล่งอากาศที่สะอาดและแห้ง แต่ความแม่นยำและความเร็วของหน่วยพลาสมาทำให้ขาดไม่ได้สำหรับการซ่อมยานยนต์ งาน HVAC และการผลิตโลหะเชิงศิลปะ
ความเร็วตัด (เหล็ก 1/2")| คุณสมบัติ | ชุดออกซิเจน-เชื้อเพลิง | ชุดเครื่องตัดพลาสม่า |
|---|---|---|
| ความหนาตัดสูงสุด | ได้ถึง 12 นิ้ว | โดยทั่วไปจะสูงถึง 1-2 นิ้ว |
| การพกพา | สูง (ไม่ต้องใช้พลังงาน) | ปานกลาง (ต้องใช้พลังงาน) |
| ช้า | รวดเร็ว | |
| ความเก่งกาจของวัสดุ | เหล็กเท่านั้น (สำหรับตัด) | เหล็ก อลูมิเนียม สแตนเลส |
ระเบียบการด้านความปลอดภัยและอุปกรณ์ป้องกัน
การใช้งานชุดหัวตัดเกี่ยวข้องกับอุณหภูมิที่สูงเกินไป ก๊าซแรงดันสูง และแสงสว่างจ้า ทำให้ความปลอดภัยมีความสำคัญสูงสุด การฝึกอบรมที่เหมาะสมและการใช้อุปกรณ์ป้องกันส่วนบุคคล (PPE) ไม่สามารถต่อรองได้เพื่อป้องกันอุบัติเหตุและปัญหาสุขภาพในระยะยาว
อุปกรณ์ป้องกันส่วนบุคคลที่จำเป็น
ผู้ปฏิบัติงานทุกคนจะต้องสวมเสื้อผ้าที่ทนไฟ เช่น ผ้ากันเปื้อนหนังหรือแจ็คเก็ต เพื่อป้องกันประกายไฟและตะกรันหลอมเหลว ถุงมือหนังสำหรับงานหนักช่วยปกป้องมือจากความร้อนและขอบโลหะที่แหลมคม การป้องกันดวงตาเป็นสิ่งสำคัญ ร่มเงา เลนส์ 5 ถึง 8 ตัว แนะนำให้ใช้สำหรับการตัดด้วยออกซิเจน-เชื้อเพลิง ในขณะที่การตัดด้วยพลาสมาอาจต้องใช้เฉดสีเข้มกว่า ขึ้นอยู่กับจำนวนแอมแปร์ นอกจากนี้ รองเท้าบูทหัวเหล็กและอุปกรณ์ป้องกันการได้ยินควรเป็นส่วนหนึ่งของชุดอุปกรณ์มาตรฐาน
มาตรการความปลอดภัยในสถานที่ทำงาน
ก่อนที่จะจุดคบเพลิง ตรวจสอบให้แน่ใจว่าพื้นที่ทำงานปราศจากวัสดุที่ติดไฟได้ รวมถึงน้ำมัน จาระบี และกระดาษ ใช้ผ้าห่มกันไฟเพื่อปกปิดพื้นผิวที่ติดไฟได้ในบริเวณใกล้เคียง ตรวจสอบท่อเพื่อหารอยรั่วโดยใช้น้ำสบู่ทุกครั้งก่อนใช้งาน และห้ามใช้น้ำมันหรือจาระบีกับข้อต่อออกซิเจน เนื่องจากอาจทำให้เกิดปฏิกิริยาระเบิดได้ การระบายอากาศที่เหมาะสมถือเป็นสิ่งสำคัญในการกำจัดควันที่เป็นอันตราย โดยเฉพาะอย่างยิ่งเมื่อตัดโลหะที่เคลือบสังกะสีหรือทาสี
- ติดตั้งตัวจับแฟลชแบ็คทั้งท่อน้ำมันเชื้อเพลิงและออกซิเจน
- เก็บเครื่องดับเพลิง Class ABC ไว้ใกล้มือทันที
- ยึดถังแก๊สให้ตั้งตรงเพื่อป้องกันการพลิกคว่ำและความเสียหายของวาล์ว
- อย่าทิ้งคบเพลิงที่จุดไว้โดยไม่มีใครดูแล แม้แต่ชั่วขณะหนึ่ง
การบำรุงรักษาและการแก้ไขปัญหาทั่วไป
การบำรุงรักษาเป็นประจำจะช่วยยืดอายุการใช้งานของชุดหัวตัดและรับประกันประสิทธิภาพที่สม่ำเสมอ ปัญหาการปฏิบัติงานส่วนใหญ่เกิดจากปลายสกปรก ซีลสึกหรอ หรือแรงดันแก๊สที่ไม่เหมาะสม ซึ่งทั้งหมดนี้แก้ไขได้อย่างง่ายดายด้วยการดูแลเป็นประจำ
เคล็ดลับการทำความสะอาดและการเปลี่ยน
ปลายที่อุดตันหรือเสียหายเป็นสาเหตุที่พบบ่อยที่สุดที่ทำให้คุณภาพการตัดไม่ดี ใช้ชุดตะไบทำความสะอาดทิปเพื่อขจัดตะกรันและการสะสมของคาร์บอนออกจากรูอุ่นและตัดช่องออกซิเจน หากทิปเป็นหลุมหรือผิดรูป ให้เปลี่ยนทันที เนื่องจากอาจทำให้เกิดความร้อนไม่สม่ำเสมอและเกิดอาการย้อนกลับที่เป็นอันตรายได้ เก็บทิปไว้ในกล่องป้องกันเพื่อป้องกันความเสียหายทางกายภาพเมื่อไม่ได้ใช้งาน
การดูแลท่อและตัวควบคุม
ตรวจสอบท่ออ่อนเป็นประจำเพื่อดูรอยแตก รอยนูน หรือมีร่องรอยของการสึกหรอ เปลี่ยนท่ออ่อนที่แสดงความเสียหาย เนื่องจากการรั่วอาจทำให้เกิดอันตรายจากไฟไหม้ได้ รักษาหน่วยงานกำกับดูแลให้สะอาดและปกป้องจากการกระแทก เนื่องจากเป็นเครื่องมือที่มีความแม่นยำ เมื่อปิดชุดอุปกรณ์ ให้ปิดวาล์วกระบอกสูบก่อนเสมอ จากนั้นไล่ลมท่อเพื่อลดแรงกดบนตัวควบคุมและท่อ แนวทางปฏิบัตินี้จะช่วยป้องกันความเครียดบนไดอะแฟรมและช่วยให้อ่านค่าแรงดันได้อย่างแม่นยำสำหรับการใช้งานครั้งต่อไป
- ตรวจสอบรอยรั่วด้วยน้ำสบู่ก่อนใช้งานทุกครั้ง
- ทำความสะอาดทิปหลังการทำงานทุกๆ สองสามชั่วโมง
- หล่อลื่นโอริงบนด้ามจับไฟฉายด้วยจาระบีที่เข้ากันได้กับออกซิเจน
- เก็บชุดอุปกรณ์ไว้ในที่แห้งและมีอากาศถ่ายเทห่างจากแสงแดดโดยตรง
สรุปคือการเลือกและรักษาสิทธิ์ ชุดตัดไฟ เป็นสิ่งจำเป็นสำหรับงานโลหะที่มีประสิทธิภาพและปลอดภัย ไม่ว่าคุณจะเลือกความหลากหลายในการใช้เชื้อเพลิงออกซีหรือความแม่นยำของพลาสมา การทำความเข้าใจส่วนประกอบต่างๆ การปฏิบัติตามระเบียบการด้านความปลอดภัยที่เข้มงวด และการบำรุงรักษาเป็นประจำจะรับประกันผลลัพธ์ระดับมืออาชีพและความน่าเชื่อถือในระยะยาว การลงทุนในอุปกรณ์ที่มีคุณภาพและการฝึกอบรมที่เหมาะสมจะจ่ายผลตอบแทนในด้านประสิทธิภาพการผลิตและความปลอดภัยสำหรับโครงการแปรรูปใดๆ