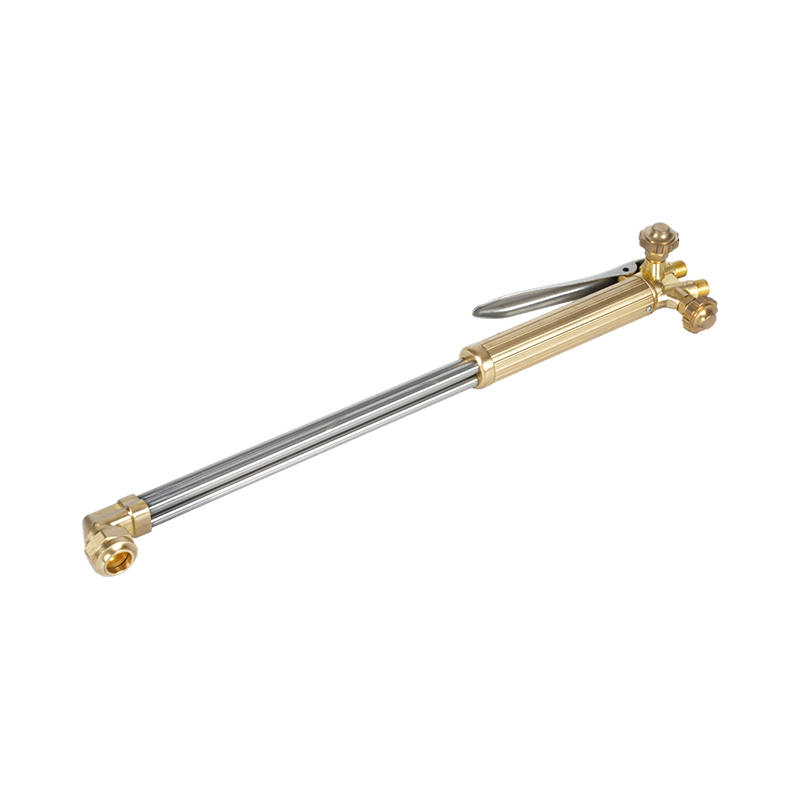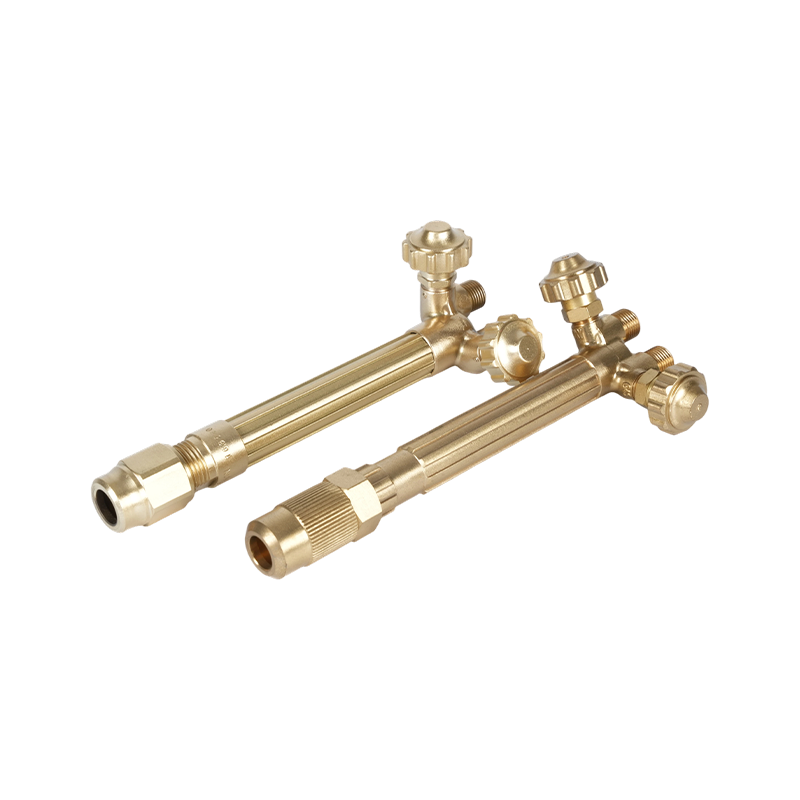
การตัดด้วยออกซิเจน-อะเซทิลีนที่สะอาดส่วนใหญ่จะขึ้นอยู่กับลำดับและจำนวน ตรวจสอบเครื่องแต่งกาย ตั้งค่าเรกูเลเตอร์แต่ละตัวไปที่กราฟแรงดันสำหรับปลายไฟฉาย ไล่ท่อทั้งสองข้าง จุดไฟอะเซทิลีน และปรับเปลวไฟที่เป็นกลาง จากนั้นทำให้เหล็กเป็นสีส้มแดงสดใสก่อนที่จะกดคันโยกอ็อกซิเจน ข้ามขั้นตอนหนึ่งและรอยตัดจะแสดง
คู่มือนี้อธิบายตามลำดับทั้งหมดสำหรับหัวตัดอะเซทิลีน: การตรวจสอบ แรงดัน การไล่ออก การให้แสงสว่าง การปรับเปลวไฟ ระยะการตัด การปิดเครื่อง และข้อบกพร่องที่ชี้ไปที่ข้อผิดพลาดในการตั้งค่าเฉพาะข้อใดข้อหนึ่ง
จริงๆ แล้วคบเพลิงกำลังทำอะไรอยู่
หัวตัดอะเซทิลีนไม่ละลายเหล็กผ่านแผ่น เปลวไฟอุ่นจะทำให้แถบโลหะแคบๆ มีอุณหภูมิติดไฟประมาณ 870 C จากนั้นออกซิเจนส่วนกลางจะเผาเหล็กจนกลายเป็นเหล็กออกไซด์และเป่าให้ชัดเจน ช่องว่างที่ทิ้งไว้เบื้องหลัง ซึ่งก็คือรอยตัดนั้นเป็นโลหะออกซิไดซ์แทนที่จะเป็นโลหะที่หลอมละลาย
นั่นคือเหตุผลที่ความดันออกซิเจนและความเร็วในการเคลื่อนที่มีความสำคัญมากกว่ากล้ามเนื้อ อะเซทิลีนจ่ายความร้อนและกรวยด้านในที่มีขนาดกะทัดรัดและร้อน ออกซิเจนทำการตัด ด้านเชื้อเพลิงจะทำงานที่แรงดันต่ำเสมอ เนื่องจากอะเซทิลีนจะไม่เสถียรที่สูงกว่า 15 ปอนด์ต่อตารางนิ้ว โดยประมาณ และอาจสลายตัวภายในท่อได้
ตรวจสอบเครื่องแต่งกายก่อนที่คุณจะเปิดวาล์ว
รอยบาดและอุบัติเหตุเกือบทั้งหมดมักเริ่มจากชิ้นส่วนที่ควรได้รับการตรวจสอบก่อน ตรวจดูชุดตามลำดับคงที่เพื่อไม่ให้พลาด:
- กระบอกสูบ: ตั้งตรงและยึดแน่น กุญแจหรือประแจอะเซทิลีนอยู่แค่เอื้อม ไม่เคยลากหรือม้วน
- ท่อ: ตรวจสอบรอยแตกร้าว รอยไหม้ และข้อต่อหลวม และเก็บเฉพาะท่ออ่อนเกรดอะเซทิลีนที่ด้านเชื้อเพลิง
- อุปกรณ์ควบคุม: ปรับสกรูถอยออก เกจอ่านค่าเป็นศูนย์ ไม่มีน้ำมันหรือจาระบีบนอุปกรณ์ออกซิเจน
- อุปกรณ์ป้องกันไฟย้อนกลับ: ติดตั้งที่ช่องควบคุมหรือทางเข้าไฟฉาย และไม่เคยถอดออกเพียงเพื่อให้การเชื่อมต่อเข้าถึงได้
- คบเพลิงและปลาย: ทำความสะอาดรู ขนาดทิปที่ถูกต้อง บ่ารองที่ไม่เสียหาย น็อตปลายสวมสบาย และวาล์วที่ปิดสนิท
ปลายที่สึกหรอนั้นมองข้ามได้ง่าย ปากแบบปากระฆังหรือปากขนาดใหญ่จะทำให้เสียออกซิเจน ขยายรอยตัดให้กว้างขึ้น และทำให้รอยตัดเคลื่อนไปไม่ว่ามือของคุณจะมั่นคงแค่ไหนก็ตาม
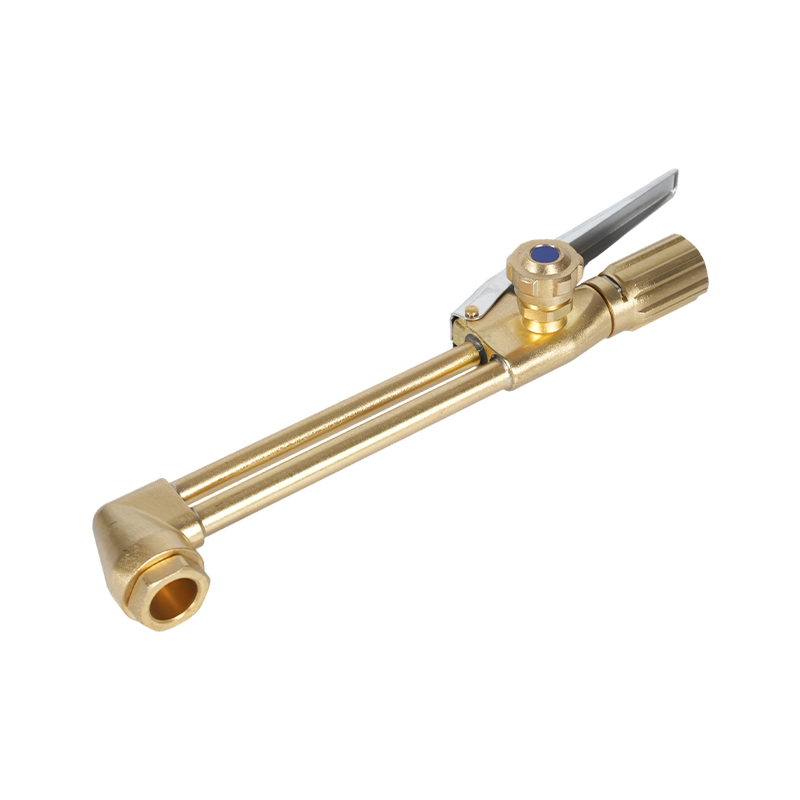
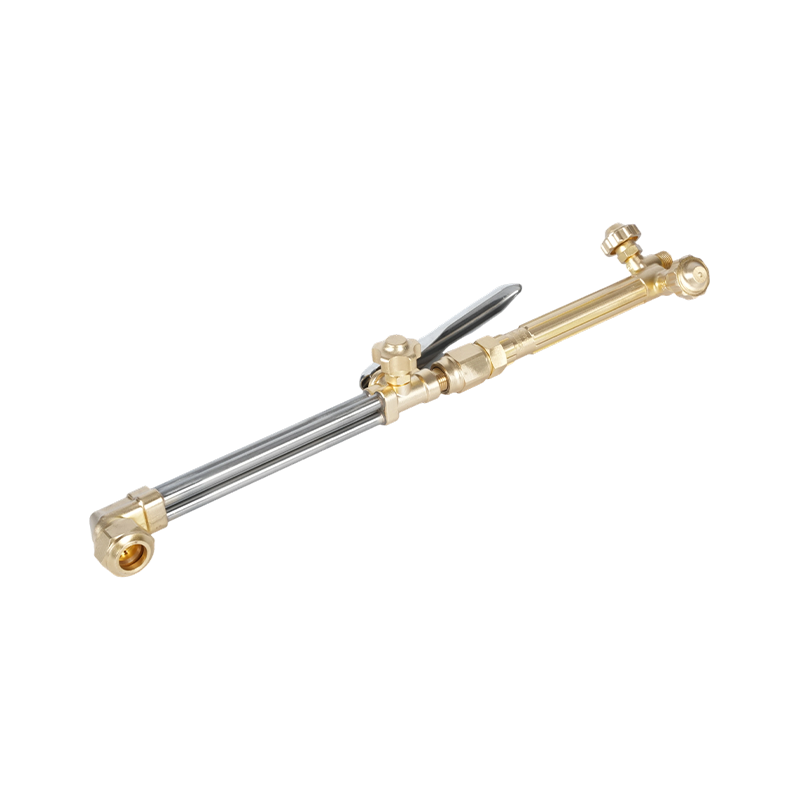
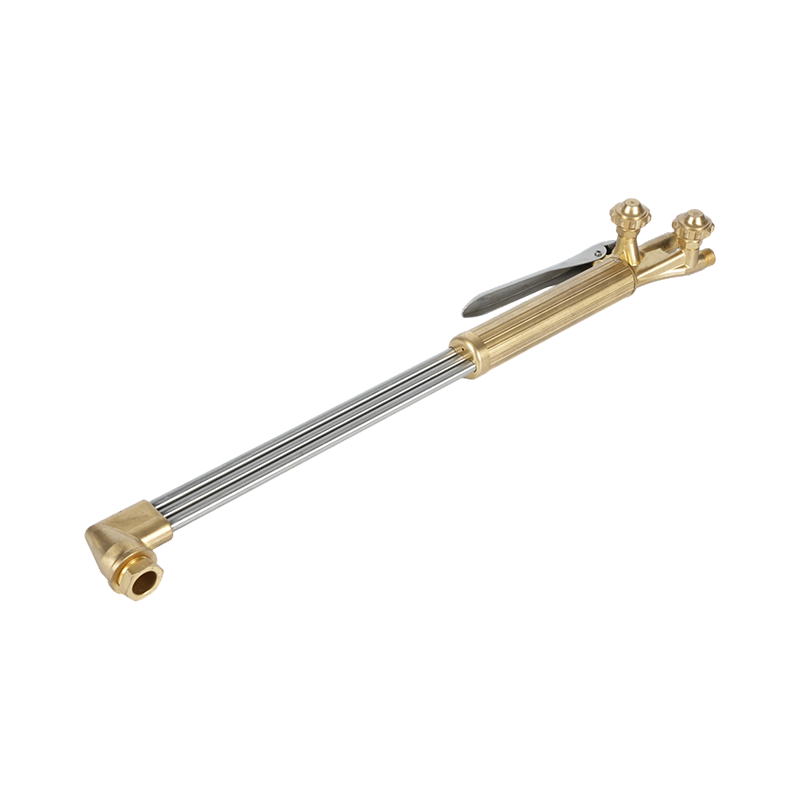 คบเพลิงตัดออกซิเจนอะเซทิลีนแบบใช้มือถือ B400 Heavy-Duty เมื่อปลายสึกหรอหรือการตั้งค่าแรงกดส่งผลต่อคุณภาพการตัด ไฟฉายสำหรับงานหนักนี้จะช่วยให้การไหลของแก๊สคงที่ ทองเหลืองหลอมที่ทนทาน และความสามารถในการตัด 300 มม. ดูผลิตภัณฑ์ →
ตั้งค่าแรงดันเรกูเลเตอร์สำหรับทิปของคุณ
ตั้งแรงดันด้วยสกรูปรับตัวควบคุม โดยปิดวาล์วคบเพลิง และยืนยันบนเกจ อะเซทิลีนจะอยู่ในระดับต่ำ โดยปกติแล้วจะอยู่ที่ 3 ถึง 6 ปอนด์ต่อตารางนิ้ว สำหรับการตัดด้วยมือ และต้องไม่เกิน 15 ปอนด์ต่อตารางนิ้ว โดยปกติออกซิเจนจะอยู่ระหว่าง 20 ถึง 40 ปอนด์ต่อตารางนิ้ว ขึ้นอยู่กับขนาดปลายและความหนาของแผ่น
| ขนาดปลาย | ความหนาของแผ่น | แรงดันอะเซทิลีน | ความดันออกซิเจน |
|---|---|---|---|
| 0 | 1/8 ถึง 1/4 นิ้ว (3 ถึง 6 มม.) | 3 ปอนด์ต่อตารางนิ้ว | 20 ปอนด์ต่อตารางนิ้ว |
| 1 | 1/4 ถึง 1/2 นิ้ว (6 ถึง 12 มม.) | 4 ปอนด์ต่อตารางนิ้ว | 25 ปอนด์ต่อตารางนิ้ว |
| 2 | 1/2 ถึง 3/4 นิ้ว (12 ถึง 20 มม.) | 5 psi | 30 ปอนด์ต่อตารางนิ้ว |
| 3 | 3/4 ถึง 1-1/2 นิ้ว (20 ถึง 40 มม.) | 5 psi | 35 ปอนด์ต่อตารางนิ้ว |
| 4 | 1-1/2 ถึง 3 นิ้ว (40 ถึง 75 มม.) | 6 psi | 40 psi |
ถือว่าแผนภูมิเป็นจุดเริ่มต้น หากมีขี้เถ้าหนักปรากฏขึ้น ความกดดันจะไม่เป็นสาเหตุโดยอัตโนมัติ สภาพทิปและความเร็วในการเดินทางก็เป็นไปได้เช่นกัน
ชำระล้าง จุดไฟ และปรับเปลวไฟ
ล้างท่อแต่ละเส้นแยกกันก่อนที่จะจุดไฟ เปิดวาล์วคบเพลิงหนึ่งอันเป็นเวลาสองหรือสามวินาที ปิดแล้วทำซ้ำอีกด้านหนึ่ง สิ่งนี้จะดันอากาศออกจากเส้นเพื่อให้สามารถคาดเดาเปลวไฟแรกได้
เปิดวาล์วคบเพลิงอะเซทิลีนประมาณหนึ่งในแปดถึงหนึ่งในสี่ของรอบแล้วจุดแก๊สด้วยกองหน้า เพิ่มอะเซทิลีนจนเขม่าและเปลวไฟกระโดดหายไป เปิดวาล์วกระบอกอะเซทิลีนทิ้งไว้ไม่เกินหนึ่งรอบครึ่งเพื่อให้สามารถปิดได้อย่างรวดเร็ว และเปิดวาล์วถังออกซิเจนจนสุดเพื่อให้บ่าวาล์วอยู่ในตำแหน่งด้านหลัง
จากนั้นนำออกซิเจนเข้ามาอย่างช้าๆ จนกระทั่งโคนด้านในแหลมและชัดเจน และหางอะเซทิลีนที่เป็นขนนกก็หายไป นั่นคือเปลวไฟที่เป็นกลาง และเป็นสถานที่สำหรับตัดเหล็ก
การตั้งค่าเปลวไฟทั้งสามแบบ
- การเติมคาร์บอน: อะเซทิลีนส่วนเกิน โดยมีขนอ่อนนุ่มเกินโคนด้านใน อุ่นเครื่องช้าและมีแนวโน้มที่จะสะสมคาร์บอน
- เป็นกลาง: กรวยด้านในแหลม ไม่มีขน เปลวไฟตัดมาตรฐานสำหรับเหล็กเหนียว
- ออกซิไดซ์: กรวยด้านในสั้นพร้อมเสียงฟู่ เพิ่มความร้อนอย่างรวดเร็วแต่ทำให้เกิดตะกรันและขอบหยาบเมื่อใช้อย่างไม่ระมัดระวัง
การตัด: เปิดเครื่อง, เพียร์ซ และการเดินทาง
จับปลายตั้งฉากกับจานประมาณ 1/8 ถึง 1/4 นิ้วเหนือพื้นผิว และอุ่นขอบไว้จนกระทั่งเรืองแสงเป็นสีส้มแดงสดใส กดคันโยกออกซิเจนจนสุดแล้วเคลื่อนเข้าสู่การตัดด้วยมือที่มั่นคง เจ็ตออกซิเจนจะทำงานตั้งแต่นั้นเป็นต้นมา
สำหรับการตัดที่เริ่มต้นภายในจาน ให้ทำมุมปลาย อุ่นจุดเล็กๆ ก่อน จากนั้นเปิดออกซิเจนอย่างช้าๆ จนกระทั่งจุดนั้นไหม้ก่อนที่คุณจะยืดคบเพลิงแล้วดำเนินการต่อ
ความเร็วในการเดินทางตัดสินด้วยเสียงและประกายไฟ เสียงฟู่สม่ำเสมอ ประกายไฟออกเป็นเส้นตรง และร่องที่สะอาดใต้ส่วนปลาย หมายความว่าความเร็วถูกต้อง เร็วเกินไปทำให้การตัดและลากเส้นไม่สมบูรณ์ที่ด้านล่าง ช้าเกินไปทำให้จานร้อนเกินไป ทำให้ขอบด้านบนโค้งมน และทำให้เกิดคราบสกปรกหนัก
คบเพลิงมือถือถือเหล็กประมาณ 1/4 ถึง 2 นิ้ว (6 ถึง 50 มม.) ได้สบายๆ เพลตที่หนักกว่านั้นจำเป็นต้องมีส่วนปลายที่ใหญ่กว่าและอุ่นนานขึ้น และการตัดด้วยมือที่สูงประมาณ 4 นิ้วถือเป็นการทดสอบความอดทนมากกว่าการใช้เทคนิค
การอ่านข้อบกพร่องในการตัด
ข้อบกพร่องในการตัดด้วยมือส่วนใหญ่มีสาเหตุที่เป็นไปได้มากกว่าหนึ่งสาเหตุ แต่รูปแบบในรอยตัดจะแคบลงอย่างรวดเร็ว
| สิ่งที่คุณเห็น | สาเหตุปกติ | จะปรับอะไร. |
|---|---|---|
| การตัดหยุดสั้นจากด้านล่าง | เดินทางเร็วเกินไปหรือความดันออกซิเจนต่ำเกินไป | ช้าลง ตรวจสอบขนาดทิปและการตั้งค่าออกซิเจน |
| ขี้เถ้าด้านบนหนัก ขอบด้านบนโค้งมน | เดินทางช้าเกินไป ทิปใหญ่เกินไป อุ่นมากเกินไป | เพิ่มความเร็วในการเดินทางให้พอดีกับทิปที่เล็กลง |
| ขี้ขลาดแน่นหนาติดอยู่ใต้จาน | เดินทางเร็วเกินไป ออกซิเจนไหลน้อย ทิปเล็กเกินไป | เพิ่มออกซิเจน ลดความเร็วในการเดินทาง ก้าวขึ้นหนึ่งขนาดทิป |
| มอมแมม, kerf กว้าง | ปลายสึกหรอหรือสกปรก ขัดแย้งกันผิด เบาะนั่งเสียหาย | ทำความสะอาดหรือเปลี่ยนทิปและรีเซ็ตจุดขัดแย้ง |
| ย้อนรอยหรือปะทุ | ปลายร้อนเกินไป ปลายสัมผัสกับงาน น็อตปลายหลวม | ทำให้ทิปเย็นลง ขันน็อตให้แน่น ตรวจสอบแรงกดอีกครั้ง |
การปิดเครื่องตามลำดับที่ถูกต้อง
ปิดวาล์วน้ำมันเชื้อเพลิงบนไฟฉายก่อน จากนั้นจึงปิดวาล์วออกซิเจนบนไฟฉาย จากนั้นจึงปิดวาล์วกระบอกสูบ เปิดวาล์วคบเพลิงทีละครั้งเพื่อไล่แรงดันที่เหลืออยู่ออกจากท่อแต่ละเส้นจนกระทั่งเกจทั้งสองอ่านค่าเป็นศูนย์ จากนั้นปิดวาล์วคบเพลิงอีกครั้ง
นำสกรูปรับเรกูเลเตอร์ทั้งสองตัวออกจนกว่าจะหมุนได้อย่างอิสระ และตรวจดูว่าไม่มีแรงกดไหลกลับเข้าสู่เกจ ขดท่อโดยไม่หักงอ เก็บคบเพลิงโดยปิดวาล์ว และอย่าปล่อยให้ชุดมีแรงดันในชั่วข้ามคืน
กฎความปลอดภัยที่ไม่เป็นทางเลือก
การตัดอะเซทิลีนมีกฎเกณฑ์สั้นๆ มากมาย และกฎเหล่านี้มีอยู่เนื่องจากโหมดความล้มเหลวเป็นการย้อนอดีตมากกว่าการตัดแบบเสีย:
- ติดตั้งตัวกันไฟย้อนกลับบนทั้งท่อออกซิเจนและท่อน้ำมันเชื้อเพลิง และถือเป็นชิ้นส่วนบริการ ไม่ใช่ข้อต่อตลอดอายุการใช้งาน
- ห้ามเกิน 15 psi อะเซทิลีน และดึงออกไม่เกินประมาณหนึ่งในเจ็ดของปริมาณกระบอกสูบต่อชั่วโมงในขณะที่กระบอกสูบตั้งตรง
- เก็บน้ำมัน จาระบี และน้ำมันไฮดรอลิกให้ห่างจากอุปกรณ์ออกซิเจนและท่อ
- ตัดโดยใช้การระบายอากาศหรือการสกัดเฉพาะที่เท่านั้น เนื่องจากโลหะที่ถูกเผาและสารเคลือบจะปล่อยควันร้ายแรง
- ใช้กองหน้าแทนไม้ขีด และสวมแว่นตาสีหรืออุปกรณ์ป้องกันใบหน้า
- ห้ามตัดลงในถัง ถัง หรือท่อที่บรรจุน้ำมันเชื้อเพลิงหรือสารที่ไม่รู้จักโดยไม่ได้รับเอกสารการทำความสะอาด
ทางลัดการตั้งค่าเป็นส่วนที่ให้อภัยน้อยที่สุดในงานนี้ หากต้องการรายการตรวจสอบที่สมบูรณ์ยิ่งขึ้น คุณสามารถมอบให้ทีมงานได้ ตามคำแนะนำของเรา ข้อควรระวังด้านความปลอดภัยของคบเพลิงตัด ควรค่าแก่การพิมพ์และโพสต์ไว้ใกล้ม้านั่ง
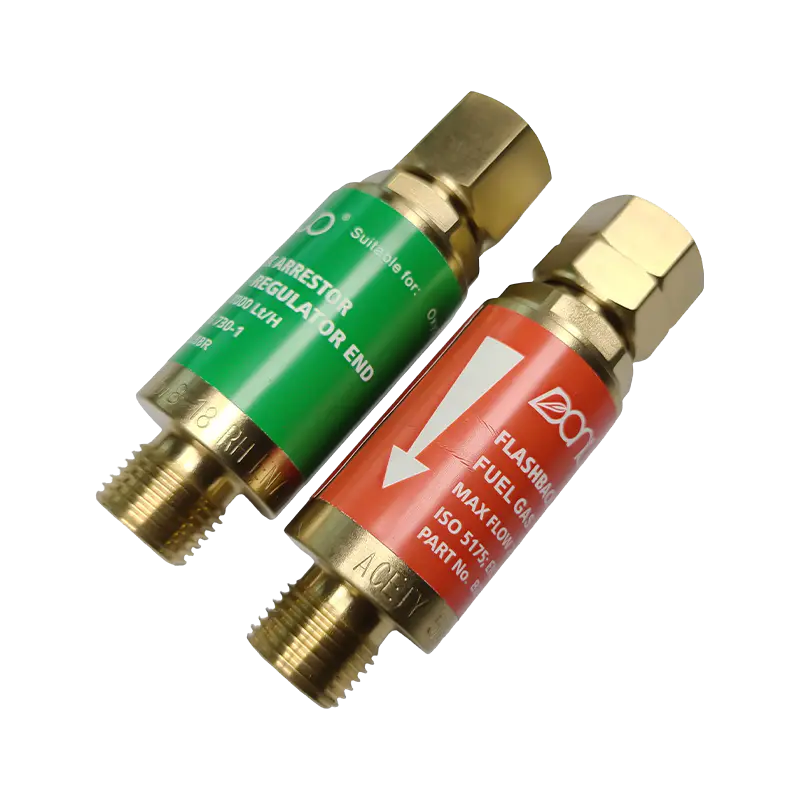 B288 Series ตัวจับแฟลชแบบออกซีอะเซทิลีน เมื่อทางลัดการตั้งค่ามีความเสี่ยง ตัวกั้นนี้จะป้องกันการย้อนกลับและการไหลของก๊าซย้อนกลับด้วยรูปแบบการเชื่อมต่อที่หลากหลาย ดูผลิตภัณฑ์ →
เคล็ดลับ หัวฉีด และอะไหล่ที่เปลี่ยนการตัด
การเลือกปลายเป็นการตัดสินใจที่เล็กที่สุดและส่งผลต่อคุณภาพการตัดมากที่สุด ปากต้องตรงกับความหนาของแผ่นโลหะก่อน และตระกูลทิปต้องตรงกับแก๊สเชื้อเพลิงเป็นอันดับสอง เนื่องจากทิปอะเซทิลีนถูกสร้างขึ้นแตกต่างจากทิปโพรเพนและจะไม่สับเปลี่ยนกันอย่างหมดจด
ทิปการตัดอะเซทิลีนมีรูเจาะตรงในตัวเป็นชิ้นเดียว และสึกหรอในลักษณะที่คาดเดาได้ เมื่อรูเจาะขยายใหญ่ขึ้นหรือหน้ากระดาษสึกกร่อน ปริมาณการใช้ออกซิเจนจะเพิ่มขึ้น และรอยตัดจะกว้างขึ้น แม้ว่าจะมีการตั้งค่าความดันแบบเดียวกับที่ใช้งานได้เมื่อเดือนที่แล้วก็ตาม การทำความสะอาดด้วยน้ำยาทำความสะอาดทิปที่ถูกต้องและการเก็บชุดอะไหล่ไว้บนชั้นวางมีราคาถูกกว่าการต่อสู้กับการตัด
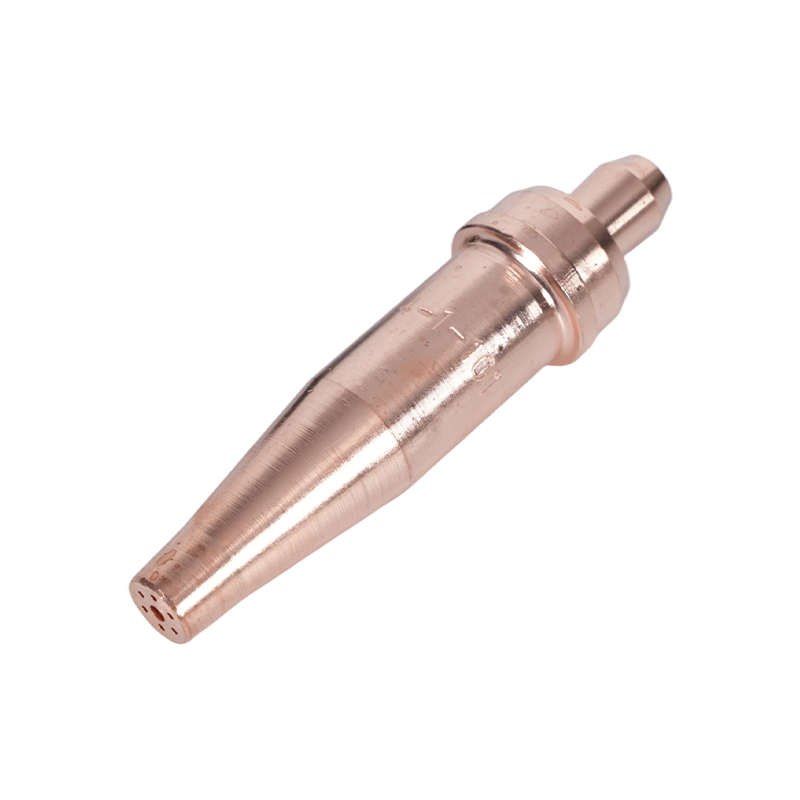 ทิปคบเพลิงอะเซทิลีนซีรีส์ 1-101 เมื่อทิปที่สวมใส่จะทำให้รอยตัดกว้างขึ้นและเพิ่มการใช้ออกซิเจน ทิปอะเซทิลีนเหล่านี้จะมีความยาว 76 มม. ระยะ 5–200 มม. และเข้ากันได้กับไฟฉายได้กว้าง ดูผลิตภัณฑ์ →
ลำดับไม่เคยเปลี่ยนแปลงเลย: ตรวจสอบ กำหนดแรงกดดันให้กับกราฟสำหรับส่วนปลาย ล้าง จุดไฟอะเซทิลีน ปรับเปลวไฟให้เป็นกลาง เปิดเครื่องให้เป็นสีส้ม ตัดด้วยการเคลื่อนที่สม่ำเสมอ จากนั้นปิดเครื่องตามลำดับ เสื้อผ้าที่ได้รับการดูแลอย่างดีพร้อมปลายที่สะอาดจะทำงานส่วนใหญ่ก่อนที่มือของคุณจะทำอะไรก็ตาม
หากคุณต้องการความช่วยเหลือในการจับคู่ตัวไฟฉาย ด้ามจับ หรือปลายให้เข้ากับแก๊สที่คุณตัด หรือคุณต้องการปริมาณและระยะเวลารอคอยสำหรับร้านค้าหรือโปรแกรมตัวแทนจำหน่าย ทีมงานของเราสามารถช่วยแนะนำตัวเลือกต่างๆ ได้ .