ทิป #1 ออกซิเจนประมาณ 28 psi และอะเซทิลีน 4 psi จะทำให้แผ่นเหล็กอ่อนขนาด 6 มม. ออกจากกันภายในไม่กี่วินาที ใช้คบเพลิงอันเดียวกันบนเพลตขนาด 25 มม. โดยไม่ต้องสัมผัสสิ่งใดๆ และแผงตัดจะอยู่ครึ่งทาง รอยตัดจะกว้างขึ้น และท้ายที่สุดก็มีคนบดขอบกลับเข้าสู่ระยะที่ยอมรับได้
ไม่มีอะไรเกี่ยวกับตัวดำเนินการเปลี่ยนแปลง การตัดด้วยออกซิเจนอะเซทิลีนเป็นหนึ่งในกระบวนการโลหะไม่กี่กระบวนการที่การตัดสินใจในการตั้งค่า เช่น ขนาดปลาย แรงดันแก๊ส การหยุดปะทะ และความเร็วในการเคลื่อนที่ จะตัดสินผลลัพธ์มากกว่าการใช้มือถือคบเพลิง คำแนะนำด้านล่างนี้ครอบคลุมถึงลำดับการตั้งค่า การเลือกส่วนปลายและแรงกด การปรับเปลวไฟ ฮาร์ดแวร์ด้านความปลอดภัย และตัวเลือกฮาร์ดแวร์ที่ทำให้สามารถตัดซ้ำได้
การตัดสินใจเรื่องคุณภาพการตัดอย่างแท้จริง
ตัวแปรสามตัวควบคุมการตัด: ความเร็วเจ็ทออกซิเจนที่ปลาย อุ่นอินพุตความร้อน และความเร็วในการเคลื่อนที่ สองในสามถูกล็อคไว้ก่อนเปลวไฟจะจุด ซึ่งเป็นเหตุผลว่าทำไมไฟฉายที่ "ตัดได้ไม่ดี" มักจะมีปัญหาในการตั้งค่ามากกว่าปัญหาของผู้ปฏิบัติงาน
- สภาพของปลายปากและขนาดกำหนดความเร็วของเจ็ท ทิปที่ได้รับการรีม ตก หรือใช้งานด้วยแรงกดที่ไม่ถูกต้องสำหรับขนาดจะสูญเสียความเร็ว และทิ้งรอยตัดที่หยาบและชะล้างแบบคลาสสิกไว้
- การตั้งค่าตัวควบคุมจะตั้งค่าอุ่นและตัดการไหลของออกซิเจน ความดันออกซิเจนต่ำจะทำให้การตัดไม่สมบูรณ์และช้า แรงกดดันที่มากเกินไปจะทำให้เกิดความปั่นป่วน เกิดช่องว่างกว้างและมีขี้ตะกอนแข็ง
- ความเร็วการเคลื่อนที่เป็นเพียงตัวแปรเดียวที่ปรับแบบเรียลไทม์ระหว่างการตัด เส้นลากที่ทำมุม 10 ถึง 15 องศาด้านหลังแนวตั้งหมายความว่าความเร็วอยู่ที่ประมาณถูกต้อง เส้นล่าช้าในแนวตั้งเกือบทั้งหมดหมายถึงช้าเกินไป และเส้นล่าช้าที่แบนราบหมายถึงเร็วเกินไป
ลำดับการตั้งค่า: ลำดับการดำเนินงาน
ทำงานตามลำดับเดียวกันทุกครั้ง ข้อร้องเรียนส่วนใหญ่เกี่ยวกับ "คบเพลิงชำรุด" มักย้อนกลับไปที่ขั้นตอนที่ข้ามไปที่นี่ แทนที่จะไปที่ตัวคบเพลิงเอง
- ตรวจสอบก่อนทำการเชื่อมต่อ: ปลอกท่อแตกหรือบวม บ่าปลายเสียหาย ซีลวาล์วสึกหรอ
- แตกวาล์วกระบอกสูบแต่ละอันสั้นๆ เพื่อเป่าฝุ่นออก จากนั้นปิดอีกครั้ง
- ติดตั้งตัวควบคุมและขันน็อตทางเข้าให้แน่นด้วยประแจที่มีขนาดถูกต้อง ห้ามใช้คีมหรือประแจท่อ
- ติดตั้งตัวกันการย้อนเวลาหรือเช็ควาล์วไหลย้อนกลับที่ช่องควบคุมหรือทางเข้าคบเพลิง แล้วแต่ว่ารหัสไซต์ของคุณต้องการแบบใด
- เชื่อมต่อท่อกับเดือยที่ถูกต้องและตรวจดูให้แน่ใจว่าข้อต่อเป็นคู่เกลียวซ้ายหรือขวา
- เปิดวาล์วกระบอกสูบอย่างช้าๆ บนกระบอกอะเซทิลีน ให้เปิดไม่เกินหนึ่งรอบครึ่งเพื่อให้สามารถปิดได้อย่างรวดเร็ว
- ตั้งค่าแรงกดดันในการทำงานโดยเปิดวาล์วหัวไฟฉาย จากนั้นปิดวาล์ว
- ทดสอบรอยรั่วทุกข้อต่อด้วยน้ำสบู่หรือน้ำยาตรวจจับรอยรั่ว ไม่เคยมีเปลวไฟ
- ส่องสว่างด้วยประกายไฟ ไม่ใช่ไฟแช็คแบบใช้แล้วทิ้งหรือไม้ขีด
การเลือกทิปและแรงดันแก๊ส
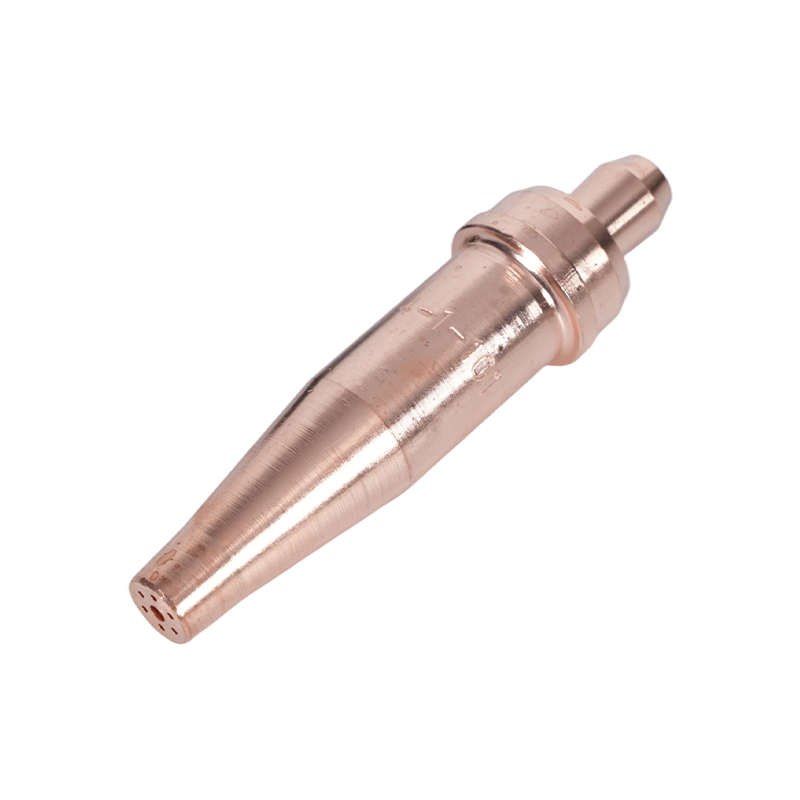
ขนาดปลายจะจับคู่กับความหนาของแผ่นก่อน แล้วอย่างอื่นจะตามมา ทิปที่มีขนาด 6 มม. ไม่สามารถบังคับผ่าน 25 มม. โดยการเพิ่มความดันได้ ปากจะผ่านออกซิเจนไม่เพียงพอ และความกดดันที่เพิ่มขึ้นจะกลายเป็นความปั่นป่วนที่กัดกร่อนใบหน้าที่ถูกตัด
รูปแบบภูมิภาคก็มีความสำคัญไม่แพ้กัน ส่วนปลายที่เหมาะกับที่นั่งคบเพลิงสไตล์ US จะไม่วางอย่างถูกต้องบนคบเพลิงลายออสเตรเลียหรืออังกฤษ แม้ว่าด้ายจะดูใกล้ก็ตาม ทิปโพรเพนแบบสองชิ้นช่วยเพิ่มข้อแตกต่างประการที่สอง: ช่องอุ่นและรูตัดจะแยกจากกัน ดังนั้นจึงไม่สามารถใช้แทนทิปอะเซทิลีนแบบชิ้นเดียวได้
| ความหนาของแผ่น | ขนาดปลายทั่วไป | ความดันออกซิเจน | แรงดันอะเซทิลีน | หมายเหตุการปฏิบัติ |
|---|---|---|---|---|
| 3 ถึง 6 มม | 0 หรือ 1 | 20 ถึง 25 ปอนด์ต่อตารางนิ้ว | 3 ถึง 5 ปอนด์ต่อตารางนิ้ว | เดินทางเร็ว อุ่นเครื่องสั้น |
| 6 ถึง 12 มม | 1 หรือ 2 | 25 ถึง 30 ปอนด์ต่อตารางนิ้ว | 4 ถึง 6 ปอนด์ต่อตารางนิ้ว | ความเร็วคงที่แม้กระทั่งเส้นลาก |
| 12 ถึง 25 มม | 2 หรือ 3 | 30 ถึง 40 ปอนด์ต่อตารางนิ้ว | 5 ถึง 8 ปอนด์ต่อตารางนิ้ว | เดินทางช้าลงระวังขยะ |
| 25 ถึง 50 มม | 3 หรือ 4 | 40 ถึง 50 ปอนด์ต่อตารางนิ้ว | 7 ถึง 10 ปอนด์ต่อตารางนิ้ว | เจาะขอบจาน |
| 50 ถึง 100 มม | 5 หรือ 6 | 50 ถึง 60 ปอนด์ต่อตารางนิ้ว | 8 ถึง 12 ปอนด์ต่อตารางนิ้ว | การไหลของออกซิเจนสูง อุ่นเครื่องสองขั้นตอน |
เมื่อการตัดดำเนินไป ให้ปรับจากแผนภูมิแทนที่จะอยู่ห่างจากแผนภูมิ ขอบด้านบนที่โค้งมนและมีขี้เถ้าเชื่อมอยู่ด้านล่าง มักหมายถึงแรงดันออกซิเจนสูงเกินไปหรือการเดินทางช้าเกินไป เส้นกากตะกอนเหนียวเหนียวและการทะลุทะลวงที่ไม่สมบูรณ์มักหมายความว่าแรงดันต่ำเกินไปหรือการเคลื่อนที่เร็วเกินไป
การดูแลทิปเป็นการอัปเกรดประสิทธิภาพที่ถูกที่สุดที่มีอยู่ ทำความสะอาดช่องเปิดด้วยน้ำยาทำความสะอาดทิปที่ถูกต้อง ห้ามใช้สว่านหรือลวดเชื่อม และเปลี่ยนทิปที่รูอุ่นเป็นวงรีหรือมีรอยขีดข่วน คำแนะนำของเราในการ การเลือกปลายหัวตัด การตั้งค่า และการบำรุงรักษา ครอบคลุมขั้นตอนการทำความสะอาดและการแก้ไขปัญหาโดยละเอียดยิ่งขึ้น
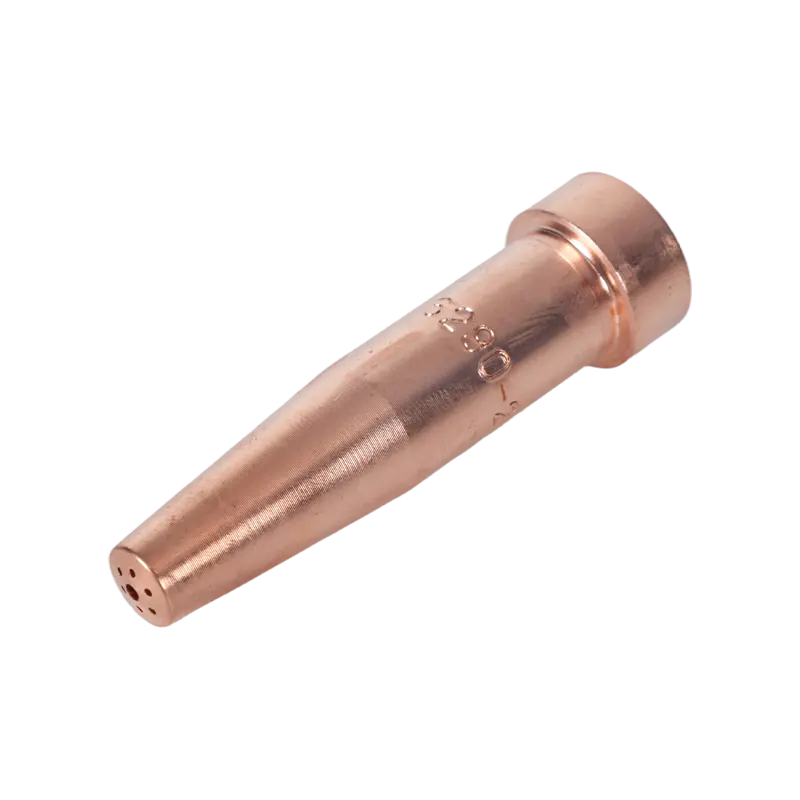 ปลายตัดอะเซทิลีนซีรีส์ 6290 สำหรับคบเพลิงสไตล์อเมริกัน ปลายตัดอะเซทิลีนนี้พอดีกับคบเพลิง A735 และ A623 และหุ้มเหล็กขนาด 1–300 มม. มีประโยชน์สำหรับงานแผ่นบางและงานเจาะที่ต้องการอะเซทิลีน ดูผลิตภัณฑ์ →
อะเซทิลีนหรือโพรเพน
สำหรับแผ่นขนาด 20 มม. ขึ้นไป โพรเพนมักจะชนะด้วยราคาต่อการตัดหนึ่งเมตร สำหรับงานแผ่นบาง การเจาะ และการบัดกรีแข็งหรืองานทำความร้อน อะเซทิลีนยังคงเป็นเชื้อเพลิงที่ดีกว่า
- อะเซทิลีนจะเผาไหม้ในออกซิเจนที่ร้อนกว่า อุณหภูมิเกือบ 3,100 องศาเซลเซียส และอุ่นเร็วกว่า ซึ่งเหมาะกับแผ่นบาง การเจาะ และการเชื่อม
- โพรเพนมีอุณหภูมิเปลวไฟต่ำกว่าแต่มีซองความร้อนที่ใหญ่กว่าซึ่งยึดไว้ในส่วนหนา และมีราคาถูกกว่าต่อกระบอกสูบและปลอดภัยกว่าในการจัดเก็บ
- อะเซทิลีนไม่เสถียรเหนือประมาณ 15 psi ดังนั้นแรงดันอะเซทิลีนจึงอยู่ในระดับต่ำ และกฎของวาล์วกระบอกสูบก็มีความสำคัญ
- โพรเพนใช้ออกซิเจนมากขึ้นอย่างเห็นได้ชัดในการตัดครั้งเดียวกัน ดังนั้นการเติมออกซิเจนจึงกลายเป็นต้นทุนหลักในการดำเนินการ
- เชื้อเพลิงทั้งสองต้องการทิปที่แตกต่างกัน การสลับจะเปลี่ยนรูปร่างของเปลวไฟ เวลาอุ่นเครื่อง และคุณภาพการตัด
เทคนิคการปรับและตัดเปลวไฟ
จุดไฟอะเซทิลีนก่อน จากนั้นจึงเติมออกซิเจนจนกระทั่งกรวยด้านในสว่าง คมชัด และโค้งมนที่ส่วนปลาย เปลวไฟที่เป็นกลางนั้นคือสิ่งที่แผนภูมิการตัดส่วนใหญ่คิด เปลวไฟออกซิไดซ์ที่มีกรวยแหลมสั้นจะตัดเหล็กบางชนิดได้เร็วขึ้น แต่สวมส่วนปลายและทำให้หน้าตัดออกซิไดซ์ เปลวไฟแบบคาร์บูไรซิ่งที่มีขนยาวจะเติมคาร์บอนและทำให้การตัดช้าลง ดังนั้น โดยทั่วไปแล้วจะเก็บไว้สำหรับงานทำความร้อนเฉพาะด้าน
นำส่วนปลายไปที่จานประมาณ 90 องศา เปิดจุดเริ่มต้นให้เป็นสีแดงเชอร์รี่ทึบ จากนั้นเปิดคันโยกออกซิเจนที่ตัดออกจนสุดแล้วเลื่อนออกไป ยึดจุดยืนให้มั่นคงที่ 3 ถึง 5 มม. การขี่ส่วนปลายบนจานจะทำให้ร้อนเกินไปและชะล้างรอยตัดออก สำหรับการตัดแบบเอียง ให้เอียงคบเพลิงไปในทิศทางการเคลื่อนที่และผ่อนความเร็วลงเล็กน้อยเพื่อให้มุมเอียงตั้งตรง
ฮาร์ดแวร์ความปลอดภัยที่อยู่ในทุกการตั้งค่า
อุปกรณ์ป้องกันไฟย้อนกลับและเช็ควาล์วไหลย้อนกลับเป็นสองสิ่งที่ขาดหายไปจากคบเพลิงที่ใช้งานมานานหลายปี เช็ควาล์วจะหยุดก๊าซไหลย้อนกลับ ตัวกันไฟย้อนกลับยังหยุดด้านหน้าเปลวไฟที่เคลื่อนกลับลงมาตามท่อไปทางตัวควบคุมและกระบอกสูบ ตัวจับที่ช่องควบคุมจะปกป้องท่อและกระบอกสูบ ในขณะที่ตัวจับที่ทางเข้าของคบเพลิงจะปกป้องปลายของผู้ปฏิบัติงาน รหัสไซต์หลายแห่งต้องการทั้งสองอย่าง
- ท่อออกซิเจนและท่อเชื้อเพลิงไม่สามารถใช้แทนกันได้ ใช้เกรดและแบบแผนสีที่ถูกต้องสำหรับภูมิภาคของคุณ
- ห้ามใช้ออกซิเจนแทนอากาศอัดในการทำความสะอาดหรือเป่า
- ระบายอากาศในพื้นที่ทำงาน อะเซทิลีน โพรเพน และออกซิเจนล้วนเปลี่ยนองค์ประกอบของอากาศรอบตัวผู้ปฏิบัติงาน
- เฝ้าระวังเหตุเพลิงไหม้ตามระยะเวลาที่ใบอนุญาตทำงานร้อนของคุณกำหนด โดยทั่วไปคือ 30 นาทีหลังจากการตัดครั้งล่าสุด
- ตรวจสอบท่อเพื่อดูรอยไหม้และรอยแตกร้าวในแต่ละกะ สายยางที่ถูกจานทับคือรอยรั่วที่รอให้ปรากฏขึ้น
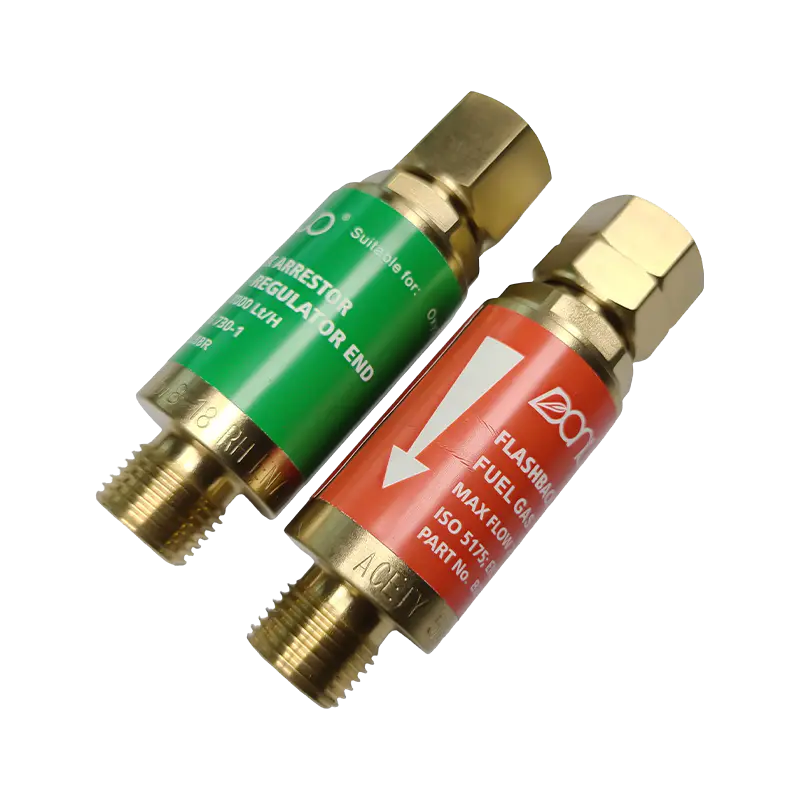 B288 Series ตัวจับแฟลชแบบออกซี-อะเซทิลีน ตัวจับนี้มักจะหายไปจากคบเพลิงรุ่นเก่า อุปกรณ์ป้องกันการเชื่อมและการตัดด้วยออกซิเจนอะเซทิลีนจากการไหลย้อนกลับและการไหลย้อนกลับ ด้วยแบบจำลองออกซิเจนและก๊าซ ดูผลิตภัณฑ์ →
จับคู่ตัวคบเพลิงและด้ามจับให้เข้ากับงาน
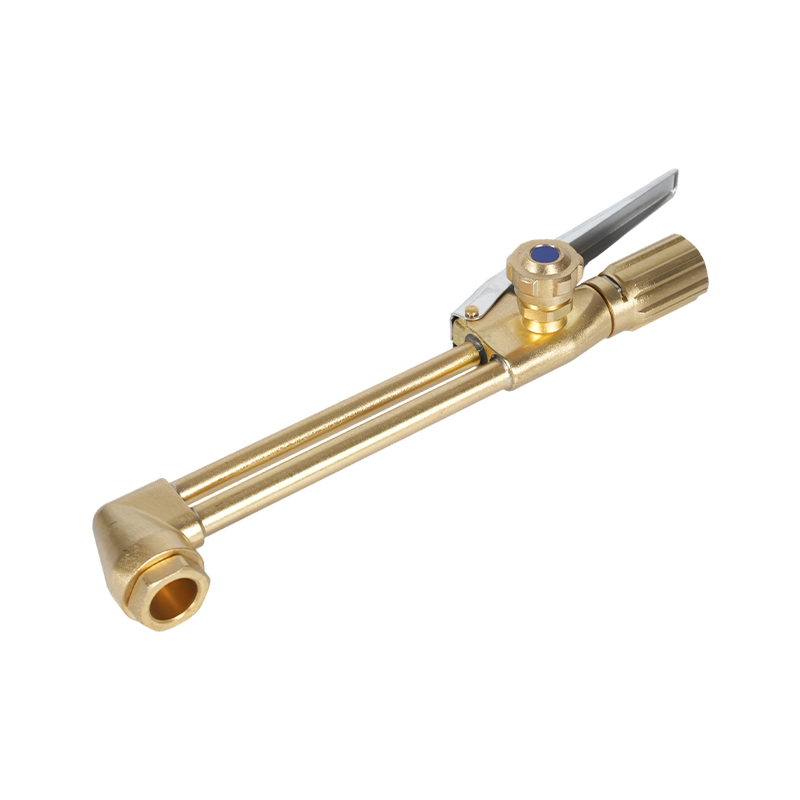
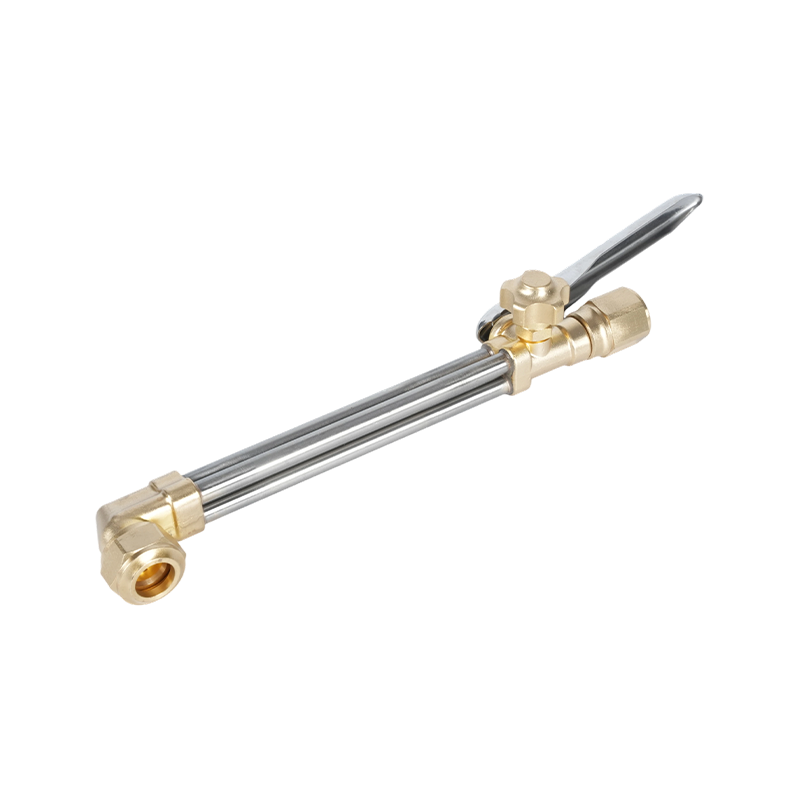
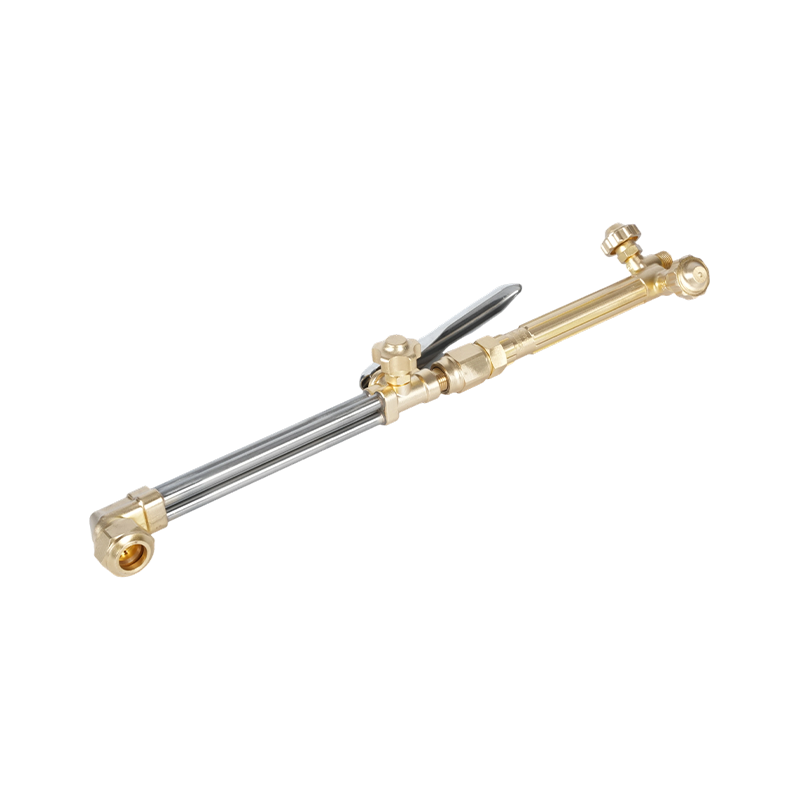
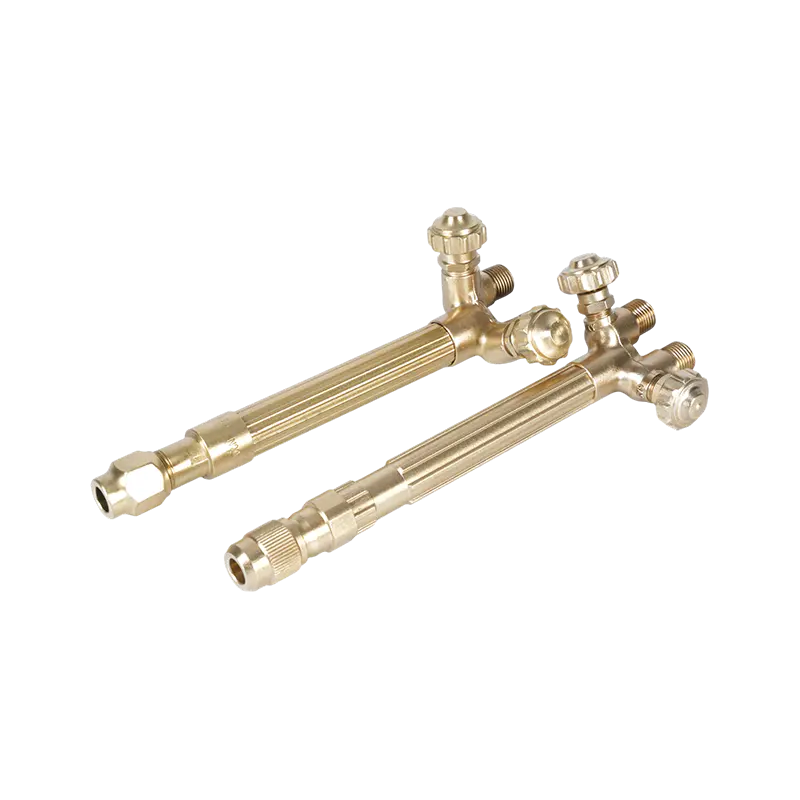
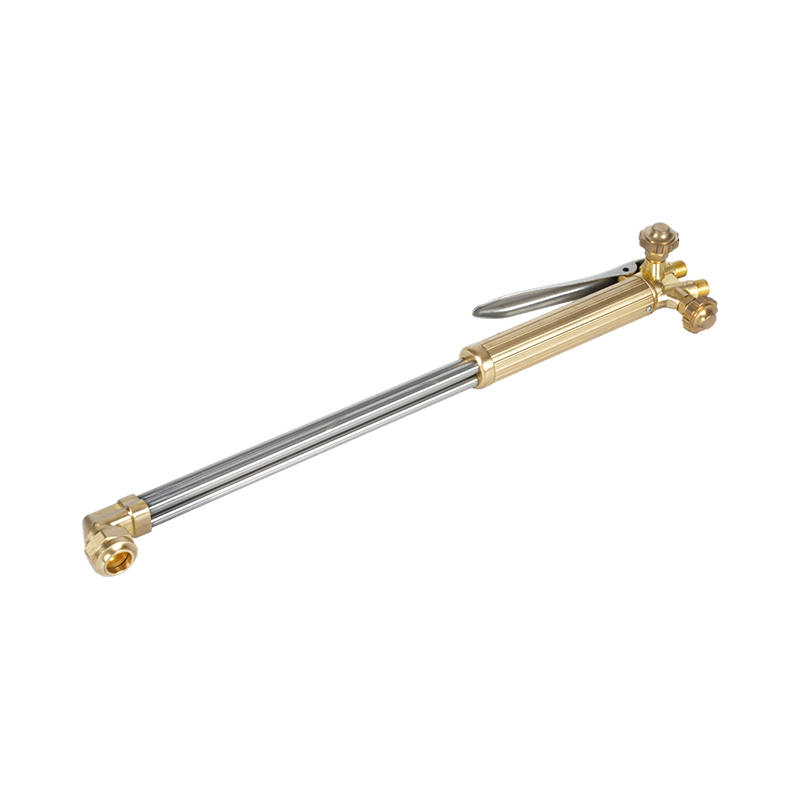
ฮาร์ดแวร์ของคบเพลิงแบ่งตามหน้าที่: หนัก ปานกลาง และเบา อุปกรณ์เสริมสำหรับการตัดสำหรับงานหนักพร้อมด้ามจับที่เข้ากันช่วยรักษาแรงกดและคงความเย็นผ่านการตัดเพื่อการผลิตแผ่นหนา ด้ามจับสำหรับงานเบาจะทำงานแบบเดียวกันบนแผ่นโลหะที่มีน้ำหนักในมือน้อยกว่า แต่จะไม่สามารถทำงานต่อเนื่องบนแผ่นโลหะขนาด 50 มม. ได้
รายละเอียดสามประการเป็นตัวตัดสินว่าคบเพลิงเหมาะกับการตั้งค่าที่มีอยู่หรือไม่ รูปแบบภูมิภาคจะกำหนดความเข้ากันได้ของปลาย อุปกรณ์แนบ และด้ามจับ เนื่องจากรูปแบบของสหรัฐอเมริกา ออสเตรเลีย อังกฤษ และญี่ปุ่นใช้มาตรฐานเบาะและเกลียวที่แตกต่างกัน รูปแบบก็มีความสำคัญเช่นกัน: การแนบและด้ามจับร่วมกันมีราคาถูกกว่าในการบำรุงรักษาเนื่องจากเปลี่ยนเฉพาะส่วนที่สึกหรอเท่านั้น ในขณะที่คบเพลิงมือถือแบบชิ้นเดียวจะง่ายกว่าสำหรับการใช้งานเป็นครั้งคราว วัสดุเป็นไปตามตำแหน่งการทำงาน โดยมีตัวเครื่องเป็นทองเหลืองทนความร้อนและการสึกหรอและยึดเกลียวได้ดี และอะลูมิเนียมช่วยตัดน้ำหนักสำหรับงานเหนือศีรษะ
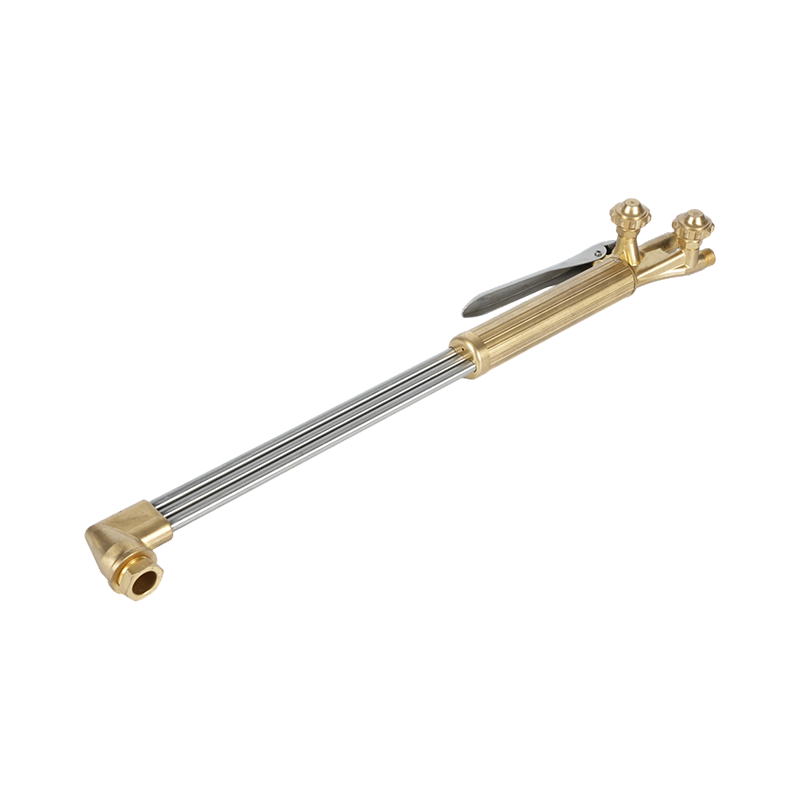 คบเพลิงตัดออกซิเจนอะเซทิลีนแบบใช้มือถือ B400 Heavy-Duty ไฟฉายมือถือสำหรับงานหนักสำหรับการตัดอะเซทิลีนหรือโพรเพนได้สูงถึง 300 มม. พร้อมการไหลแบบท่อคู่และหัวทองเหลืองหลอม เหมาะกับการผลิต การต่อเรือ และการซ่อมแซม ดูผลิตภัณฑ์ →
การจัดหาคบเพลิง เคล็ดลับ และอะไหล่
สำหรับผู้จัดจำหน่ายและผู้แปรรูป คำถามเชิงปฏิบัติคือเกี่ยวกับความต่อเนื่อง: สามารถสั่งซื้อทิปซีรีส์เดียวกันซ้ำได้ภายในสองปี เบาะและเกลียวมีความสอดคล้องกันในแต่ละชุด และสามารถจัดหาอะไหล่ภายใต้ฉลากของคุณเองได้หรือไม่ ซัพพลายเออร์ที่ดำเนินการด้านวัสดุ การทำแม่พิมพ์ การตีขึ้นรูป การตัดเฉือน และการทดสอบภายในบริษัทสามารถทนต่อความคลาดเคลื่อนเหล่านั้นได้ และยังสามารถผลิตชิ้นส่วนตามแบบของลูกค้าได้เมื่อไม่มีรูปแบบมาตรฐานที่เหมาะกับคบเพลิงที่มีอยู่
หากคุณกำลังจับคู่ทิปและแฮนด์กับกลุ่มยานพาหนะที่มีอยู่ หรือวางแผนกลุ่มผลิตภัณฑ์ OEM โปรดส่งแบบและข้อมูลจำเพาะของเกลียวของคุณผ่านทางเรา หน้าการติดต่อ แล้วเราจะกลับมาพร้อมกับรูปแบบมาตรฐานที่ใกล้เคียงที่สุดหรือตัวเลือกที่กำหนดเอง