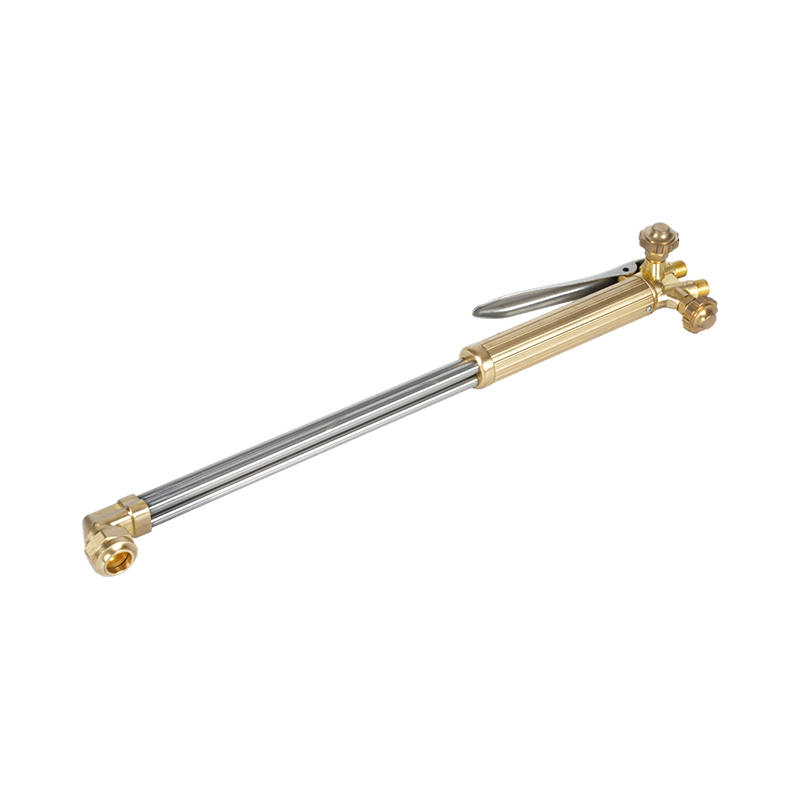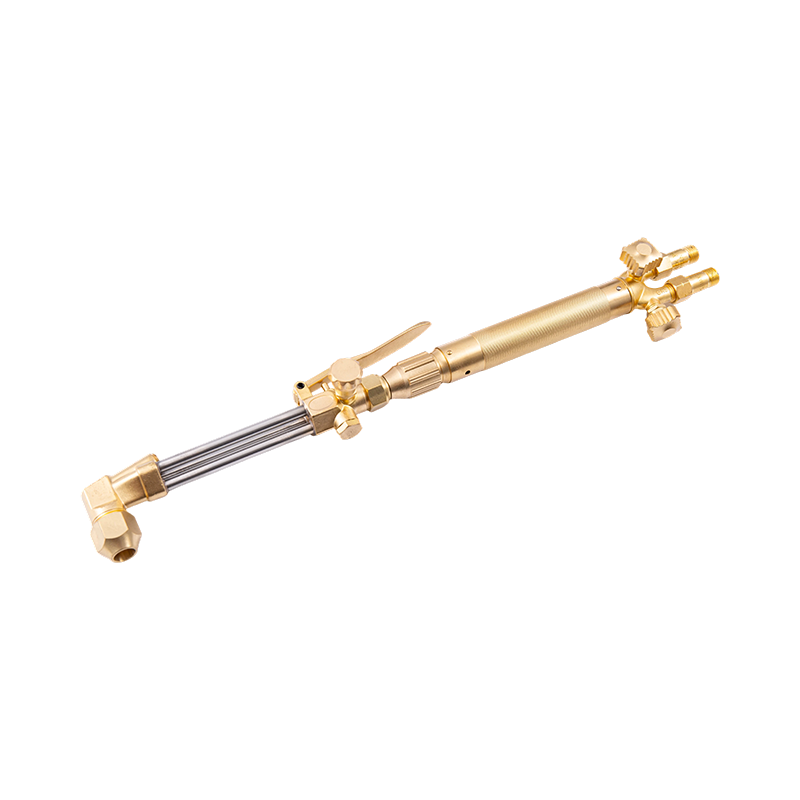
คบเพลิงที่ยื่นออกมาที่ปลาย รอยตัดที่ลอยไปด้านหนึ่ง ปลายที่คอยหลอมตัวเองเข้ากับจาน — ข้อบกพร่องเหล่านี้มักจะเริ่มต้นจากจุดที่มันปรากฏขึ้นเลย โดยเริ่มต้นด้วยแผนภาพที่แสดงรูปร่างของเครื่องมือ แต่ไม่ใช่เส้นทางของก๊าซ ติดตามออกซิเจนและอะเซทิลีนจากวาล์วกระบอกสูบไปยังช่องตัด และปัญหาของม้านั่งส่วนใหญ่จะวินิจฉัยได้ภายในหนึ่งนาที และสามารถสั่งซื้อชิ้นส่วนทดแทนได้โดยไม่ต้องคาดเดา
เวอร์ชันสั้น: บนคบเพลิงออกซีอะเซทิลีนแบบสองท่อมาตรฐาน เชื้อเพลิงและออกซิเจนจะทำงานเป็นเส้นแยกกันไปจนถึงเครื่องผสมภายในอุปกรณ์ตัด ซึ่งทั้งสองจะรวมกันในอัตราส่วนที่ทิปได้รับการออกแบบมา คันตัดออกซิเจนจะเปิดช่องทางที่สาม ซึ่งใหญ่กว่ามากซึ่งจะเลี่ยงผ่านเครื่องผสมโดยสิ้นเชิง สิ่งอื่นๆ ในรูปวาด — ตัวควบคุม, ตัวดักจับ, วาล์วเข็ม, น็อตทิป — มีไว้เพื่อสูบจ่ายหรือป้องกันการไหลทั้งสามนี้
เส้นทางก๊าซเป็นแผนภาพ
ไดอะแกรมผนังเวิร์กช็อปส่วนใหญ่จะแยกเป็นมุมมอง: ส่วนที่จัดเรียงตามตำแหน่ง แผนภาพการทำงานเป็นแผนภูมิการไหล ปฏิบัติตามตามลำดับและแต่ละองค์ประกอบจะมีงานเดียวเท่านั้น
- วาล์วกระบอกอะเซทิลีน เปิดได้ไม่เกินหนึ่งรอบครึ่ง วาล์วถังออกซิเจนเปิดจนสุด
- เรกูเลเตอร์ หนึ่งตัวต่อกระบอกสูบ จะลดแรงดันในการจัดเก็บสูงจนเหลือแรงดันในการจัดส่งต่ำ
- สายยาง สีแดงสำหรับน้ำมันเชื้อเพลิง และสีเขียว สีดำหรือสีน้ำเงินสำหรับออกซิเจน โดยทั่วไปจะมีเกลียวซ้ายบนข้อต่อก๊าซเชื้อเพลิงทุกตัว ดังนั้นจึงไม่สามารถเปลี่ยนทั้งสองสายได้
- ตัวจับแฟลชแบ็คหรือเช็ควาล์วที่ช่องควบคุม และบ่อยครั้งที่ช่องเข้าคบเพลิงด้วย
- ข้อต่อทางเข้าของคบเพลิงแล้ววาล์วเข็มสองตัวที่ด้ามจับ
- เครื่องผสมที่อุ่นออกซิเจนและก๊าซเชื้อเพลิงก่อนจะเข้าสู่ส่วนปลาย
- ปลายการตัดซึ่งมีการวอร์มออริฟิสเพื่อหมุนออริฟิสออกซิเจนสำหรับการตัดตรงกลาง
| ส่วนประกอบ | ตำแหน่งในการไหล | สิ่งที่ต้องตรวจสอบ |
|---|---|---|
| หน่วยงานกำกับดูแล | โดยตรงในแต่ละกระบอกสูบ | เกจการส่งจะอ่านค่าแรงดันต่ำที่ต้องการ ไม่ใช่แรงดันกระบอกสูบ |
| สายยาง | กระบอกถึงช่องคบเพลิง | รหัสสี น็อตเชื้อเพลิงด้านซ้าย ไม่มีรอยแตกใกล้หางปลา |
| ผู้จับกุม | หน่วยงานกำกับดูแล outlet or torch inlet | ลูกศรไหลหันไปทางคบเพลิง องค์ประกอบไม่ปนเปื้อนน้ำมัน |
| วาล์วเข็ม | จับลำตัว | เดินทางได้อย่างราบรื่น ไม่มีการรั่วไหลผ่านบรรจุภัณฑ์ ปุ่มมีรหัสสี |
| มิกเซอร์ | ฐานของสิ่งที่แนบมากับการตัด | ทำความสะอาดหัวฉีด โอริงที่ไม่เสียหาย ประเภทที่ถูกต้องสำหรับไฟฉาย |
| คันโยกตัด | ด้านหลังของสิ่งที่แนบมา | เปิดเต็มที่ ปิดสนิท ไม่คืบคลาน |
| ทิปและน็อต | ด้านหน้าของสิ่งที่แนบมา | ที่นั่งไม่มีตำหนิ หมายเลขปลายถูกต้อง ปากชัดเจน |
ตัวเลขสองตัวในกลุ่มนั้นไม่สามารถต่อรองได้ แรงดันการส่งอะเซทิลีนควรอยู่ที่หรือต่ำกว่า 15 psig; นอกเหนือจากนั้นก๊าซจะไม่เสถียรในท่อ และความเสี่ยงเปลี่ยนจากไม่สะดวกไปสู่อันตรายอย่างแท้จริง รูของสายยางก็มีความสำคัญเช่นกัน: 1/4 นิ้วเป็นขนาดปกติจนถึงขนาดทิปประมาณ 5 ในขณะที่ 3/8 นิ้วใช้กับปลายที่ใหญ่กว่า ดังนั้นกระแสออกซิเจนในการตัดจึงไม่ทำให้หิวโหย
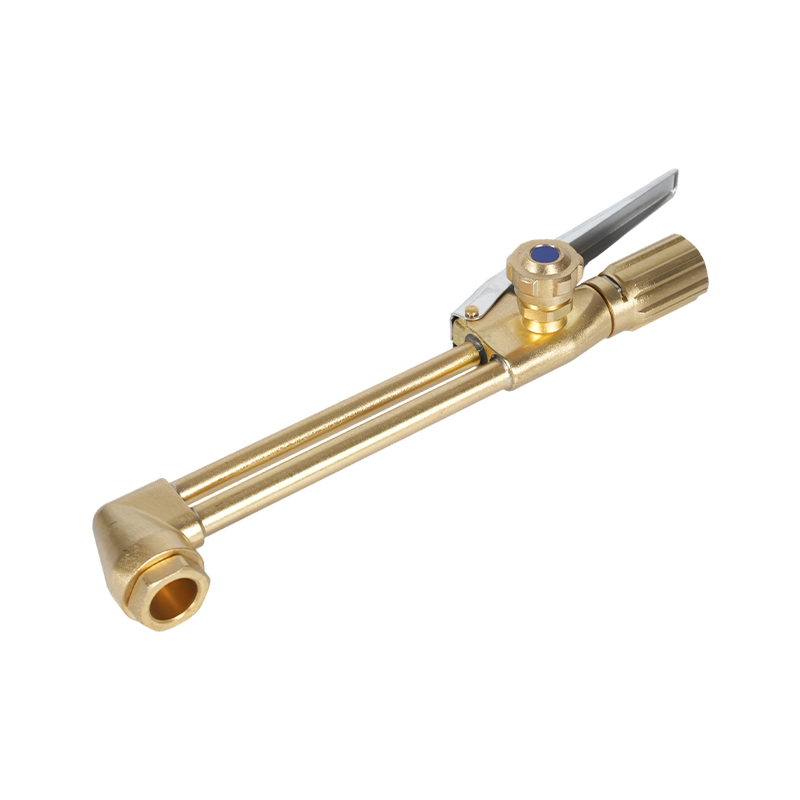
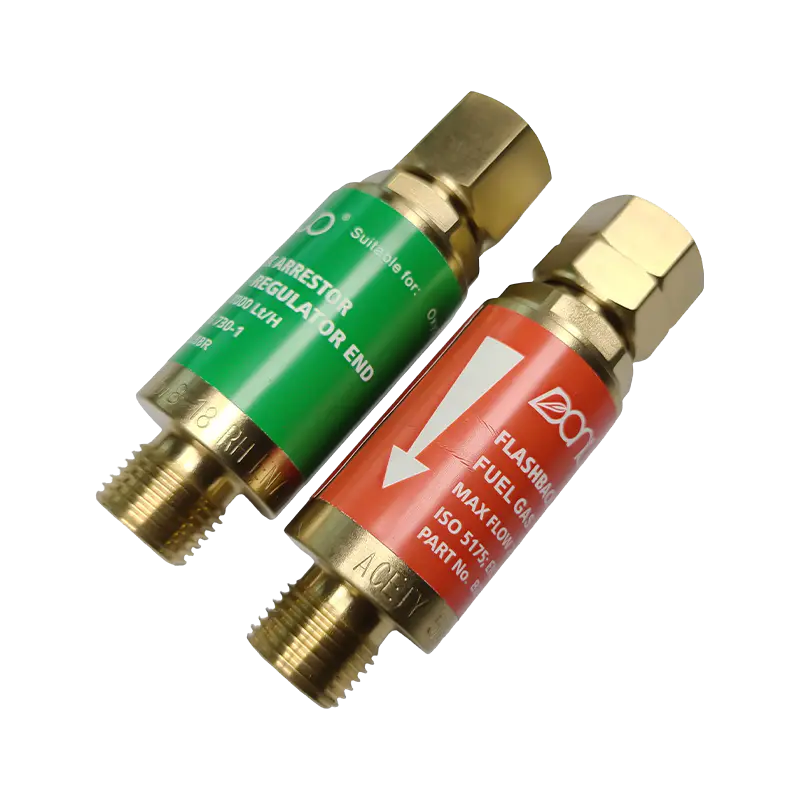 B288 ซีรีส์ตัวดักจับแฟลชแบบออกซี-อะเซทิลีน สำหรับการเชื่อมและการตัดด้วยออกซีอะเซทิลีน ซีรีส์ B288 นำเสนอรุ่นออกซิเจนและเชื้อเพลิง-ก๊าซพร้อมการเชื่อมต่อแบบเกลียวหลายเส้น และการป้องกันการไหลย้อนกลับ/การไหลย้อนกลับสำหรับการตั้งค่าไฟฉาย ดูผลิตภัณฑ์ →
ภายในด้ามจับและอุปกรณ์ตัด
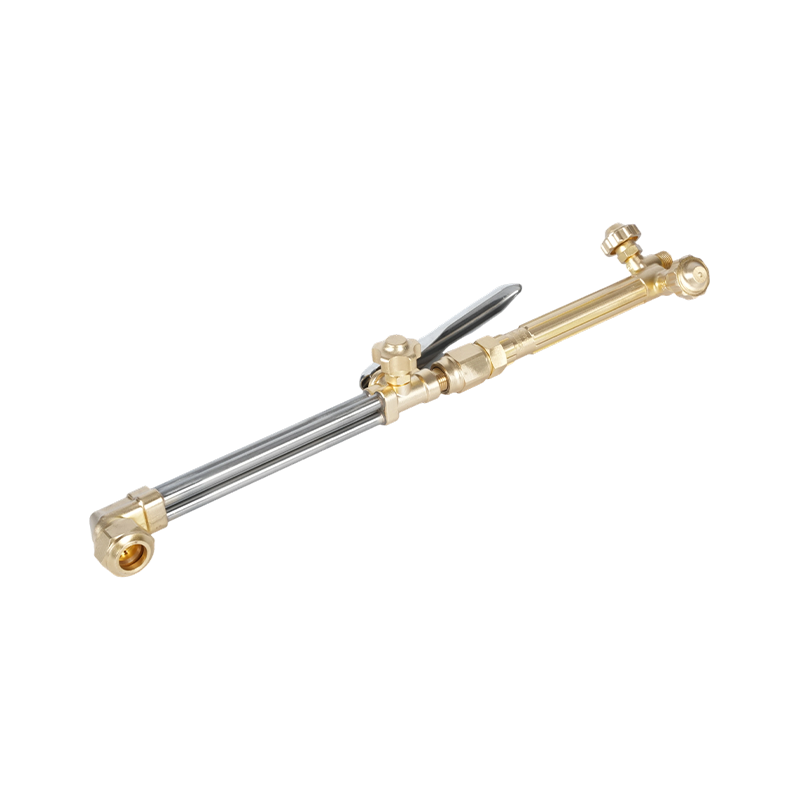
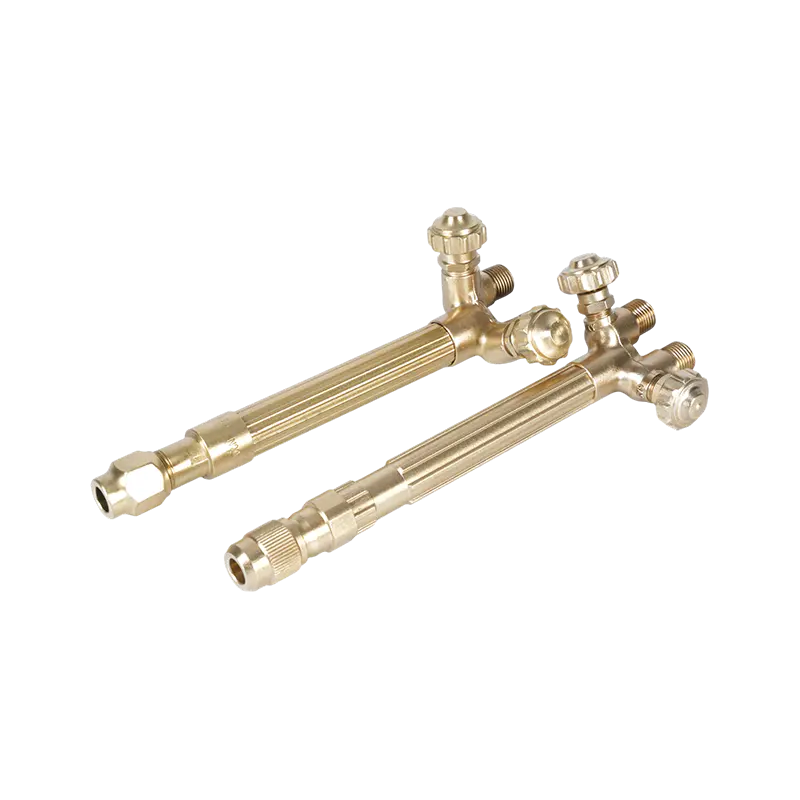
คบเพลิงสองชิ้นแยกออกเป็นด้ามจับและอุปกรณ์ตัดที่ต่อเข้ากับท่อสองท่อและน็อตแบบสหภาพ ในการออกแบบส่วนใหญ่ ด้ามจับไม่มีห้องผสมเลย - เป็นตัววาล์วคู่ที่มีก้าน บรรจุภัณฑ์ และปุ่ม
วาล์วเข็ม
ปุ่มควบคุมน้ำมันเชื้อเพลิงและออกซิเจนจะอุ่นแก๊สก่อนและปรับพร้อมกัน โดยเปิดน้ำมันเชื้อเพลิงเล็กน้อย จุดไฟ จากนั้นเติมออกซิเจนจนกว่ากรวยด้านในที่สว่างจะสั้นลงจนกลายเป็นเปลวไฟที่เป็นกลาง ไดอะแกรมมักจะวาดสิ่งเหล่านี้เป็นวงกลมเล็กๆ สองวง ในทางปฏิบัติ ชิ้นส่วนเหล่านี้เป็นหนึ่งในชิ้นส่วนแรกๆ ที่ถูกเปลี่ยน เนื่องจากการขันแน่นเกินไปจะทำให้เบาะนั่งและเปลวไฟหยุดตอบสนองต่อการปรับ
มิกเซอร์หรือหัวฉีด
มิกเซอร์ตั้งอยู่ที่ฐานของสิ่งที่แนบมา เครื่องผสมคือจุดที่การวาดภาพได้รับการเก็บรักษา คบเพลิงที่มีแรงดันเท่ากันจะรวมก๊าซทั้งสองเข้าด้วยกันด้วยแรงดันที่ใกล้เคียงกัน คบเพลิงหัวฉีดใช้หัวฉีดออกซิเจนขนาดเล็กเพื่อดึงก๊าซเชื้อเพลิงเข้าไปในห้อง เพื่อรักษาส่วนผสมให้คงที่เมื่อแรงดันอะเซทิลีนลดลง มิกเซอร์ที่สึกหรอจะปรากฏเป็นเปลวไฟที่เปลี่ยนลักษณะเมื่อเอียงคบเพลิง หรือปรากฏบนแสงด้านหลัง
ตัดคันโยกออกซิเจน
คันโยกจะเปิดวาล์วเพื่อเปิดรับกระแสออกซิเจนปริมาณสูงตรงเข้าสู่กึ่งกลางของทิป โดยเลี่ยงผ่านเครื่องผสม ควรเปิดจนสุดและปิดอย่างรวดเร็ว คันโยกที่คืบคลานทำให้เกิดขอบที่ขาดและมีรอยตัดขนาดใหญ่โดยไม่มีสาเหตุอื่นที่ชัดเจน
น็อตปลายและเบาะนั่ง
น็อตยึดเบาะนั่งทรงเรียวเข้ากับเทเปอร์ที่เข้าชุดกันบนปลาย นี่คือซีลระหว่างโลหะกับโลหะ ไม่ใช่ซีลเกลียว รอยตำหนิบนเบาะนั่งเพียงตัวเดียวช่วยให้ออกซิเจนไหลเข้าไปในช่องอุ่น และทำให้เกิดข้อร้องเรียนที่คุ้นเคยว่าส่วนปลายยังคงเด้งไม่ว่าวาล์วจะตั้งไว้อย่างไร
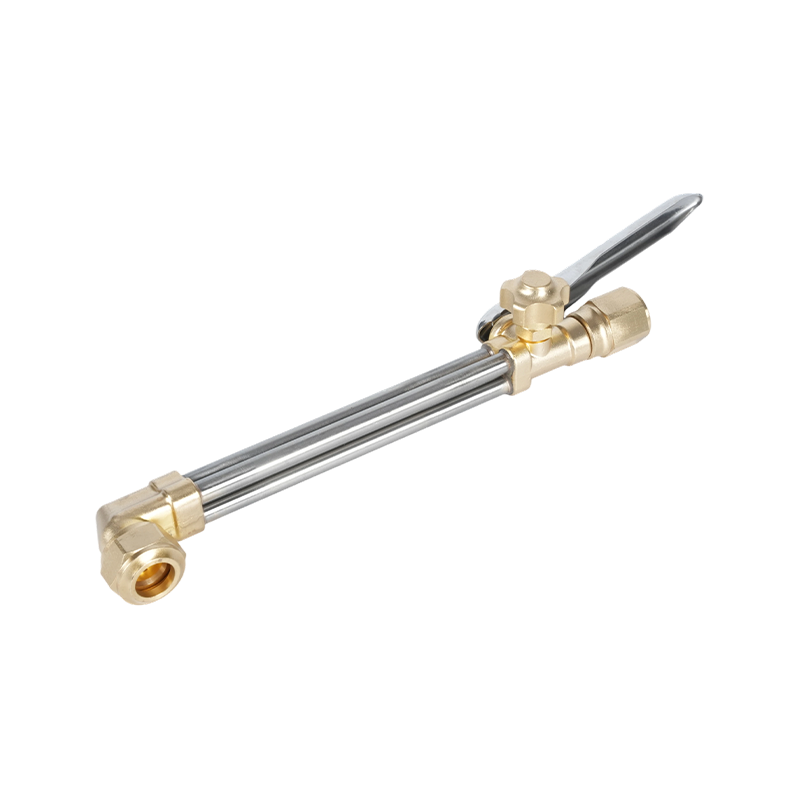
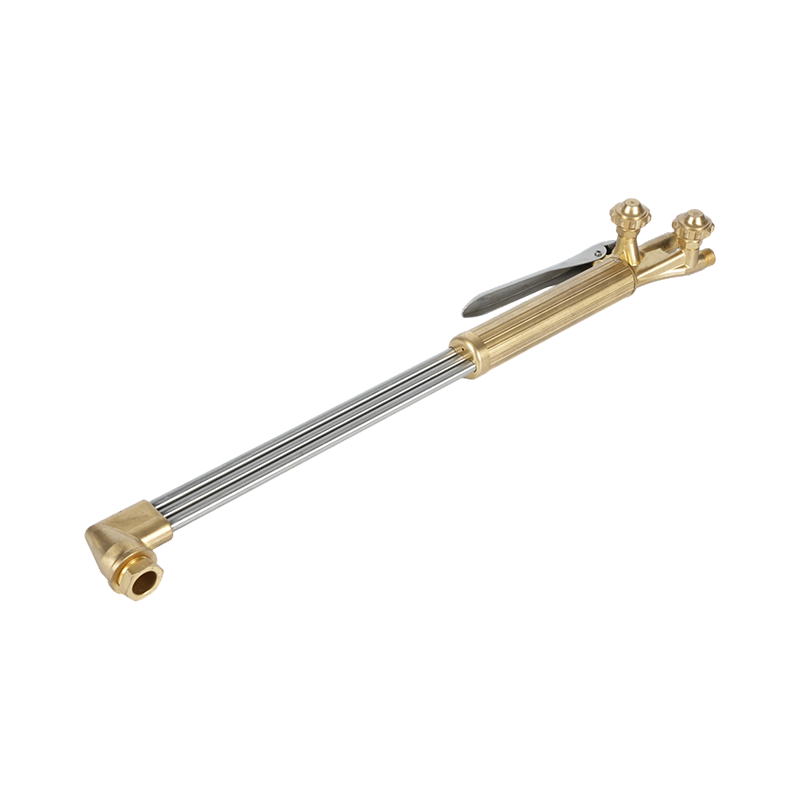 คบเพลิงตัดออกซิเจนอะเซทิลีนแบบใช้มือถือ B400 Heavy-Duty ไฟฉายมือถือแบบท่อคู่สำหรับการตัดชิ้นงานที่มีความหนาสูงสุด 300 มม. ใช้ได้กับอะเซทิลีนและโพรเพน และหัวฉีด 1502/1503 สำหรับงานประกอบหนัก ดูผลิตภัณฑ์ →
เคล็ดลับมีลักษณะอย่างไรในหน้าตัดขวาง
ซูมเข้าและแผนภาพจะกลายเป็นส่วนประกอบขนาดเล็ก: ตัวเครื่องหกเหลี่ยมหรือแบบมีสัน เบาะทรงเรียว วงแหวนของรูอุ่น — โดยทั่วไปจะมีสี่ถึงหกชิ้น มากกว่าในขนาดใหญ่ — และออริฟิสตัดตรงกลางหนึ่งอัน หมายเลขทิปจะประทับอยู่บนตัวเครื่อง และหมายเลขนั้นจะควบคุมการตั้งค่าทั้งหมด
ตัดไม่ละลาย เปลวไฟอุ่นจะทำให้จุดเหล็กมีอุณหภูมิติดไฟประมาณ 870 °C (1,600 °F) จากนั้นไอพ่นออกซิเจนจะออกซิไดซ์เหล็กและระเบิดออกไซด์ออกจากรอยตัด นั่นคือเหตุผลที่เงื่อนไขการอุ่นปากรูก่อนมีความสำคัญมากกว่าที่ผู้ปฏิบัติงานส่วนใหญ่คาดหวัง: รูที่ถูกบล็อกบางส่วนทำให้การตัดด้านหนึ่งเย็นลง และรอยตัดโค้งออกจากเส้น
ขนาดปลาย ความหนา และความดันที่ตรงกัน
แผนภูมิที่เผยแพร่แตกต่างกันไปตามผู้ผลิต ก๊าซเชื้อเพลิง และซีรีส์ทิป แต่ความสัมพันธ์นั้นสอดคล้องกัน: หมายเลขทิปเพิ่มขึ้นตามความหนาของแผ่นเพลท แรงดันออกซิเจนในการตัดเพิ่มขึ้นตามหมายเลขทิป และความเร็วในการเคลื่อนที่ลดลง
| ความหนาของแผ่น | หมายเลขทิปทั่วไป | ตัดความดันออกซิเจน |
|---|---|---|
| 3 มม. (1/8 นิ้ว) | 000 | 20–25 ปอนด์ต่อตารางนิ้ว |
| 6 มม. (1/4 นิ้ว) | 00 | 20–25 ปอนด์ต่อตารางนิ้ว |
| 10 มม. (3/8 นิ้ว) | 0 | 25–30 ปอนด์ต่อตารางนิ้ว |
| 20 มม. (3/4 นิ้ว) | 1 | 30–35 ปอนด์ต่อตารางนิ้ว |
| 25 มม. (1 นิ้ว) | 2 | 35–40 ปอนด์ต่อตารางนิ้ว |
| 50 มม. (2 นิ้ว) | 3 | 40–45 ปอนด์ต่อตารางนิ้ว |
| 100 มม. (4 นิ้ว) | 5 | 45–55 ปอนด์ต่อตารางนิ้ว |
บันทึกการปฏิบัติสองประการ ทิปโพรเพนมีช่องอุ่นขนาดใหญ่กว่าและใช้ออกซิเจนมากกว่าทิปอะเซทิลีนที่มีตัวเลขเท่ากัน ดังนั้นแผนภูมิที่เขียนสำหรับเชื้อเพลิงหนึ่งจึงใช้ไม่ได้กับอีกเชื้อเพลิงหนึ่ง และทุกแรงดันในแผนภูมิใดๆ จะถูกวัดที่ตัวควบคุมผ่านความยาวท่อที่กำหนด เมื่อวิ่งได้ไกลกว่า 25 ฟุตมาก ให้เพิ่มแรงส่งเล็กน้อย และตรวจสอบเปลวไฟอีกครั้งก่อนที่จะตำหนิส่วนปลาย
รายละเอียดสี่ประการที่การวาดมักจะหายไป
- ตำแหน่ง Arrestor ตัวจับปลายตัวควบคุมจะปกป้องกระบอกสูบ เช็ควาล์วปลายคบเพลิงช่วยปกป้องผู้ปฏิบัติงาน หลายๆ ไดอะแกรมแสดงอันหนึ่งและไม่ใช่อีกอันหนึ่ง บนม้านั่งที่มีคนพลุกพล่าน ให้พอดีทั้งคู่
- ความขัดแย้งเรื่องทิป กรวยด้านในควรอยู่ห่างจากแผ่น 1.5 ถึง 3 มม. การสัมผัสจะทำให้ทิปร้อนเกินไปและเริ่มวงจรการป๊อปซึ่งไม่มีการปรับวาล์วใดที่จะรักษาได้
- ลากและมุมนำ เส้นลากเอียงไปตามทิศทางการเคลื่อนที่ และเส้นนำ 10 ถึง 15 องศาจะชดเชยกับแผ่นที่หนากว่า แผนภาพที่แสดงรอยตัดแนวตั้งที่สมบูรณ์แบบกำลังแสดงให้เห็นอุดมคติ ไม่ใช่ผลลัพธ์
- การทำความสะอาดช่องปาก ทำความสะอาดรูอุ่นด้วยน้ำยาทำความสะอาดทิปที่มีขนาดถูกต้อง โดยไม่ต้องใช้สว่าน การเจาะจะดึงขอบสูบจ่ายออกและดึงส่วนปลายออก
ระเบียบวินัยในการจัดการแก๊สอยู่ในรูปวาดเดียวกัน คำแนะนำของเราในการ ข้อควรระวังด้านความปลอดภัยเมื่อใช้คบเพลิงตัด ครอบคลุมถึงการทดสอบการรั่วไหล ลำดับไฟ และการปิดเครื่องตามลำดับที่ควรจะเกิดขึ้น
การระบุคบเพลิงกับไดอะแกรม
เมื่อกระแสชัดเจน การตัดสินใจซื้อก็จะง่ายขึ้น คำถามสามข้อเป็นตัวตัดสินส่วนใหญ่ งานระดับไหนที่ต้องการ - หนัก ปานกลาง หรือเบา โดยสะท้อนให้เห็นความหนาของผนัง ก้านวาล์ว และมือจับทองเหลืองหลอมเทียบกับอะลูมิเนียม เคล็ดลับและที่นั่งเป็นไปตามมาตรฐานภูมิภาคใด เนื่องจากรูปแบบของสหรัฐอเมริกา ออสเตรเลีย อังกฤษ และญี่ปุ่นไม่สลับกัน และใครเป็นผู้จัดหาวัสดุสิ้นเปลือง เช่น ปลาย น็อต โอริง และตัวจับกันรั่ว ในอีกห้าปีข้างหน้า?
สำหรับผู้ซื้อที่จัดหาจากผู้ผลิต แผนภาพจะทำหน้าที่เป็นเอกสารข้อมูลจำเพาะเป็นสองเท่า ซัพพลายเออร์ที่สามารถปลอมแปลง ตัดเฉือน และประกอบภายในบริษัทสามารถทนต่อความคลาดเคลื่อนของซีตเปอร์และมิกเซอร์เจ็ต ซึ่งเป็นคุณสมบัติสองประการที่ส่งผลต่อคุณภาพการตัดมากที่สุด การผลิตของเราเองในหนิงโปครอบคลุมถึงการผลิตแม่พิมพ์ การตีขึ้นรูป การตกแต่งพื้นผิว การตัดเฉือน CNC และการตรวจสอบภายใต้หลังคาเดียวกัน โดยใช้เครื่องมือเชื่อมและตัดประมาณสองทศวรรษ และเราตัดเฉือนตามแบบของลูกค้าเมื่อรูปแบบมาตรฐานไม่พอดี
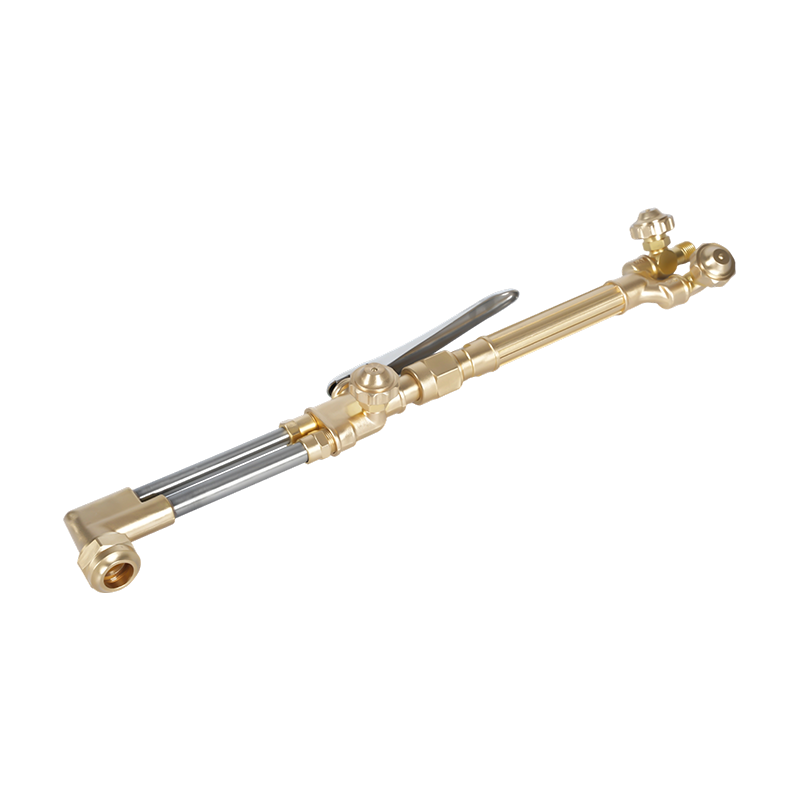 ชุดไฟฉายตัดสำหรับงานหนัก A217 Oxy-อะเซทิลีน/โพรเพน ชุดอุปกรณ์สำหรับงานหนักพร้อมชุดประกอบการตัด A212 และด้ามจับ A211 ขนาด 200 มม. และเข้ากันได้กับออกซีอะเซทิลีนหรือโพรเพนสำหรับการตัด การบัดกรีแข็ง และการทำความร้อนทางอุตสาหกรรม ดูผลิตภัณฑ์ →
หากคุณกำลังจับคู่ชุดคบเพลิงกับสินค้าคงคลังของท่อ ตัวควบคุม และทิปที่มีอยู่ โปรดส่งแบบหรือหมายเลขชิ้นส่วนผ่านทางเรา หน้าการติดต่อ และเราจะยืนยันประเภทเบาะนั่ง รูปทรงเกลียว และความเข้ากันได้ของปลายก่อนที่จะเสนอราคา
พิมพ์แผนภาพ จากนั้นใส่คำอธิบายประกอบ: เขียนแรงดันตัวควบคุมที่แท้จริง หมายเลขปลายที่คุณใช้กับความหนาของแผ่นแต่ละแผ่น และวันที่ตรวจสอบตัวจับครั้งล่าสุด ภาพวาดที่มีหมายเลขของคุณเองจะเลิกเป็นเพียงโปสเตอร์และเริ่มเป็นเอกสารประกอบ และครั้งต่อไปที่การตัดเฉือนคร่าวๆ คำตอบมักจะอยู่ห่างออกไปหนึ่งบรรทัด