ข้อผิดพลาดสามประการเป็นสาเหตุของการตัดออกซีอะเซทิลีนได้แย่ที่สุด: ปลายที่มีขนาดใหญ่เกินไปสำหรับเพลต แรงดันตัวควบคุมที่กำหนดโดยหน่วยความจำแทนที่จะเป็นแผนภูมิ และการเชื่อมต่อที่รั่วไหลเพียงพอที่จะดึงเปลวไฟออกจากความเป็นกลาง ยี่ห้อด้ามจับ สีของสายยาง และวิธีการถือคบเพลิงมีความสำคัญน้อยกว่าทั้งสามมาก ดังนั้นลำดับด้านล่างนี้เป็นไปตามลำดับที่ชุดอุปกรณ์ประกอบกันบนม้านั่งสำรอง: ฮาร์ดแวร์ แรงดัน การทดสอบการรั่วไหล เปลวไฟ และการตัด
นี่เป็นคำแนะนำที่เป็นประโยชน์สำหรับชุดอะเซทิลีนแบบสองท่อสำหรับป้อนอุปกรณ์ประกอบการตัด ซึ่งเป็นรูปแบบที่พบในโรงผลิต ช่องซ่อม และลานเก็บเศษเหล็ก Oxy-propane ใช้ตัวไฟฉายแบบเดียวกันโดยมีปลายต่างกันและแรงกดต่างกันเล็กน้อย โดยที่ทั้งสองต่างกัน มันถูกตั้งค่าสถานะ
ประกอบที่จับและสิ่งที่แนบมาก่อนสิ่งอื่นใด
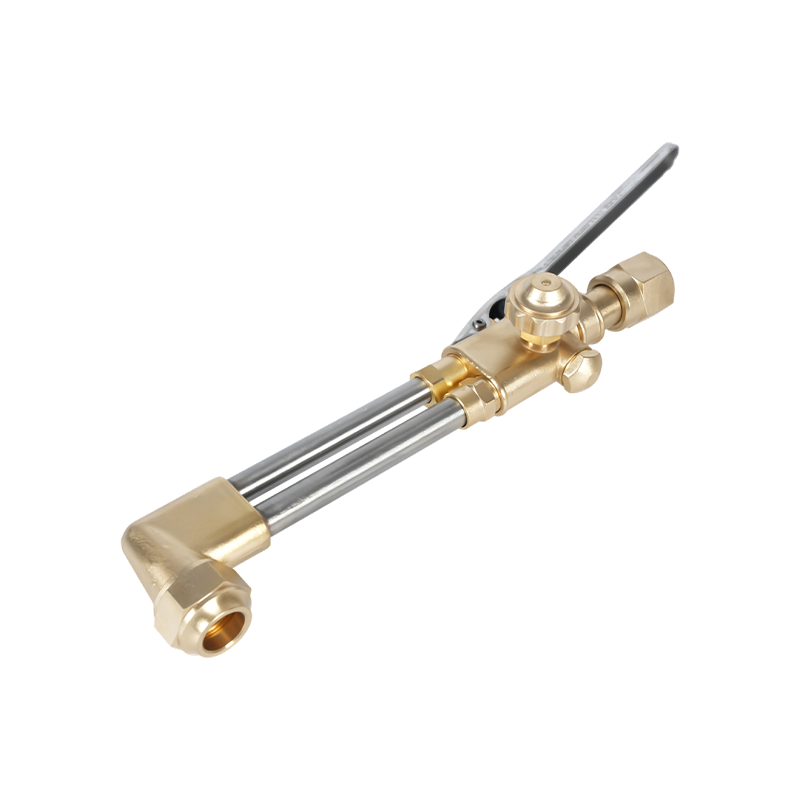
ร้อยอุปกรณ์ตัดเข้ากับด้ามจับด้วยมือจนเข้าที่ จากนั้นใช้ประแจขันให้แน่น ห้ามใช้บนท่อ รายละเอียดสองประการเป็นตัวกำหนดว่าข้อต่อนั้นมีพฤติกรรมหรือไม่: ที่นั่งผสมพันธุ์ต้องสะอาดและแห้ง และซีลต้องตรงกับตระกูลคบเพลิง การผสมผสานระหว่างข้อต่อแบบออสเตรเลียกับด้ามจับแบบอเมริกัน ทำให้เกิดข้อต่อที่ดูแน่นและรั่วไหลทันทีที่แรงดันมาถึง
ครอบครัวใดที่คุณเป็นเจ้าของจะถูกประทับตราบนที่จับหรือสิ่งที่แนบมา ลวดลายแบบอเมริกัน ออสเตรเลีย อังกฤษ และญี่ปุ่นใช้ด้ายและมุมเบาะที่แตกต่างกัน และไม่สามารถใช้แทนกันได้ ก่อนสั่งซื้อชิ้นส่วนทดแทน ให้ยืนยันรูปแบบ ระดับแก๊สที่ใช้กับชุด และดูว่าด้ามจับนั้นงานหนัก ปานกลาง หรือเบา การใช้มือจับงานเบาภายใต้แรงกดดันงานหนักเป็นสาเหตุหนึ่งที่ทำให้เกิดอาการย้อนอดีตอย่างเงียบๆ
ตรวจสอบวาล์วต่อไป ควรหมุนได้อย่างราบรื่นและนั่งด้วยมือจนสุด วาล์วที่ต้องใช้คีมปิดคือวาล์วที่เปิดทิ้งไว้ครึ่งหนึ่ง เป่าอุปกรณ์ให้ชัดเจนโดยใช้อากาศแห้งหรือออกซิเจน ห้ามใช้ปากและห้ามใช้อะไรที่มีน้ำมัน
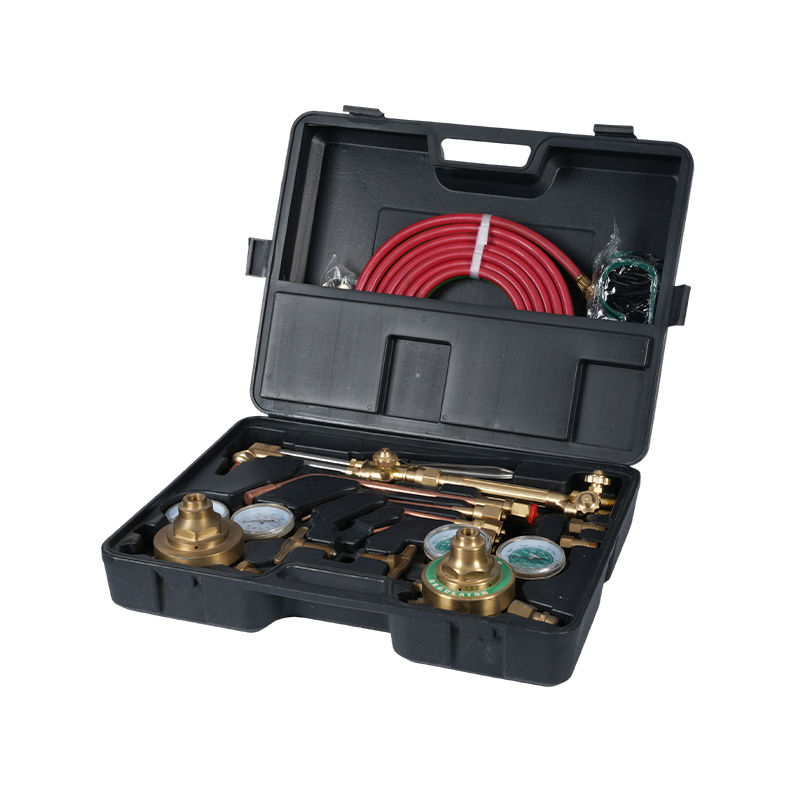 ชุดคบเพลิงตัดออกซิ-อะเซทิลีนสำหรับงานหนัก A217K ชุดตัด เชื่อม และทำความร้อนสำหรับงานหนักพร้อมด้ามจับ A211 และชุดยึด A212 ซึ่งใช้ในการตรวจสอบวาล์วและตั้งค่าแรงดันตัวควบคุมก่อนใช้งาน ดูผลิตภัณฑ์ →
ตั้งค่าแรงดันตัวควบคุมโดยปิดวาล์วคบเพลิง
ดันสกรูเรกูเลเตอร์ทั้งสองออกจนหมุนได้อย่างอิสระ จากนั้นเปิดวาล์วกระบอกสูบ: อะเซทิลีนไม่เกินหนึ่งรอบครึ่ง ให้ออกซิเจนตลอดทาง แตกวาล์วไฟฉายแต่ละอันสั้นๆ เพื่อไล่ท่อออก ปิดแล้วนำตัวควบคุมอะเซทิลีนไปที่การตั้งค่าการทำงาน และปิดวาล์วไฟฉายอีกครั้งก่อนที่จะทำซ้ำในด้านออกซิเจน การตั้งค่าความดันในขณะที่ก๊าซไหลจะทำให้ค่าที่อ่านได้พังลงทันทีที่คุณจุดคบเพลิง
แรงกดเป็นหน้าที่ของขนาดปลาย ไม่ใช่นิสัย ค่าด้านล่างนี้เป็นจุดเริ่มต้นโดยทั่วไปสำหรับการตัดเหล็กเหนียวด้วยชุดอะเซทิลีนแบบสองท่อ สิ่งเหล่านี้เป็นเพียงจุดเริ่มต้นเท่านั้น เนื่องจากรูปทรงของปลายจะแตกต่างกันไปตามผู้สร้าง และท้ายที่สุดแล้วคบเพลิงแต่ละอันควรถูกตั้งค่าให้เทียบกับแผนภูมิของมันเอง
| ความหนาของแผ่น | ขนาดปลายทั่วไป | ความดันออกซิเจน | แรงดันอะเซทิลีน |
|---|---|---|---|
| 1/4 นิ้ว (6 มม.) | 0 | 20-25 ปอนด์ต่อตารางนิ้ว | 3-5 ปอนด์ต่อตารางนิ้ว |
| 1/2 นิ้ว (12 มม.) | 1 | 25-30 ปอนด์ต่อตารางนิ้ว | 4-6 ปอนด์ต่อตารางนิ้ว |
| 3/4 นิ้ว (20 มม.) | 2 | 30-35 ปอนด์ต่อตารางนิ้ว | 5-7 ปอนด์ต่อตารางนิ้ว |
| 1 นิ้ว (25 มม.) | 3 | 35-40 ปอนด์ต่อตารางนิ้ว | 6-8 ปอนด์ต่อตารางนิ้ว |
| 2 นิ้ว (50 มม.) | 5 | 45-55 ปอนด์ต่อตารางนิ้ว | 8-10 ปอนด์ต่อตารางนิ้ว |
ขีดจำกัดอย่างหนักสองประการอยู่เบื้องหลังร่างเหล่านั้น อะเซทิลีนจะเกิดความไม่เสถียรที่สูงกว่า 15 psi โดยประมาณในท่อหรือตัวคบเพลิง ซึ่งเป็นเหตุผลว่าทำไมเกจเชื้อเพลิงจึงอ่านค่าไม่สูงกว่านี้ และเหตุใดแรงดันการส่งผ่านมากกว่าแรงดันกระบอกสูบจึงเป็นสิ่งที่คุณตั้งไว้ ออกซิเจนไม่มีขีดจำกัดด้านคบเพลิงสำหรับค่าเหล่านี้ แต่มีอยู่ที่ที่นั่งควบคุม: ไม่มีน้ำมัน ไม่มีจาระบี ไม่มีเครื่องมือหล่อลื่นที่ด้านออกซิเจน
ทดสอบการรั่วทุกข้อต่อก่อนเปลวไฟแรก
ปิดวาล์วคบเพลิงทั้งสอง อัดแรงดันทั้งสองเส้น และปัดน้ำสบู่บนข้อต่อกระบอกสูบ ช่องจ่ายตัวควบคุม ข้อต่อสายยาง และข้อต่อมือจับถึงข้อต่อ ไม่มีฟองอากาศเป็นเครื่องหมายผ่าน การทดสอบแรงดันขณะยืนเป็นการตรวจสอบครั้งที่สองที่มีประโยชน์: จดบันทึกการอ่านเกจทั้งสอง รอสองนาที แล้วอ่านอีกครั้ง เข็มที่คืบคลานหมายความว่าก๊าซกำลังหลบหนีไปที่ไหนสักแห่งท้ายน้ำแม้ว่าสบู่จะพลาดก็ตาม
ท่อก็สมควรได้รับความสนใจเช่นเดียวกัน สีแดงสำหรับน้ำมันเชื้อเพลิง สีเขียวหรือสีดำสำหรับออกซิเจน โดยมีเกลียวด้านซ้ายที่ด้านเชื้อเพลิง จึงไม่สามารถเปลี่ยนทั้งสองได้โดยไม่ได้ตั้งใจ มองหารอยแตกใกล้กับหางปลา และถอดท่ออ่อนที่ถูกบด เผา หรือเปื้อนน้ำมันออก ท่อที่มีการดูดซับน้ำมันคือทางดับเพลิง ไม่ใช่ท่อ
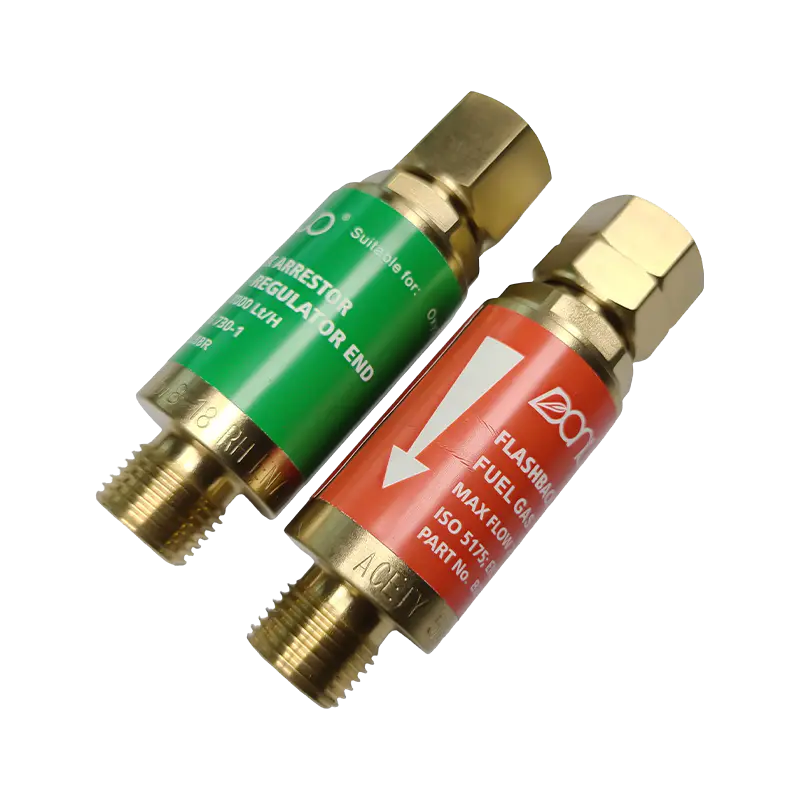 ตัวดักจับแฟลชแบบออกซี-อะเซทิลีนซีรีส์ B288 ส่วนประกอบด้านความปลอดภัยที่ป้องกันการย้อนกลับและการไหลของก๊าซย้อนกลับ มีจำหน่ายในรุ่นเกลียวและแก๊สหลายแบบสำหรับการติดตั้งคบเพลิงแบบออกซีอะเซทิลีน ดูผลิตภัณฑ์ →
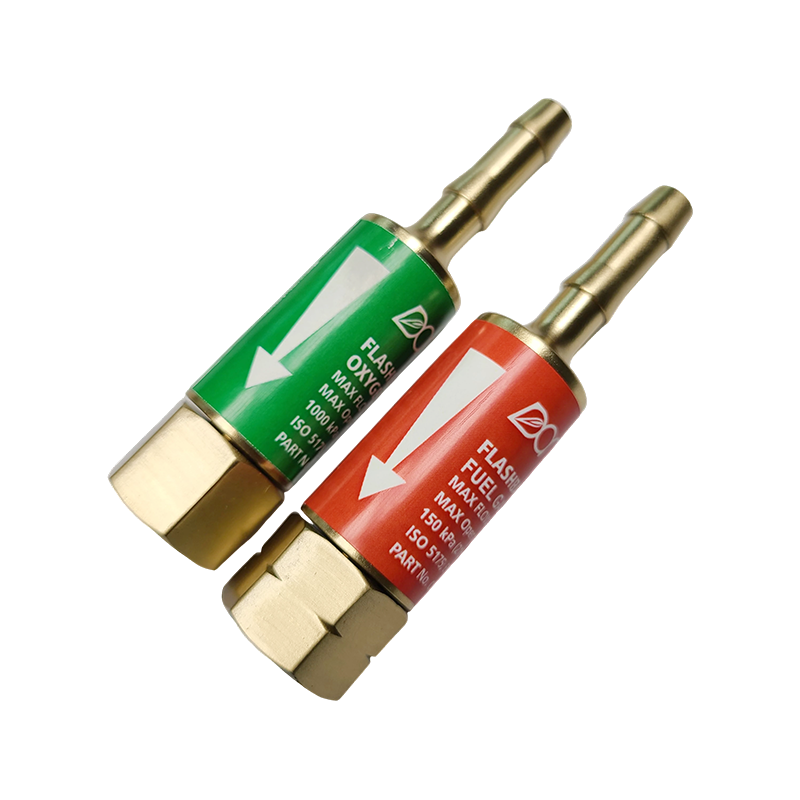
ติดตั้งตัวจับแฟลชแบ็คที่ช่องควบคุม หรือยืนยันว่าชุดได้รวมไว้แล้ว ส่วนประกอบเหล่านี้เป็นหนึ่งในส่วนประกอบที่ถูกที่สุดในระบบและเป็นชิ้นเดียวที่สามารถหยุดเปลวไฟที่ไหลย้อนขึ้นไปบนท่อได้
สว่าง ปรับเป็นเป็นกลาง จากนั้นจึงตัด
เปิดวาล์วคบเพลิงอะเซทิลีนประมาณหนึ่งในสี่รอบ จุดไฟด้วยกองหน้า จากนั้นเปิดวาล์วออกซิเจนจนกระทั่งเปลือกด้านนอกที่มีขนนกหายไปจนกลายเป็นกรวยด้านในที่กำหนดไว้อย่างชัดเจน นั่นคือเปลวไฟที่เป็นกลาง เพิ่มออกซิเจนมากขึ้น กรวยก็จะสั้นลงและเริ่มส่งเสียงฟู่: เปลวไฟออกซิไดซ์ที่กัดกร่อนคมตัดและทำให้อายุการใช้งานของทิปสั้นลง
หากต้องการตัด ให้อุ่นจนเหล็กเป็นสีแดงเชอร์รี่ จากนั้นเปิดคันตัดออกซิเจนจนสุดแล้วเคลื่อนที่ด้วยความเร็วคงที่ ความขัดแย้งอยู่ที่ประมาณ 1/8 นิ้ว ใกล้เกินไปและส่วนปลายมีความร้อนมากเกินไป ไกลเกินไปและแผงอุ่นเครื่อง การตัดที่ต้องการการอุ่นอย่างต่อเนื่องมักจะชี้ไปที่ปลายที่เล็กเกินไปหรือมีแรงกดที่ต่ำเกินไป ในขณะที่ตะกรันหนักและขอบด้านบนที่โค้งมนมักจะชี้ไปที่ปลายที่ใหญ่เกินไปหรือการเคลื่อนที่ที่ช้าเกินไป
- ปิดวาล์วน้ำมันเชื้อเพลิงบนคบเพลิง
- ปิดวาล์วออกซิเจนบนคบเพลิง
- ปิดวาล์วกระบอกสูบทั้งสอง
- เปิดวาล์วไฟฉายเพื่อระบายแรงดันที่ตกค้าง จากนั้นจึงขันสกรูตัวควบคุมออก
การทิ้งแรงดันไว้ในท่อข้ามคืนจะทำให้ท่อเสียหายและเกจอ่านค่าผิดในเช้าวันรุ่งขึ้น
ถือว่าการเลือกทิปเป็นส่วนหนึ่งของการตั้งค่า
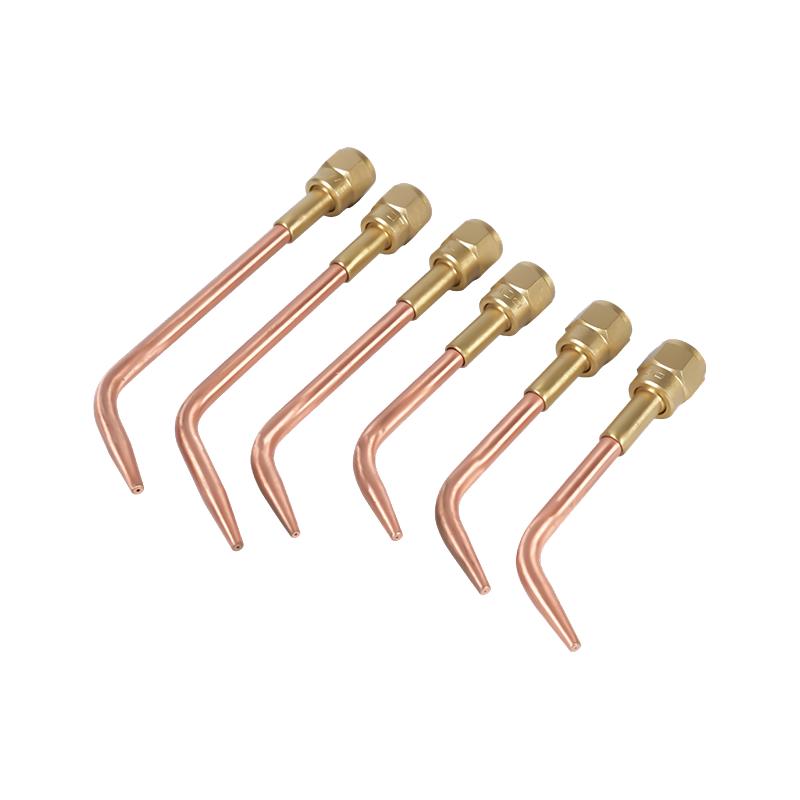
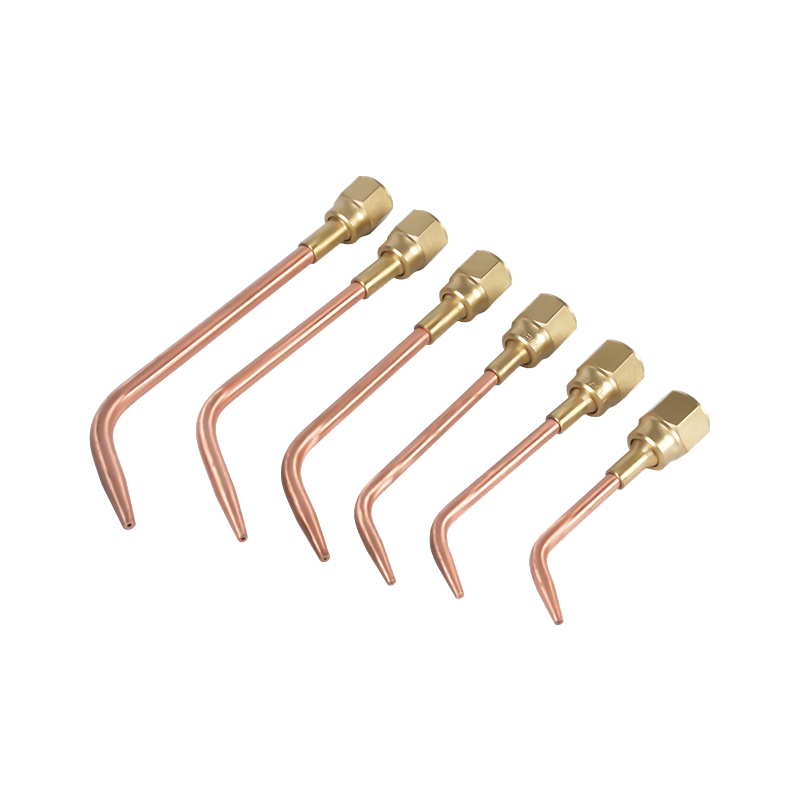
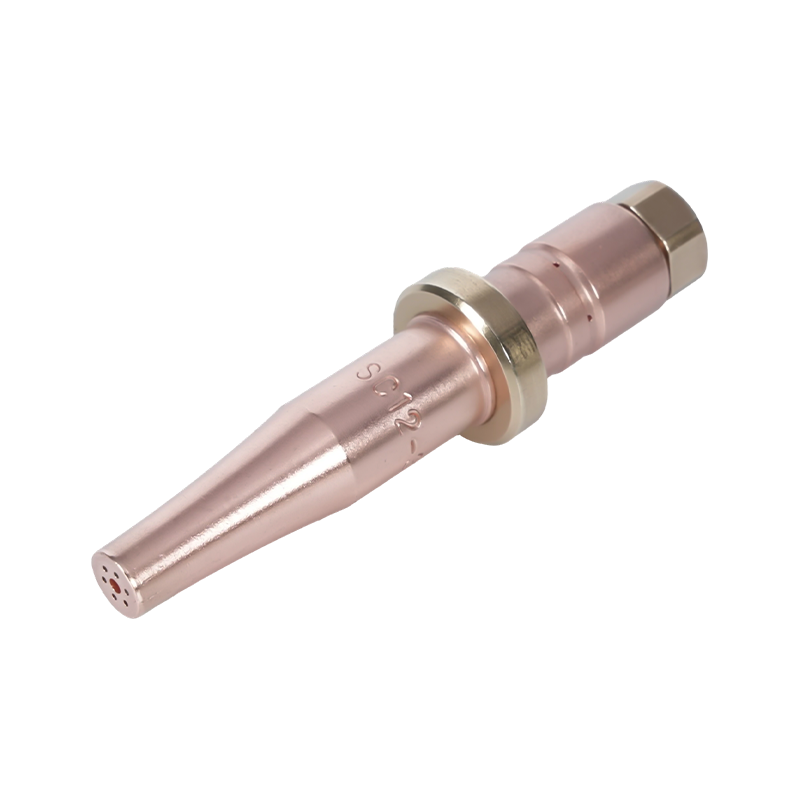
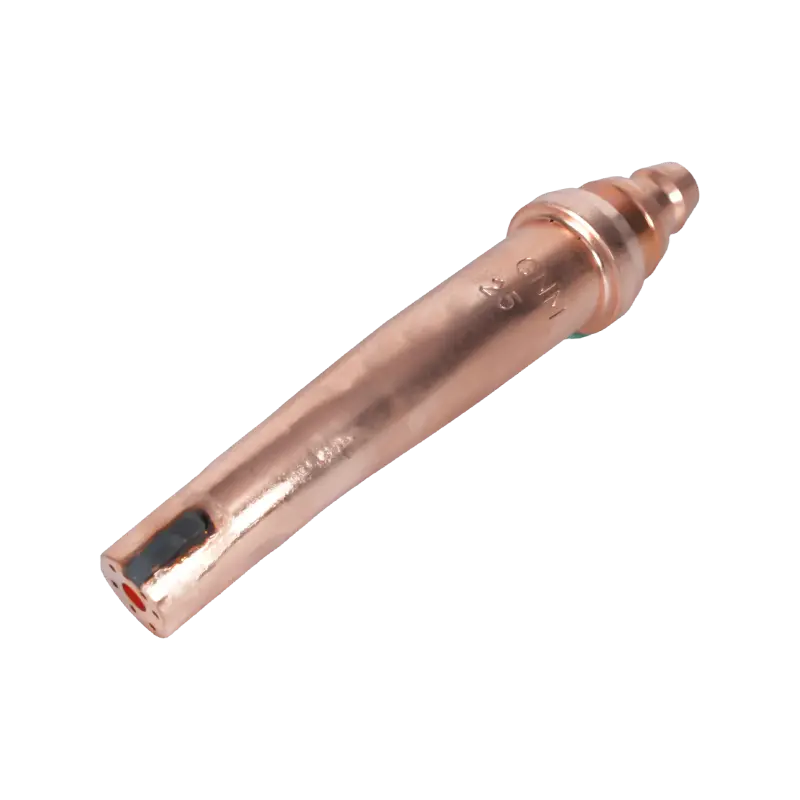
ทิปอะเซทิลีนและทิปโพรเพนไม่สามารถใช้แทนกันได้ รูปทรงของปากและจำนวนรูอุ่นแตกต่างกัน ซึ่งเป็นเหตุผลว่าทำไมชุดที่ตัดอะเซทิลีนได้อย่างหมดจดจะมีปัญหากับโพรเพนโดยที่ติดตั้งปลายแบบเดียวกัน เก็บหนึ่งทิปต่อช่วงความหนา แทนที่จะใช้ปลายเดียวสำหรับทุกสิ่ง และล้างปากด้วยน้ำยาทำความสะอาดทิปก่อนที่จะตำหนิเปลวไฟ
ทิปที่สึกหรอจะถูกซ่อมแซมด้วยช่องปากที่สะอาดและเบาะนั่งที่ไม่เสียหาย ไม่ใช่ด้วยขนาดที่ใหญ่ขึ้น หากคุณภาพการตัดลดลงและแรงกดถูกต้อง ให้เปลี่ยนปลายแทนการรีม ปากรีมจะสูญเสียรูปร่างและเปลวไฟหยุดเป็นวงกลม
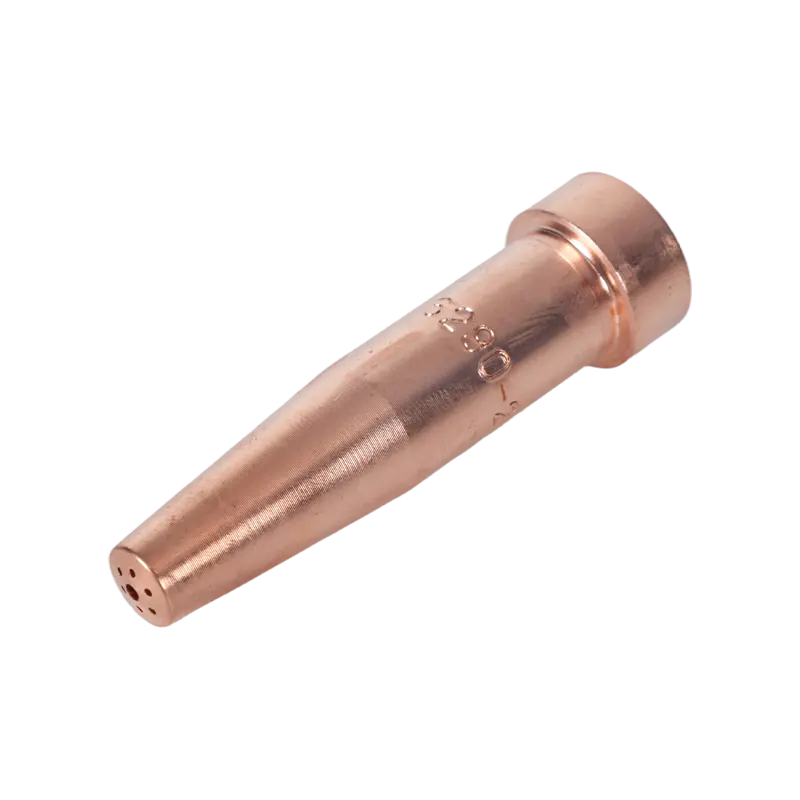 หัวฉีดปลายตัดอะเซทิลีนซีรีส์ 6290 ปลายตัดเฉพาะอะเซทิลีนสำหรับคบเพลิงสไตล์อเมริกัน มีในรุ่นที่ครอบคลุมเหล็กหนา 1–300 มม. และเกี่ยวข้องเมื่อเปลี่ยนปลายที่สึกหรอ ดูผลิตภัณฑ์ →
สิ่งที่ต้องยืนยันก่อนซื้อชุด
คำถามสี่ข้อแยกเครื่องแต่งกายที่ใช้งานได้ออกจากคำถามที่น่าหงุดหงิด: รูปแบบภูมิภาคใดที่ใช้มือจับและอุปกรณ์ต่อพ่วง ซีรีส์ปลายถูกจัดเก็บไว้ตามความหนาที่คุณตัดจริงหรือไม่ มีตัวจับและเช็ควาล์วรวมอยู่ด้วยแทนที่จะรวมไว้เป็นพิเศษหรือไม่ และมือจับได้รับการจัดอันดับตามรอบการทำงานที่โรงงานดำเนินการหรือไม่ ด้ามจับทองเหลืองปลอมแปลงสำหรับงานหนักมีราคาสูงกว่ามือจับอะลูมิเนียมน้ำหนักเบาและใช้งานได้ในสัปดาห์การทำงานประเภทอื่น
นอกจากนี้ ควรตรวจสอบด้วยว่าเบาะนั่ง ปลาย และที่จับจำหน่ายแยกต่างหากจากชุดอุปกรณ์ ชุดที่สามารถซ่อมแซมได้โดยการเปลี่ยนชุดทั้งหมดเท่านั้นไม่ใช่การต่อรองราคาใดๆ
ลูกเรือที่เพิ่งใช้เชื้อเพลิงออกซีควรเดินผ่านคำสั่งปิดเครื่องและการทดสอบแรงดันขณะยืนก่อนที่จะสัมผัสคันโยก บทสรุปของ ข้อควรระวังด้านความปลอดภัยเมื่อใช้คบเพลิงตัด ครอบคลุมถึงสัญญาณเตือนย้อนหลังและอุปกรณ์ป้องกัน เพื่อให้จับคู่ชุดด้ามจับ อุปกรณ์เสริม และปลายกับกลุ่มผลิตภัณฑ์เพลทเฉพาะ หรือเพื่อหารือเกี่ยวกับข้อกำหนดการจัดหาฉลากส่วนตัว ติดต่อ ทีมงานที่มีความหนา ประเภทก๊าซ และรูปแบบภูมิภาค