ช่างเชื่อมหยิบคบเพลิงที่มีปลายขนาด 2 จุดไฟ กำหนดสิ่งที่ดูเหมือนเปลวไฟที่เป็นกลาง และยังคงปิดท้ายกะด้วยคมตัดที่ต้องเจียระไนและมีเม็ดบีดที่แตกตามปลายนิ้ว ความกดดันมาจากหนังสือ จานสะอาด และไม่มีอะไรผิดบนเกจ สิ่งที่ลอยอยู่ในนั้นคือเปลวไฟออกซีอะเซทิลีนเอง ซึ่งอยู่ในออกซิเจนมากเกินไปเล็กน้อย หรืออยู่ในอะเซทิลีนมากเกินไปเล็กน้อย
ฉบับย่อ: เปลวไฟถูกกำหนดโดยอัตราส่วนออกซิเจนต่ออะเซทิลีนที่ส่วนปลาย ไม่ใช่โดยตัวเลขควบคุมเพียงอย่างเดียว เปลวไฟสามลูกออกมาจากอัตราส่วนนั้น คือ เป็นกลาง คาร์บูไรซิ่ง และออกซิไดซ์ และแต่ละเปลวไฟมีอุณหภูมิที่แตกต่างกัน เคมีที่แตกต่างกันในโลหะหลอมเหลว และงานที่แตกต่างกันออกไป เรียนรู้การอ่านกรวยและข้อบกพร่องในการตัดและการเชื่อมส่วนใหญ่จะได้รับการวินิจฉัยก่อนผ่านครั้งแรก
เหตุใดอัตราส่วนจึงมีความสำคัญมากกว่าการอ่านเกจ
อะเซทิลีนที่ถูกเผาด้วยออกซิเจนบริสุทธิ์จะมีอุณหภูมิประมาณ 3,200 ถึง 3,500 °C (5,790 ถึง 6,330 °F) ซึ่งร้อนกว่าโพรเพน โพรพิลีน หรือก๊าซธรรมชาติในคบเพลิงเดียวกัน หมายเลขพาดหัวนั้นมีเพียงส่วนผสมที่ใกล้เคียง 1:1 เท่านั้น ป้อนอะเซทิลีนมากขึ้นและเปลวไฟจะเย็นลงเล็กน้อยในขณะที่กรวยด้านในจะงอกออกมาเป็นขนคาร์บอนที่ยังไม่เผาไหม้ ป้อนออกซิเจนมากขึ้นและกรวยจะสั้นลง เปลวไฟจะรุนแรงขึ้น และออกซิเจนอิสระจะเริ่มโจมตีเหล็ก
เกจเรกูเลเตอร์จะแสดงสิ่งที่มีอยู่ที่ทางเข้า ไม่ใช่สิ่งที่มาถึงที่ปาก ความยาวของท่ออ่อน ขนาดปลาย และปลายที่ถูกบล็อกบางส่วน ล้วนแต่เปลี่ยนการส่งมอบ นั่นคือเหตุผลที่ทุกขั้นตอนของเสียงจบลงด้วยคำสั่งเดียวกัน: ปรับการมองเห็นที่คบเพลิง โดยมีเปลวไฟจุดอยู่และเล่นกับงาน
เปลวไฟออกซีอะเซทิลีนสามดวงเรียงกัน
| เปลวไฟ | ออกซิเจนกับอะเซทิลีน | สิ่งที่คุณเห็น | งานทั่วไป | ความเสี่ยงเมื่อใช้ในทางที่ผิด |
|---|---|---|---|---|
| เป็นกลาง | ประมาณ 1:1 | กรวยสองอันที่กำหนดไว้อย่างชัดเจน กรวยด้านในสีขาวฟ้าสดใส ไม่มีขนนก | การตัดและการเชื่อมเหล็กเหนียว การบัดกรีแข็งด้วยฟลักซ์ การทำความร้อนทั่วไป | ความเสี่ยงต่ำ ออกซิเดชันเล็กน้อยบนอลูมิเนียม |
| คาร์บูไรซิ่ง | อุดมด้วยอะเซทิลีน ประมาณ 0.8 ถึง 0.9:1 | สามโซน: กรวยด้านใน, ขนนกสีขาว, ซองด้านนอก; อาจเขม่า | อะลูมิเนียม โลหะผสมนิกเกิล การซ่อมแซมเหล็กหล่อ การเคลือบผิวแข็ง เหล็กกล้าคาร์บอนสูง | การกักเก็บคาร์บอน เขม่าในรอยตัด รอยเชื่อมที่ไวต่อการแตกร้าวอย่างแข็ง |
| ออกซิไดซ์ | อุดมไปด้วยออกซิเจน ประมาณ 1.2:1 หรือมากกว่านั้น | กรวยด้านในสั้น แหลม สีซีดกว่า เสียงฟู่ดังกว่า ซองเล็กกว่า | ทองเหลืองและทองสัมฤทธิ์ การเซาะร่อง การพันผ้าพันคอ การตัดอย่างรวดเร็วบ้าง | การแยกคาร์บอนออก, องค์ประกอบโลหะผสมที่ถูกเผา, รอยเชื่อมที่มีรูพรุน, รอยตัดหยาบกว้าง |
ถือว่าคอลัมน์กลางเป็นจุดเริ่มต้น ผู้ปฏิบัติงานสองคนสามารถกำหนดอัตราส่วนที่กำหนดเท่ากันและยังคงเห็นความยาวของกรวยที่แตกต่างกัน เนื่องจากการสึกหรอของปลายและความบริสุทธิ์ของก๊าซจะเปลี่ยนขอบเขตที่มองเห็นได้ กรวยไม่ใช่ตัวเลขเป็นเครื่องมือที่แท้จริง
เปลวไฟที่เป็นกลาง: พื้นฐานที่ต้องเชี่ยวชาญก่อน
เปิดอะเซทิลีน จุดไฟ จากนั้นเติมออกซิเจนจนกว่าขนจะหายไปและเหลือกรวยที่สะอาดสองอัน: กรวยด้านในที่สว่างและเปลือกด้านนอกที่ซีดกว่า ไม่มีฟ่อ ไม่มีเขม่า ไม่มีความกระจ่างใสที่ปลาย นั่นคือความเป็นกลาง
มันเป็นเปลวไฟที่คุณตกลงไปเพราะมันไม่เพิ่มคาร์บอนหรือทำให้เปลือง การตัดเหล็กอ่อน การเชื่อมฟิวชันส่วนใหญ่ การบัดกรีแข็งแบบฟลักซ์ และการทำความร้อนทั่วไป ทั้งหมดนี้อยู่ในนั้นได้อย่างสะดวกสบาย สำหรับการตัด ความเป็นกลางถือเป็นค่าเริ่มต้นที่ปลอดภัย เปลวไฟออกซิไดซ์เล็กน้อยจะตัดเร็วขึ้น แต่ผนังรอยตัดจะหยาบขึ้น และขอบก็แข็งขึ้น ซึ่งทำให้ต้องใช้เวลาในขั้นตอนการตัดเฉือน
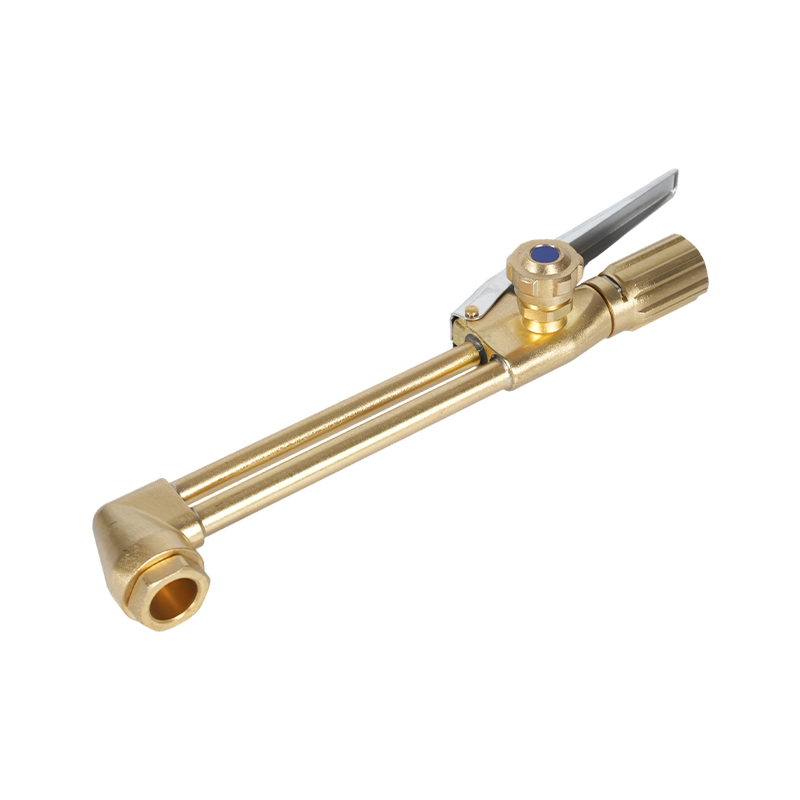
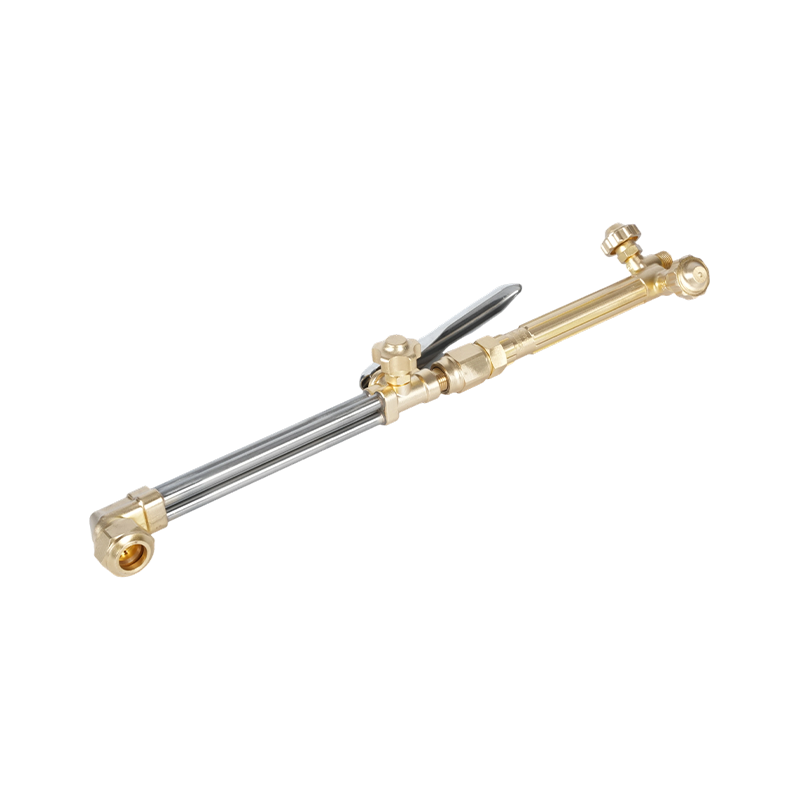
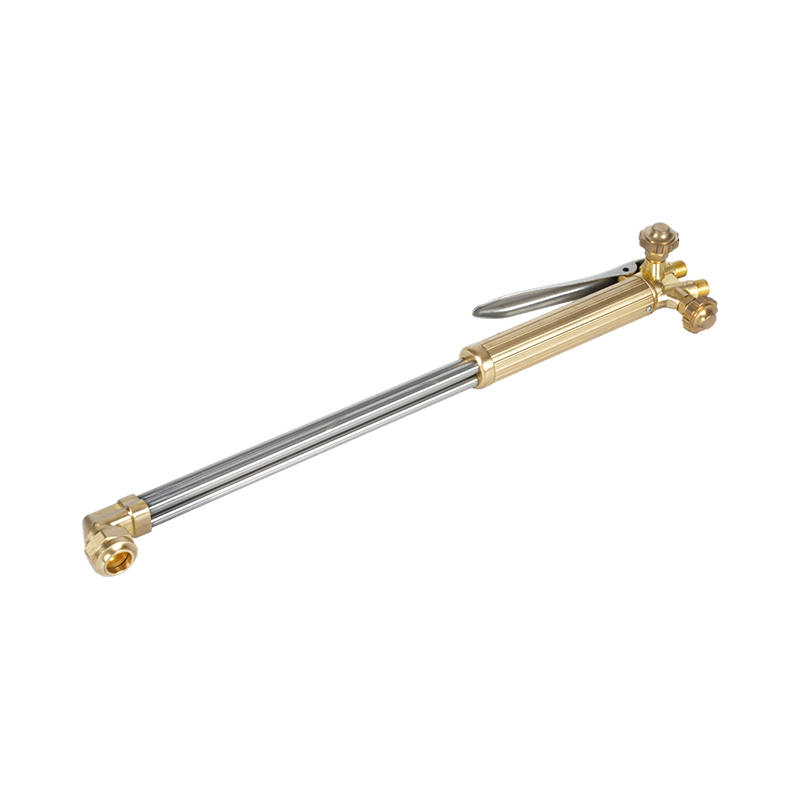
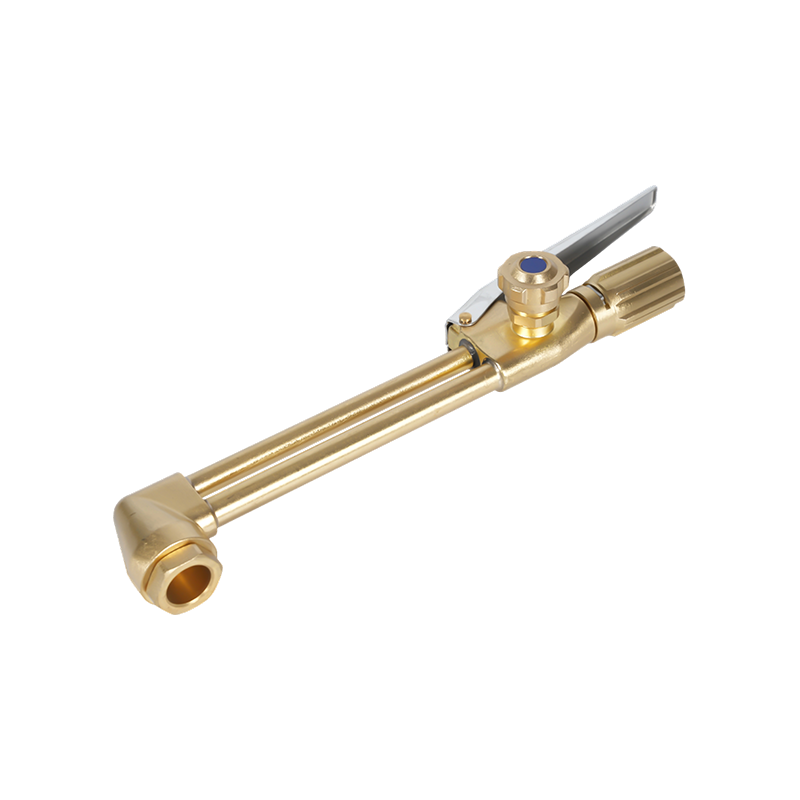
สิ่งที่แนบมามีความสำคัญพอๆ กับการตั้งค่า อุปกรณ์เสริมสำหรับการตัดแบบสองชิ้น เช่น แผ่นด้ามจับ A212 ที่มีขนาดตั้งแต่ไม่กี่มิลลิเมตรไปจนถึงส่วนที่หนักบนด้ามจับข้างเดียว ซึ่งช่วยให้อัตราส่วนระหว่างผู้ปฏิบัติงานและกะคงที่
 A212 อุปกรณ์เสริมสำหรับการตัดสำหรับงานหนักสำหรับ Oxy Acetylene และ Propane ตัวเรือนทองเหลืองหลอมและวาล์วสแตนเลสให้ความทนทานสำหรับการตัดแผ่นหนักได้ถึง 200 มม. พร้อมประสิทธิภาพที่สม่ำเสมอทั้งผู้ปฏิบัติงานและกะ ดูผลิตภัณฑ์ →
ถ้าหน้าตัดแสดงเส้นลากที่แคบและสะอาด และมีขอบด้านบนที่แหลมคม แสดงว่าเปลวไฟอยู่ใกล้เป็นกลาง ขอบที่ขาดและขี้เถ้าหนักมักหมายความว่าเปลวไฟผิดปกติก่อนที่จะเคลื่อนที่ด้วยความเร็ว
เปลวไฟคาร์บูไรซิ่ง: อะเซทิลีนเสริม, การดูแลเป็นพิเศษ
เปิดอะเซทิลีนให้เลยออกซิเจนออกไปเล็กน้อย และโซนที่สามจะปรากฏขึ้น โดยมีขนสีขาววางอยู่ระหว่างกรวยด้านในกับเปลือกด้านนอก ขนนั้นเป็นคาร์บอนที่ยังไม่ถูกเผาไหม้ และมันทำหน้าที่สองอย่างพร้อมกัน คือ ลดศักยภาพของออกซิเจนที่สระน้ำ และสะสมคาร์บอนไว้บนโลหะ
หากใช้อย่างตั้งใจ ผลิตภัณฑ์นี้เป็นตัวเลือกที่เหมาะสมสำหรับอะลูมิเนียม นิกเกิล และโลหะผสมนิกเกิลสูง การซ่อมแซมเหล็กหล่อและการขัดผิวแข็ง ซึ่งบรรยากาศที่ลดลงเล็กน้อยช่วยปกป้องสระที่หลอมละลาย สำหรับเหล็กกล้าคาร์บอนสูงและเหล็กกล้าเครื่องมือ ขนสั้นจะชดเชยการเผาไหม้ของคาร์บอนระหว่างการเชื่อม
กับดักนั้นใช้กับเหล็กกล้าคาร์บอนต่ำเพราะมันดูอ่อนโยนกว่า การกักเก็บคาร์บอนจะทำให้รอยเชื่อมแข็งตัวและทำให้ไวต่อการแตกร้าวมากขึ้น และเขม่าที่หลงเหลืออยู่ในรอยตัดทำให้เกิดการหลอมเหลวที่ไม่สมบูรณ์ในการผ่านครั้งถัดไป ให้ขนสั้นไม่เกินประมาณหนึ่งเท่าครึ่งของโคนด้านใน และเช็ดชิ้นงานหากมีเขม่าปรากฏขึ้น
เปลวไฟออกซิไดซ์: สั้น คม และหักโหมได้ง่าย
เพิ่มออกซิเจนมากเกินไป และกรวยด้านในจะสั้นลงและแหลมขึ้น โน้ตจะสูงขึ้น และซองจดหมายด้านนอกจะดึงเข้ามา ผู้ปฏิบัติงานจำนวนมากสร้างเปลวไฟนี้โดยบังเอิญเมื่อพวกเขาเปิดออกซิเจนเร็วเกินไปหรือตั้งค่าแรงกดดันไว้เหนือแผนภูมิทิป
โดยตั้งใจแล้ว มันเป็นของทองเหลืองและทองแดงซึ่งมีบรรยากาศออกซิไดซ์ระงับควันสังกะสี และบนเซาะร่องและพันผ้าพันคอในบริเวณที่ต้องการความร้อนสูง บนเหล็กมีฤทธิ์กัดกร่อน คาร์บอนเผาไหม้ออกจากชั้นผิว ธาตุผสมออกซิไดซ์ และผลที่ได้คือการเชื่อมที่มีรูพรุนและมีตะกรันติดอยู่ใต้ขอบ ผิวสีเทาที่เป็นเม็ดเล็กๆ บนหน้าที่ตัดและรอยตัดที่กว้างกว่าแผนภูมิที่คาดการณ์ไว้ ล้วนเป็นสัญญาณบ่งชี้ว่าส่วนผสมเหวี่ยงไปไกลเกินไป
การตั้งค่าการอ่านและการปิดเปลวไฟ
- ตรวจสอบส่วนปลาย: ปากกลม, เบาะนั่งสะอาด, โอริงยังอยู่ในสภาพสมบูรณ์ ทำความสะอาดด้วยน้ำยาทำความสะอาดทิปที่เหมาะสม ห้ามใช้สว่านเด็ดขาด
- ตั้งค่าแรงดันควบคุมจากแผนภูมิส่วนปลายของผู้ผลิตไฟฉาย โดยรักษาอะเซทิลีนไว้ที่หรือต่ำกว่า 1 บาร์ (ประมาณ 15 psi)
- ล้างทั้งสองสายเป็นเวลาหนึ่งหรือสองวินาทีเพื่อฟอกอากาศและก๊าซที่ค้าง
- เปิดวาล์วคบเพลิงอะเซทิลีนประมาณหนึ่งในสี่รอบแล้วจุดด้วยกองหน้า ไม่ใช่ไฟแช็ก
- เติมออกซิเจนจนขนหายไป จากนั้นจึงปรับแต่งเศษเหล็กชนิดเดียวกัน
- ปรับตามลักษณะงาน: ขนสั้นสำหรับงานคาร์บูไรซิ่ง, กรวยสั้นสำหรับงานออกซิไดซ์
- ปิดอะเซทิลีนก่อน จากนั้นจึงปิดออกซิเจน จากนั้นไล่ลมท่อและปิดวาล์วกระบอกสูบ
นิสัยสองประการป้องกันไม่ให้เกิดความประหลาดใจได้มากที่สุด ขั้นแรก ให้ตรวจสอบเปลวไฟอีกครั้งหลังจากเปลี่ยนทิปหรือต่อท่อใหม่ทุกครั้ง เนื่องจากการจ่ายเปลี่ยน ประการที่สอง เก็บคูปองทดสอบของวัสดุจริงไว้ใกล้ตัว เปลวไฟที่ดูสมบูรณ์แบบในที่โล่งสามารถอ่านความแตกต่างได้อย่างมากเมื่อเปรียบเทียบกับแผ่นระบายความร้อน
ฮาร์ดแวร์ที่ช่วยให้เปลวไฟทำซ้ำได้
เปลวไฟจะเสถียรพอๆ กับชิ้นส่วนที่ป้อนเข้าไปเท่านั้น ส่วนปลายที่สึกหรอจะดึงอากาศผ่านด้าย โอริงที่บวมจะเปลี่ยนส่วนผสมระหว่างการผ่าน และส่วนปลายและการยึดที่ไม่ตรงกันจะเปลี่ยนอัตราส่วนของทุกคนที่หยิบคบเพลิง บนม้านั่งสำหรับการผลิต ความแปรปรวนนั้นแสดงเป็นความกว้างของรอยตัดที่ไม่สอดคล้องกันเป็นเวลานานก่อนที่จะมีใครสงสัยว่ามีแก๊ส
ทิปอะเซทิลีนมีขนาดตามปากและตามหน้าที่ ซีรีส์สำหรับงานทั่วไป เช่น 1101 ครอบคลุมความหนาของแผ่นทั่วไปที่พบในโรงงานแปรรูปและการซ่อมแซม ในขณะที่ซีรีส์งานหนักเหมาะกับหน้าตัดที่หนากว่าและการตัดต่อเนื่องยาวนานกว่า
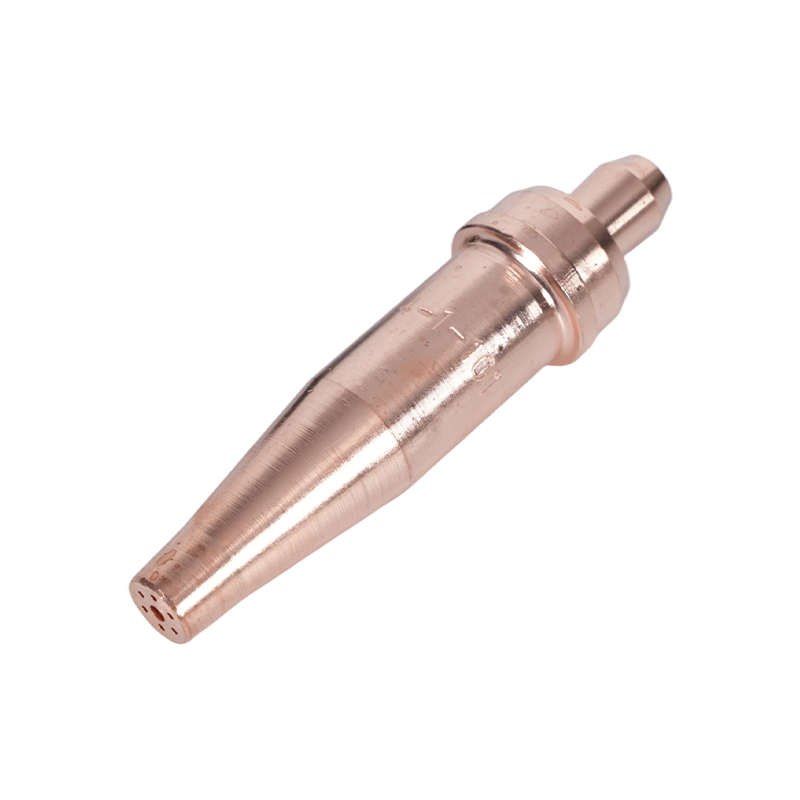 ปลายคบเพลิงอะเซทิลีนซีรีส์ 1-101 สำหรับการตัด 5–200 มม ครอบคลุมเพลทขนาด 5–200 มม. ที่มีความยาว 76 มม. และใช้ได้กับไฟฉาย A217, A218, A219, A246, A212 และ A800 สำหรับงานประกอบและงานซ่อมแซม ดูผลิตภัณฑ์ →
วัสดุสิ้นเปลืองสมควรได้รับความสนใจเช่นเดียวกับตัวไฟฉาย การเลือกขนาดที่เหมาะสม จัดวางให้เป็นรูปสี่เหลี่ยมจัตุรัส และแทนที่เมื่อถึงสัญญาณแรกของการหลุด จะมีกล่าวถึงในเชิงลึกมากขึ้นในคู่มือนี้ การเลือกและบำรุงรักษาปลายหัวตัด ซึ่งควรค่าแก่การอ่านควบคู่ไปกับแผนภูมิเคล็ดลับ
สำหรับผู้ซื้อที่ระบุชุดอุปกรณ์ทั่วทั้งเวิร์กช็อป การตรวจสอบในทางปฏิบัติคือความสม่ำเสมอ: ส่วนต่อประสานของด้ามจับเดียวกัน ชุดอุปกรณ์ต่อเดียวกัน หมายเลขปลายเดียวกัน ดังนั้นการตั้งค่าเปลวไฟที่บันทึกไว้บนม้านั่งตัวหนึ่งจึงสามารถทำซ้ำบนอีกตัวได้
จุดความปลอดภัยที่เปลี่ยนพฤติกรรมเปลวไฟ
Flashback คือโหมดความล้มเหลวที่สำคัญที่สุด และเป็นปัญหาเกี่ยวกับเปลวไฟมากกว่าปัญหาเกี่ยวกับแก๊ส หน้าเปลวไฟเคลื่อนกลับขึ้นไปบนท่อจะเปลี่ยนความผิดพลาดเล็กๆ น้อยๆ ให้เป็นเหตุการณ์กระบอกสูบ วาล์วกันไหลกลับจะชะลอการกลับก๊าซ แต่ไม่หยุดหน้าเปลวไฟ มีเพียงผู้จับกุมที่เหมาะสมเท่านั้นที่ทำ ติดตั้งที่ช่องจ่ายไฟควบคุม และที่ทางเข้าไฟฉายด้วยเช่นกัน
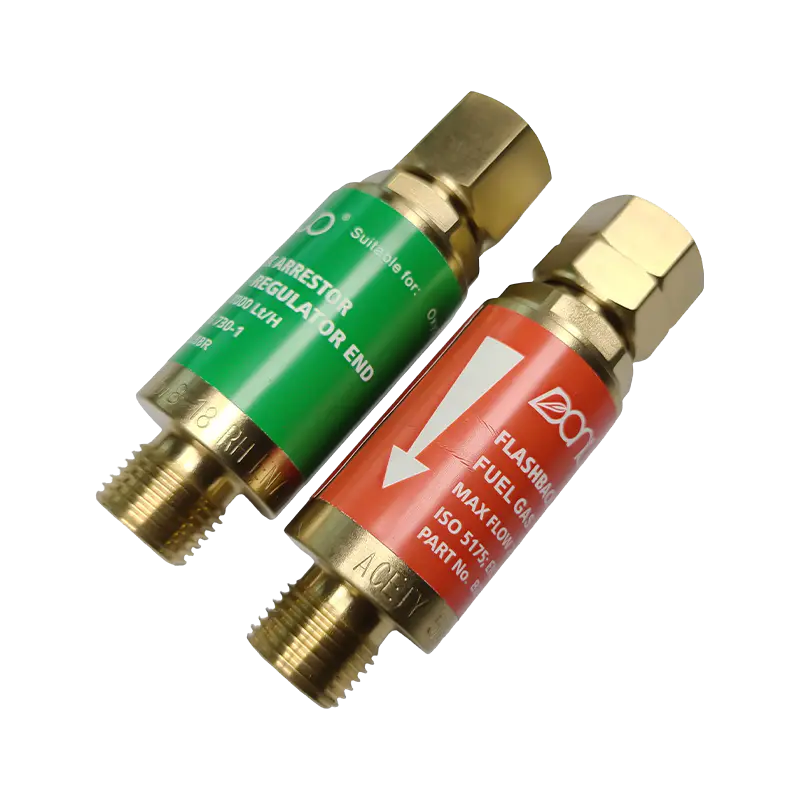 B288 Series ตัวจับแฟลชแบบออกซีอะเซทิลีน ป้องกันการไหลของก๊าซย้อนกลับและย้อนกลับด้วยรุ่นสำหรับออกซิเจน (7000 ลิตร/ชม.) และก๊าซเชื้อเพลิง (2600 ลิตร/ชม.) ในขนาดเกลียวหลายขนาด ปกป้องผู้ปฏิบัติงานและอุปกรณ์ ดูผลิตภัณฑ์ →
อย่าฉีดอะเซทิลีนเกินประมาณ 1.5 บาร์ (ประมาณ 15 psi) ที่ท่อ เนื่องจากอะเซทิลีนอิสระจะไม่เสถียรที่แรงดันสูง เก็บกระบอกสูบให้ตั้งตรงและแน่นหนา เก็บจาระบีและน้ำมันให้ห่างจากอุปกรณ์ออกซิเจน และสวมเลนส์กรองแสงที่ถูกต้องสำหรับงานในมือ เปลวไฟที่แตก เปล่งเสียงหวีด หรือเปลี่ยนสีได้เองถือเป็นสัญญาณการหยุดทำงาน ไม่ใช่สิ่งที่ต้องปรับเปลี่ยน
การตั้งค่าเปลวไฟเป็นทักษะที่วัดได้ในหน่วยวินาที แต่จะตัดสินคุณภาพการตัด ความสมบูรณ์ของการเชื่อม และอายุการใช้งานของวัสดุสิ้นเปลืองทั่วทั้งโรงงาน หากคุณกำลังกำหนดมาตรฐานของคบเพลิง ปลาย และตัวจับสำหรับสายการผลิต หรือต้องการชิ้นส่วนที่ผลิตตามแบบและข้อกำหนดด้านก๊าซของคุณเอง สามารถติดต่อทีมงานได้ผ่านทาง หน้าการติดต่อ พร้อมรายละเอียดของคุณ