ทางร้านมีแผ่นเพลทขนาด 20 มม. วางอยู่บนโต๊ะตัด หัวหน้าคนงานตั้งค่าผู้ควบคุมให้แรงดันเดียวกับที่ใช้กับแผ่น 6 มม. เมื่อวันก่อน จุดคบเพลิง และตัดให้แตก กระจาย และทิ้งแนวลากลึกไว้ เขาลองปรับเล็กๆ น้อยๆ อีกครั้ง แล้วจึงอีกครั้ง และทุกๆ ครั้งจะแย่ลงเล็กน้อย
วิธีที่เร็วกว่าคือหยุดการปรับแบบสุ่มสี่สุ่มห้าและตรวจสอบแผนภูมิการตั้งค่าคบเพลิงออกซิเจนอะเซทิลีน แผนภูมิจะเชื่อมโยงขนาดปลาย ความหนาของโลหะ และแรงดันของตัวควบคุม เพื่อให้ติดตั้งคบเพลิงได้อย่างถูกต้องก่อนเปลวไฟ เมื่อปลายด้านขวาจับคู่กับแรงกดที่เหมาะสม การตัดจะสะอาด ตะกรันจะเบา และส่วนปลายจะอยู่ได้นานกว่ามาก
แผนภูมิการตั้งค่าคบเพลิงประกอบด้วยอะไรบ้าง
แผนภูมิสำหรับการตัดเชื้อเพลิงออกซีมักจะพิมพ์บนการ์ด โปสเตอร์ หรือบนด้ามจับคบเพลิงโดยตรง โดยจะแสดงหมายเลขทิปเป็นชุด ช่วงความหนาของวัสดุที่ทิปแต่ละอันสามารถรองรับได้ และแรงกดดันที่แนะนำสำหรับการตัดออกซิเจนและก๊าซเชื้อเพลิง แผนภูมิบางรายการยังระบุด้วยว่าส่วนปลายทำให้เกิดเปลวไฟอุ่นที่เบา ปานกลาง หรือหนัก ซึ่งสำคัญเมื่อเหล็กเกิดสนิม ตะกรัน หรือทาสี
รับประกันค่าความดันสำหรับชุดปลายที่มีชื่ออยู่บนแผนภูมิเท่านั้น ผู้ผลิตแต่ละรายระบบการกำหนดหมายเลขทิปต่างกัน และแม้แต่ปลายสองอันที่ประทับด้วยหมายเลขเดียวกันก็อาจมีขนาดรูที่แตกต่างกันได้ ถือว่าแผนภูมิจากแบรนด์หนึ่งเป็นเพียงแนวทางคร่าวๆ เมื่อคุณใช้ทิปของแบรนด์อื่นเท่านั้น
จับคู่ปลายกับความหนาของโลหะก่อน
หมายเลขทิปซึ่งมักจะประทับบนตัวเครื่องหกเหลี่ยม ใช้เพื่อควบคุมขนาดของช่องออกซิเจนและเปลวไฟอุ่น ติดตั้งปลายให้ตรงกับความหนาของเหล็กก่อนสัมผัสเรกูเลเตอร์ ทิปที่เล็กเกินไปไม่สามารถส่งออกซิเจนในการตัดได้เพียงพอสำหรับแผ่นหนา ดังนั้นกระแสการตัดจึงสูญเสียโมเมนตัมลงครึ่งหนึ่ง ทิปที่มีขนาดใหญ่เกินไปจะเปิดร่องที่กว้าง เปลืองก๊าซ และเพิ่มความเสี่ยงที่ขอบด้านบนจะหลอมละลาย
ตารางด้านล่างแสดงจุดเริ่มต้นโดยทั่วไปสำหรับซีรีส์ปลายตัดออกซีอะเซทิลีนสำหรับงานปานกลางที่ทำงานบนเหล็กเหนียว ค่าจะใกล้เคียงกับตัวเลขที่พบในแผนภูมิผู้ผลิตทั่วไป แต่ให้ยืนยันกับแผนภูมิที่ผู้ผลิตไฟฉายของคุณระบุไว้เสมอ
| ขนาดปลาย | ความหนาของวัสดุ | ตัดออกซิเจน (psi) | อะเซทิลีน (psi) |
|---|---|---|---|
| 00 | สูงสุด 3 มม | 20-25 | 3-5 |
| 0 | 3-10 มม | 25-30 | 3-7 |
| 1 | 10-25 มม | 30-40 | 5-8 |
| 2 | 25-50 มม | 35-45 | 6-10 |
| 3 | 50-100 มม | 40-50 | 7-10 |
หากแผนภูมิหายไป หมายเลขเคล็ดลับที่ประทับตรายังคงเป็นจุดเริ่มต้น ปลายตัดอะเซทิลีนซีรีส์ 1101 ครอบคลุมขนาดร้านค้าทั่วไปตั้งแต่แผ่นบางไปจนถึงแผ่นขนาดกลาง และมีการทำเครื่องหมายไว้อย่างชัดเจนเพียงพอที่จะระบุได้ก่อนที่คุณจะปรับตัวควบคุม หากต้องการดูภาพรวมว่าการออกแบบทิปส่งผลต่อการตั้งค่าและอายุการใช้งานอย่างไร โปรดดูคำแนะนำที่เป็นประโยชน์นี้ การเลือกปลายหัวตัด การตั้งค่า และการบำรุงรักษา .
 ซัพพลายเออร์เคล็ดลับคบเพลิงอะเซทิลีนซีรีส์ 1-101 บริษัทขายส่ง - NINGBO WELDMAN WELDMAN เป็นผู้ผลิตเคล็ดลับคบเพลิงอะเซทิลีนซีรีส์ 1-101 ของจีนและ บริษัท ขายส่งเคล็ดลับคบเพลิงอะเซทิลีนซีรีส์ 1-101 สำหรับการขาย 1-... ดูผลิตภัณฑ์ →
ช่วงแรงดันตามการใช้งาน
ผังการตัดเป็นเพียงส่วนหนึ่งของภาพเท่านั้น การตั้งค่าคบเพลิงแบบเดียวกันนี้ใช้สำหรับการเชื่อม การบัดกรีแข็ง การทำความร้อน และการตัด และงานแต่ละงานต้องใช้แรงดันสมดุลที่แตกต่างกัน ตารางด้านล่างสรุปช่วงที่ปรากฏบ่อยที่สุดในแผนภูมิผู้ผลิตสำหรับทิปขนาดเล็กและขนาดกลาง
| การดำเนินงาน | ออกซิเจน (psi) | อะเซทิลีน (psi) |
|---|---|---|
| การเชื่อมปลายเล็ก | 5-10 | 3-7 |
| การประสานและการทำความร้อน | 3-5 | 3-5 |
| การตัดปลายเล็ก | 20-40 | 5-10 |
| การตัดปลายหนัก | 40-50 | 7-10 |
โปรดสังเกตว่าแรงดันออกซิเจนในการตัดจะเป็นค่าสูงสุดในชุดเสมอ กระแสออกซิเจนในการตัดทำหน้าที่สองอย่าง: มันจะออกซิไดซ์เหล็กในรอยตัดและเป่าออกไซด์ที่หลอมเหลวออกจากการตัด ไม่มีงานใดที่ทำได้อย่างถูกต้องหากแรงดันต่ำเกินไป ด้านอะเซทิลีนจะอยู่ในแถบแคบๆ เนื่องจากเปลวไฟอุ่นต้องใช้ก๊าซเชื้อเพลิงเพียงพอเพื่อเก็บโลหะบริเวณเล็กๆ ไว้ที่อุณหภูมิจุดติดไฟ
มีขีดจำกัดสูงสุดประการหนึ่งที่ใช้กับการตั้งค่าอะเซทิลีนทุกครั้ง อะเซทิลีนไม่เสถียรเหนือระดับโดยประมาณ 15 ปอนด์ต่อตารางนิ้ว และสามารถสลายตัวได้ด้วยแรงระเบิด แรงกดดันจากหน่วยงานกำกับดูแลที่อยู่เหนือค่านั้นเป็นอันตราย ไม่ว่าแผนภูมิจะแนะนำอะไรก็ตาม หากทิปต้องการแรงดันอะเซทิลีนมากกว่าขีดจำกัดที่ปลอดภัย แสดงว่าทิปมีขนาดใหญ่เกินไปสำหรับระบบส่งหรือท่อยาวเกินไป
เหตุใดแผนภูมิจึงเป็นข้อมูลพื้นฐาน ไม่ใช่การรับประกัน
แผนภูมิได้รับการพัฒนาโดยมีปลายใหม่ สิ่งที่แนบมาในการตัดที่สะอาด และสายยางที่สั้นพอสมควร เงื่อนไขการประชุมเชิงปฏิบัติการจริงจะแตกต่างออกไป ตัวควบคุมที่ถูกกระแทกออกจากรถเข็นอาจอ่านค่าได้สูง 5 psi ท่อยาวที่ต่ออยู่จะลดแรงดันระหว่างกระบอกสูบและคบเพลิง โดยเฉพาะอย่างยิ่งเมื่อมีความต้องการออกซิเจนสูง ทิปที่มีการสะสมของคาร์บอนในรูจะทำให้เกิดเปลวไฟที่บิดเบี้ยว แม้จะอยู่ที่แรงดันที่แน่นอนดังที่แสดงไว้ในแผนภูมิก็ตาม
เริ่มต้นด้วยแผนภูมิ จากนั้นปรับแต่งทีละขั้นตอนเล็กๆ ตั้งไฟอุ่นที่เป็นกลางก่อน โดยปิดออกซิเจนตัด จากนั้นจึงเพิ่มกระแสไฟตัด หากการตัดช้าหรือขอบด้านบนละลาย ให้เพิ่มออกซิเจนในการตัดประมาณ 5 psi ถ้าขจัดตะกรันออกยาก แสดงว่าปลายอาจมีขนาดใหญ่เกินไปหรือเหล็กมีตะกรันหนัก บันทึกสิ่งที่เหมาะกับอุปกรณ์ของคุณ ผู้ปฏิบัติงานที่มีประสบการณ์มักจะเขียนแรงกดดันที่แก้ไขแล้วไว้ข้างแผนภูมิบนผนังโรงงาน
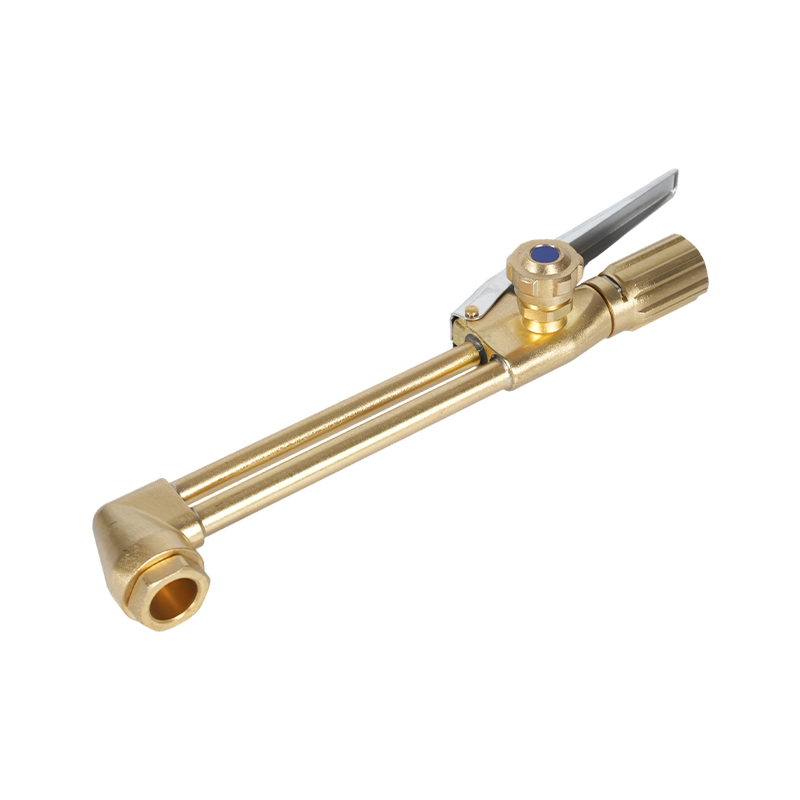
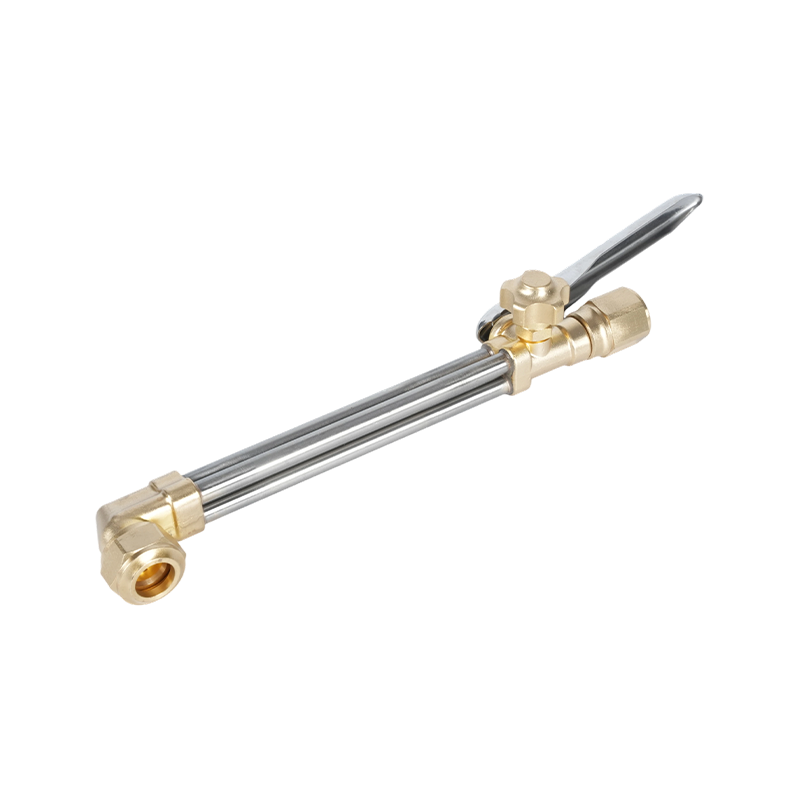
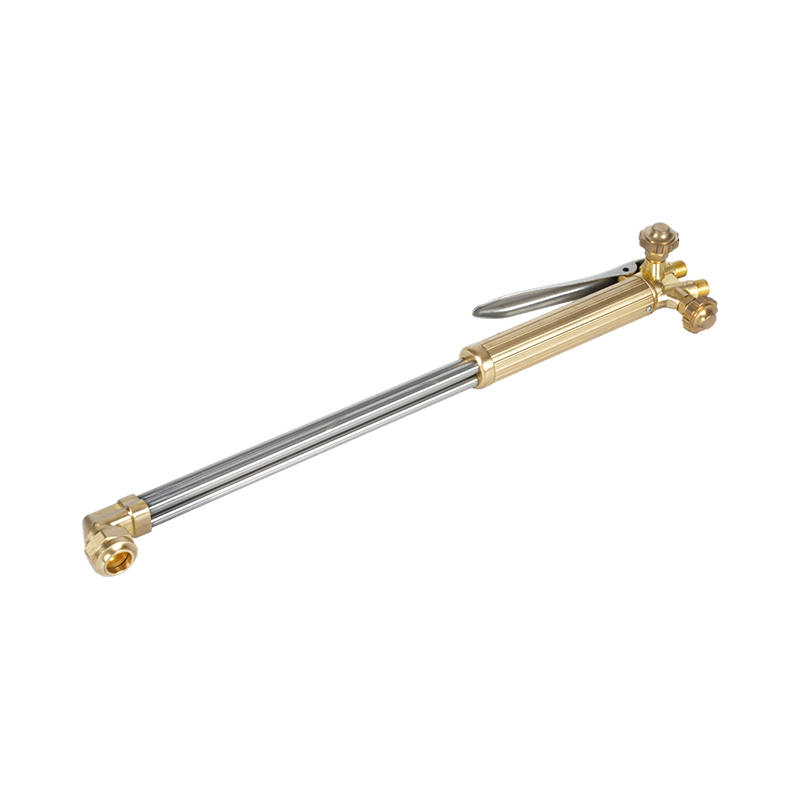
เมื่ออุปกรณ์ตัดและด้ามจับไฟฉายไม่ตรงกัน แรงกดดันบนแผนภูมิจะยากต่อการจำลอง ก อุปกรณ์เชื่อมต่อไฟฉายแบบออกซีอะเซทิลีนและโพรเพนสำหรับงานหนัก ด้วยการตอบสนองของวาล์วที่สะอาด เช่น A212 ช่วยให้คาดเดาเปลวไฟได้ และทำให้ง่ายต่อการสร้างการตั้งค่าแผนภูมิอีกครั้ง
 A212 อุปกรณ์แนบไฟฉายตัด Oxy Acetylene Propane แบบ Heavy Duty, Wholes WELDMAN เป็นผู้จัดจำหน่ายอุปกรณ์แนบไฟฉายตัดออกซิเจนอะเซทิลีนโพรเพนของจีน A212 ชั้นนำและ บริษัท ขายส่ง A212 Heavy Duty Oxy อะเซทิลีนโพรเพน... ดูผลิตภัณฑ์ →
ข้อผิดพลาดทั่วไปที่ปรากฏขึ้นในการตัด
การตัดที่ไม่ดีส่วนใหญ่สามารถสืบย้อนไปถึงข้อผิดพลาดเพียงไม่กี่ข้อที่สามารถหลีกเลี่ยงได้ ตรวจสอบสิ่งเหล่านี้ก่อนที่จะเปลี่ยนแรงกดดันใดๆ
- การตั้งค่าอะเซทิลีนสูงกว่า 15 psi นี่เป็นข้อผิดพลาดที่อันตรายที่สุดในการทำงานของเชื้อเพลิงออกซี และจะไม่ทำให้การตัดดีขึ้นเลย
- การอ่านแผนภูมิจากชุดเคล็ดลับอื่น ระบบการกำหนดหมายเลขปลายไม่เป็นสากลระหว่างผู้ผลิต
- การตั้งค่าตัวควบคุมในขณะที่วาล์วหัวไฟฉายปิดสนิท การอ่านค่าจะลอยไปเมื่อก๊าซเริ่มไหล กำหนดแรงกดดันโดยเปิดคบเพลิงให้เพียงพอเพื่อให้รู้สึกถึงกระแสแสง
- การใช้ปลายที่เล็กเกินไปสำหรับจาน เปลวไฟอุ่นไม่สามารถทำให้ขอบมีอุณหภูมิติดไฟได้ และกระแสไฟตัดจะสูญเสียโมเมนตัมก่อนที่จะถึงจุดต่ำสุดของการตัด
- โดยไม่สนใจสภาพของเบาะรองนั่งและรูเจาะ เบาะนั่งที่เสียหายจะรั่วไหลจากการอุ่นแก๊สผ่านเกลียว และรูที่สกปรกจะทำให้กระแสการตัดบิดเบี้ยว
- เริ่มการตัดก่อนที่เหล็กจะถึงอุณหภูมิติดไฟ รออีกวินาทีที่ขอบถูกกว่าการตัดที่ล้มเหลว
เปลวไฟนั้นเป็นตัวบ่งชี้แบบเรียลไทม์ที่ดีที่สุด เปลวไฟที่เป็นกลางซึ่งมีกรวยด้านในสีขาวคมและไม่มีขนที่ด้านอะเซทิลีน ช่วยให้ตัดเหล็กที่สะอาดที่สุดได้สะอาดที่สุด หากเปลวไฟกะพริบกลับเข้าไปในส่วนปลาย ให้หยุด ปล่อยให้ส่วนปลายเย็นลง และตรวจสอบเบาะนั่งและรูก่อนจะจุดไฟอีกครั้ง
ใส่แผนภูมิเพื่อใช้งานในร้านของคุณ
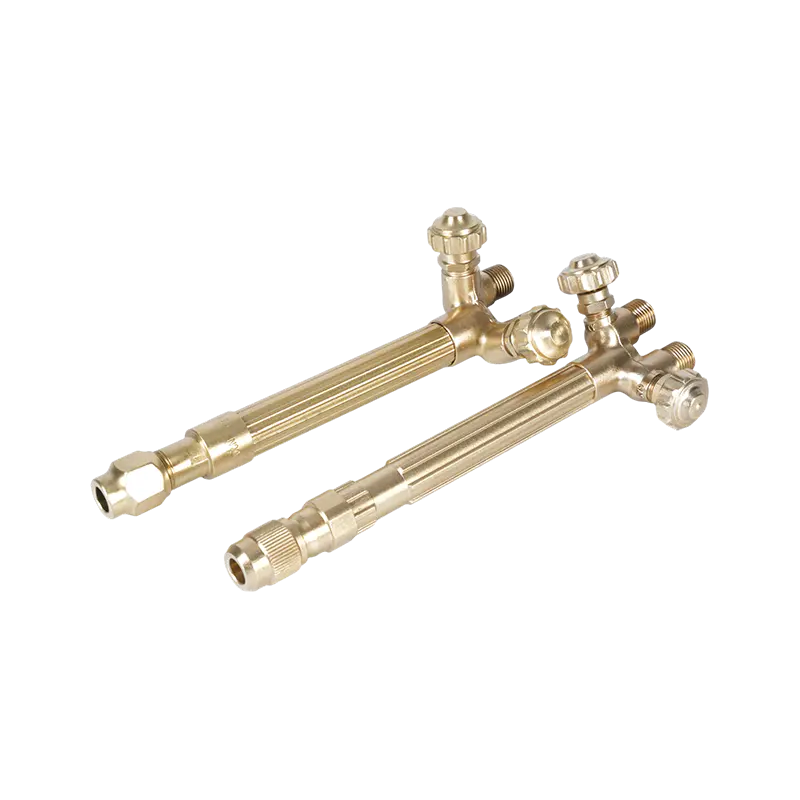
แม้แต่แผนภูมิที่ดีที่สุดก็ไม่สามารถชดเชยส่วนประกอบที่ไม่ตรงกันได้ อุปกรณ์ตัดที่มีกรวยวาล์วสึกหรอ ด้ามจับเกลียวเสียหาย หรือปลายที่ยึดไม่ถูกต้อง ล้วนทำให้แรงดันที่เปลวไฟบิดเบี้ยว การยึดติดกับชุดปลายของผู้ผลิตรายหนึ่งและจับคู่อุปกรณ์ตัดเข้ากับด้ามจับจะช่วยลดจำนวนตัวแปร
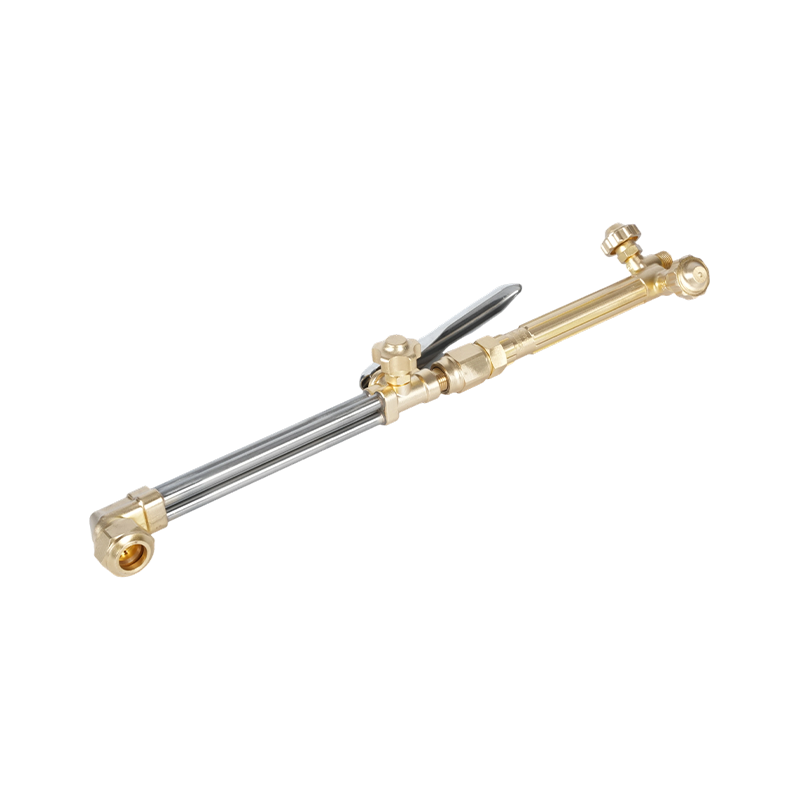
ชุดแต่งครบชุดเช่น ชุดคบเพลิงตัดสำหรับงานหนัก A217K รวมอุปกรณ์ตัด อุปกรณ์ออกซิเจน และทิปที่ใช้ร่วมกันได้ในแพ็คเกจเดียว ดังนั้นจึงสามารถสร้างแรงกดดันจากแผนภูมิได้โดยไม่ต้องผสมชิ้นส่วนจากแหล่งต่างๆ
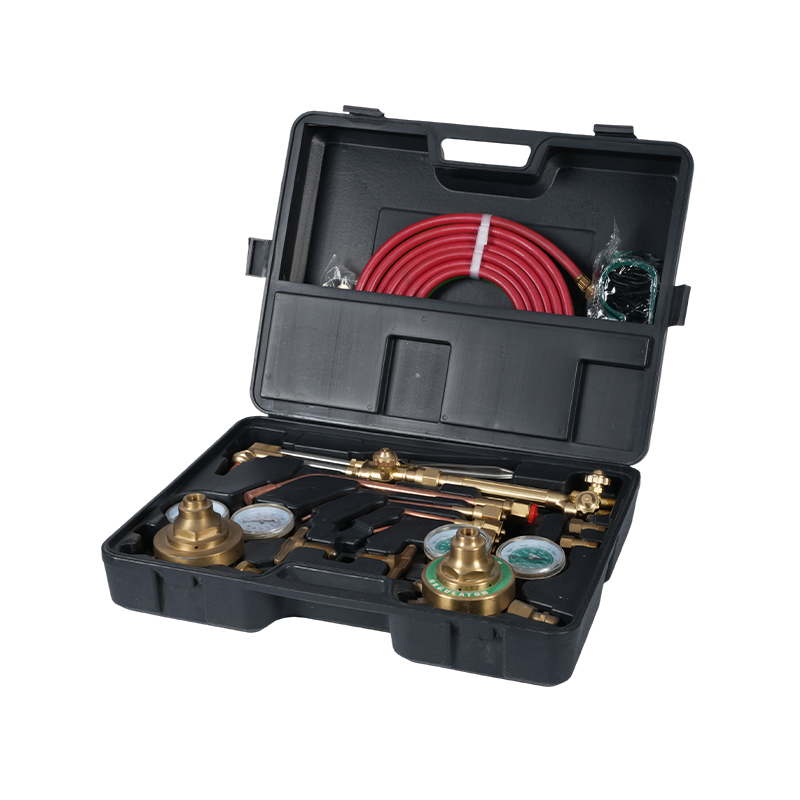 A217K ชุดไฟฉายตัดสำหรับงานหนักชุดอุปกรณ์ตัดโพรเพนออกซิเจนอะเซทิลีน T WELDMAN เป็นชุดคบเพลิงตัดสำหรับงานหนักของจีน A217K ชุดอุปกรณ์ตัดโพรเพนอุปกรณ์ประกอบคบเพลิงออกซิเจนอะเซทิลีนผู้ผลิตและ บริษัท ทั้ง... ดูผลิตภัณฑ์ →
หากร้านค้าของคุณต้องการความช่วยเหลือในการเลือกชุดปลายหรืออุปกรณ์ตัดสำหรับความหนาของแผ่นที่คุณใช้งานตามปกติ ติดต่อเรา ด้วยรุ่นไฟฉายและประเภทวัสดุของคุณ แล้วเราจะแนะนำส่วนประกอบที่เหมาะสมให้กับคุณ