จุดคบเพลิงออกซีอะเซทิลีนที่ปรับอย่างเหมาะสม และปลายกรวยด้านในจะอยู่ระหว่าง 5,600°F ถึง 6,300°F (3,100–3,480°C) นั่นทำให้เมื่อเผาอะเซทิลีนด้วยออกซิเจนบริสุทธิ์ จะร้อนที่สุดในบรรดาก๊าซเชื้อเพลิงทั่วไปที่ใช้ในอุปกรณ์เชื่อมและตัดแบบมือถือ ตัวเลขเหล่านั้นไม่ใช่แค่เรื่องไม่สำคัญเท่านั้น พวกเขาบอกคุณว่าคบเพลิงสามารถเชื่อมโลหะชนิดใดได้ สามารถตัดแผ่นได้เร็วแค่ไหน และเหตุใดระบบป้องกันย้อนหลังจึงอยู่ในท่อแก๊ส
อุณหภูมิที่ร้อนที่สุดจริงๆ อยู่ที่ไหน
เปลวไฟจากคบเพลิงออกซีอะเซทิลีนไม่ใช่ลูกบอลความร้อนสม่ำเสมอ มันมีกรวยด้านในที่แหลมคม ซึ่งอะเซทิลีนและออกซิเจนผสมและทำปฏิกิริยาก่อน และเปลือกด้านนอกที่ใหญ่กว่าจะเย็นกว่า อุณหภูมิที่ปลายกรวยด้านในคือตัวเลขที่ผู้คนบอกว่าคบเพลิงอะเซทิลีนจะมีอุณหภูมิประมาณ 5,600°F โซนเข้มข้นคือตำแหน่งที่คุณวางตำแหน่งงานเมื่อคุณต้องการป้อนความร้อนสูงสุด
การตั้งค่าเปลวไฟทั่วไปสามแบบทำให้เกิดอุณหภูมิที่แตกต่างกันเล็กน้อย:
- เปลวไฟที่เป็นกลาง (ออกซิเจนและอะเซทิลีนโดยประมาณเท่ากัน): ประมาณ 5,600°F (3,100°C) เหมาะที่สุดสำหรับการเชื่อมและการบัดกรีแข็งส่วนใหญ่ เนื่องจากไม่เพิ่มคาร์บอนหรือออกซิเจนส่วนเกินให้กับสระเชื่อม
- เปลวไฟคาร์บูไรซิ่ง (อะเซทิลีนส่วนเกิน): ประมาณ 5,000–5,400°F ออกจากบริเวณที่อุดมด้วยคาร์บอน มีประโยชน์สำหรับการเคลือบผิวแข็งแต่ไม่เหมาะกับการเชื่อมเหล็กที่สะอาด
- เปลวไฟออกซิไดซ์ (ออกซิเจนส่วนเกิน): สามารถเข้าถึงส่วนบนของช่วงได้สูงถึงประมาณ 6,300°F มันเผาไหม้ร้อนขึ้นแต่เพิ่มออกซิเจน ใช้สำหรับงานทองเหลืองและบรอนซ์เป็นหลัก และงานตัดบางประเภท
อะเซทิลีนบริสุทธิ์ที่เผาไหม้ในอากาศโดยไม่มีถังออกซิเจนจะมีอุณหภูมิเพียงประมาณ 4,000°F (2,200°C) เท่านั้น การจ่ายออกซิเจนคือสิ่งที่ผลักดันให้เปลวไฟมีอุณหภูมิเกิน 5,000°F ซึ่งเป็นเหตุผลว่าทำไมแท่นขุดเจาะออกซีอะเซทิลีนแบบเต็มจึงเป็นมาตรฐานสำหรับการตัดและการเชื่อมที่จริงจัง
อะเซทิลีนเปรียบเทียบกับก๊าซเชื้อเพลิงอื่น ๆ อย่างไร
อะเซทิลีนไม่ใช่เชื้อเพลิงชนิดเดียวที่คุณสามารถใส่ในคบเพลิงได้ แต่จะสร้างอุณหภูมิเปลวไฟสูงสุดเมื่อตั้งค่าเป็นกลาง หากคุณกำลังชั่งน้ำหนักอะเซทิลีนกับเชื้อเพลิงราคาถูก เช่น โพรเพนหรือโพรพิลีน ช่องว่างของอุณหภูมิจะอธิบายถึงความแตกต่างด้านประสิทธิภาพส่วนใหญ่
| ก๊าซเชื้อเพลิง | อุณหภูมิเปลวไฟเชื้อเพลิงออกซิเจน (โดยประมาณ) | การใช้งานทั่วไป |
|---|---|---|
| อะเซทิลีน | 5,600–6,300°F (3,100–3,480°C) | การตัด การเชื่อม การประสาน การทำความร้อน |
| โพรเพน | ~4,100°F (2,250°C) | การตัด การทำความร้อน การประสาน |
| โพรพิลีน | ~5,200°F (2,870°C) | การตัดการให้ความร้อน |
| แมพพ์แก๊ส | ~5,300°F (2,930°C) | การบัดกรี การบัดกรี และการตัดแบบเบา |
| อากาศ-อะเซทิลีน | ~4,000°F (2,200°C) | งานบัดกรีอ่อน งานบัดกรี งาน HVAC |
โพรเพนอยู่ต่ำกว่าอะเซทิลีนประมาณ 1,500°F เมื่อทั้งสองถูกเผาด้วยออกซิเจน คุณยังคงสามารถตัดเหล็กแผ่นด้วยโพรเพนได้ แต่การอุ่นจะใช้เวลานานกว่า ความเร็วในการตัดลดลง และคุณต้องการปลายเฉพาะโพรเพน อะเซทิลีนยังสร้างโซนความร้อนที่มีความเข้มข้นมากขึ้น ซึ่งเป็นเหตุผลว่าทำไมช่างประกอบจึงกลับมาใช้ซ้ำเมื่อคุณภาพการเชื่อมและความเร็วมีความสำคัญ
อุณหภูมิเหล่านี้มีความหมายต่อโลหะอย่างไร
อุณหภูมิเปลวไฟกำหนดเพดาน สิ่งที่เกิดขึ้นจริงนั้นขึ้นอยู่กับว่าความร้อนนั้นไปถึงชิ้นงานมากน้อยเพียงใด ต่อไปนี้คือจุดหลอมเหลวโดยประมาณเมื่อเปรียบเทียบกับสิ่งที่ไฟฉายสามารถส่งได้:
| วัสดุ | จุดหลอมเหลว (ประมาณ) | ผลออกซิไดซ์อะเซทิลีน |
|---|---|---|
| อลูมิเนียม | ~1,220°F (660°C) | ละลายง่าย คบเพลิงใช้สำหรับงานบัดกรีและงานบาง |
| ทองเหลือง / บรอนซ์ | ~1,700–1,900°F | ละลาย; โดยทั่วไปจะประสานด้วยเปลวไฟออกซิไดซ์ |
| ทองแดง | ~1,980°F (1,084°C) | ละลาย; คบเพลิงที่ใช้สำหรับการบัดกรีและให้ความร้อน |
| เหล็กหล่อ | ~2,200°F (1,200°C) | ละลาย; สามารถเชื่อมด้วยแท่งเหล็กหล่อได้ |
| เหล็กกล้าคาร์บอน | ~2,500–2,800°F (1,370–1,540°C) | เชื่อมและตัดได้อย่างง่ายดาย |
| ทังสเตน | ~6,170°F (3,410°C) | ไม่สามารถละลายได้ด้วยคบเพลิงมือ |
ตารางยังตอบคำถามที่เกิดขึ้นบ่อยครั้ง: หากเปลวไฟสูงถึง 6,300°F และทังสเตนละลายที่ประมาณ 6,170°F แล้วเหตุใดคบเพลิงจึงไม่ละลายทังสเตน เพราะชิ้นงานไม่เคยเห็นอุณหภูมิสูงสุดของเปลวไฟเลย กรวยด้านในที่ร้อนมีขนาดเล็ก และความร้อนจะสูญเสียอย่างต่อเนื่องไปยังอากาศโดยรอบ ตัวคบเพลิง และการนำความร้อนผ่านตัวโลหะ ส่องเปลวไฟอุณหภูมิ 6,000°F เหนือบล็อกทังสเตน และพื้นผิวจะร้อนมาก แต่ไม่สามารถสะสมพลังงานได้มากพอที่จะไปถึงจุดหลอมเหลวก่อนที่ความร้อนจะสลายไป
ในการตัดเหล็กไม่จำเป็นต้องละลายทั้งแผ่น คบเพลิงจะอุ่นเหล็กไว้ที่ประมาณ 1,600–1,800°F จนกระทั่งเปลี่ยนเป็นสีแดงสด จากนั้นคันโยกออกซิเจนจะปล่อยออกซิเจนบริสุทธิ์ไปที่จุดนั้น เหล็กจะไหม้ในแง่ของการเกิดออกซิเดชันอย่างรวดเร็ว และออกไซด์ที่หลอมละลายจะระเบิดออกจากรอยตัด นั่นคือเหตุผลที่หัวตัดมีการกระจายออกซิเจนแยกกัน และเหตุใดการออกแบบปลายตัดจึงมีความสำคัญพอๆ กับอุณหภูมิเปลวไฟ
ปัจจัยในโลกแห่งความเป็นจริงที่เปลี่ยนแปลงความร้อนที่คุณมอบให้
คบเพลิงที่เหมือนกันสองอันอาจทำงานแตกต่างกันมากขึ้นอยู่กับการตั้งค่าวัสดุสิ้นเปลืองและก๊าซ หากปลายตัดมีขนาดไม่ถูกต้อง ที่นั่งขาด หรือแรงดันดับ เปลวไฟอาจดูเป็นปกติในขณะที่ชิ้นงานไม่ร้อนเพียงพอ
- ขนาดและสภาพปลาย ปลายขนาดสำหรับแผ่นหนามีพอร์ตที่ใหญ่กว่าและให้ความร้อนมากกว่า ปลายที่ชำรุดหรือสกปรกจะทำให้เปลวไฟบิดเบี้ยวและทำให้การตัดช้าลง
- แรงดันแก๊ส หากต่ำเกินไปและเปลวไฟจะปะทุหรือถอยกลับ สูงเกินไปจนหลุดออกจากปลาย ทั้งสองสภาวะจะช่วยลดความร้อนที่ถ่ายเทไปยังโลหะจริง
- ระยะห่างจากที่ทำงาน. โซนที่ร้อนที่สุดอยู่ห่างจากปลายกรวยด้านในประมาณ 1/8 ถึง 1/4 นิ้ว การถือคบเพลิงห่างออกไปจะทำให้อุณหภูมิลดลงอย่างรวดเร็วอย่างน่าประหลาดใจ
- มวลชิ้นงาน การหล่อแบบหนาดึงความร้อนออกไปได้เร็วกว่าแผ่นบาง คุณชดเชยด้วยทิปที่ใหญ่ขึ้นหรืออุ่นให้นานขึ้น
- ความบริสุทธิ์ของออกซิเจน ออกซิเจนควรมีอย่างน้อย 99.5% ก๊าซที่ปนเปื้อนจะลดอุณหภูมิเปลวไฟและทำให้คมตัดหยาบ
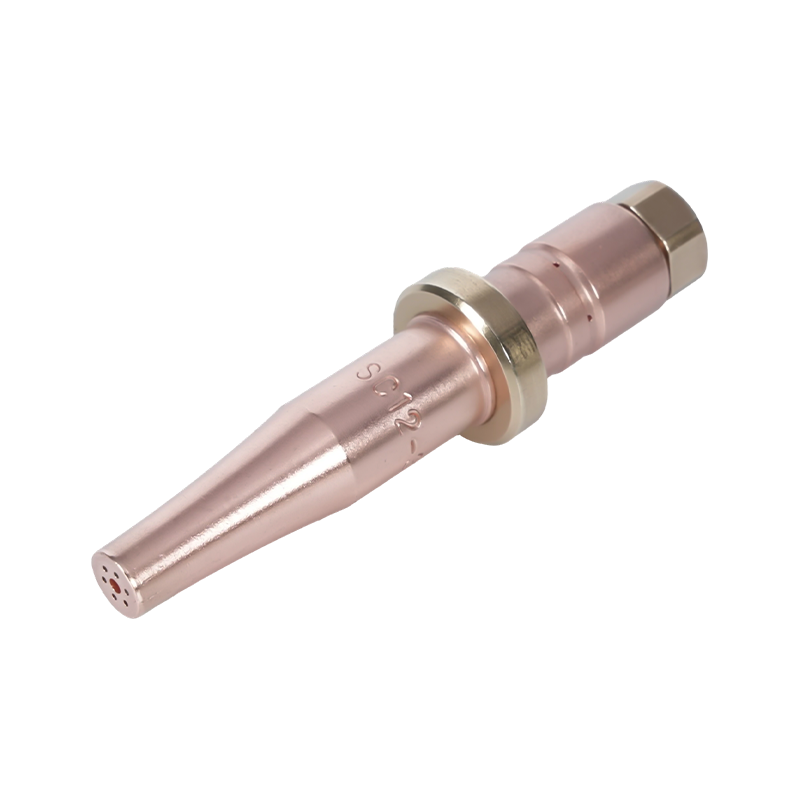
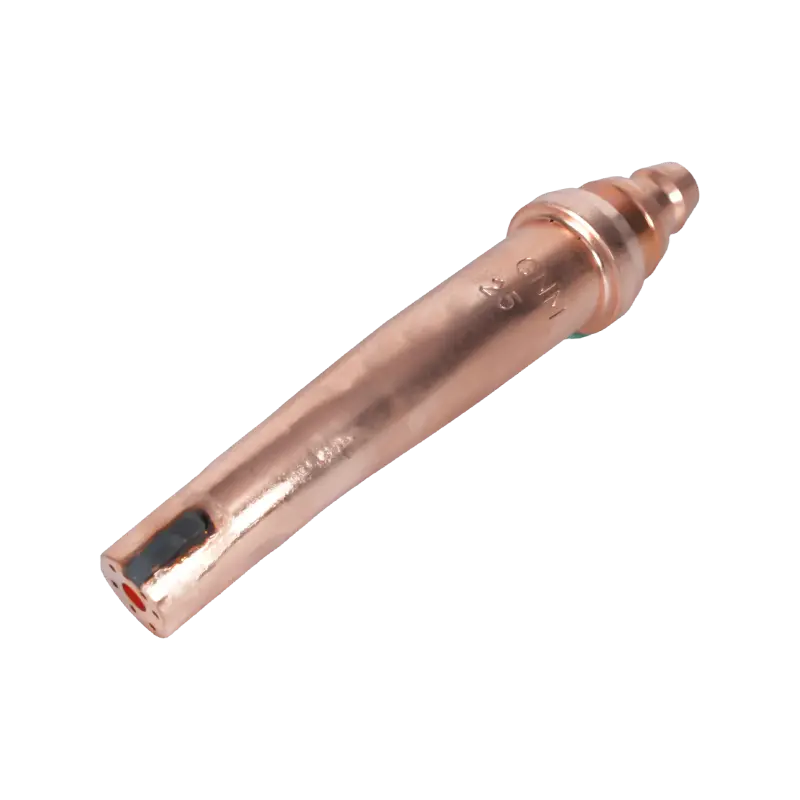
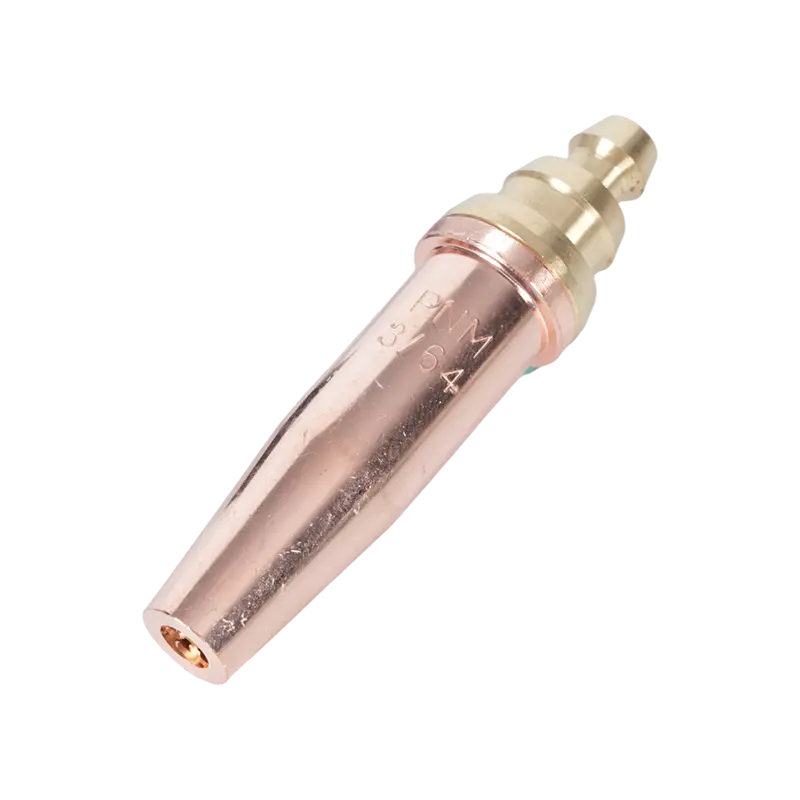
ตัวแปรเหล่านี้เป็นสาเหตุให้ร้านค้าเก็บทิปหลายขนาดไว้ในลิ้นชัก สำหรับการตัดเหล็กที่สะอาดอย่างหนัก ทิปอะเซทิลีนมาตรฐานอเมริกันที่มีขนาดเหมาะสม เช่น ซีรีส์ 6290 จะให้ความร้อนล่วงหน้าและการไหลของแรงตัดตามความต้องการของงาน
 หัวฉีดปลายตัดอะเซทิลีนซีรีส์ 6290 สำหรับคบเพลิงสไตล์อเมริกัน ทิปอะเซทิลีนนี้ครอบคลุมความหนาในการตัดตั้งแต่ 1 มม. ถึง 300 มม. และเหมาะกับคบเพลิง A735 และ A623 ทำให้เป็นตัวเลือกอเนกประสงค์สำหรับร้านค้าที่ต้องการหัวฉีดเดียวสำหรับงานเหล็กหลายประเภท ดูผลิตภัณฑ์ →
การเลือกคบเพลิงที่ทำให้เปลวไฟสม่ำเสมอ
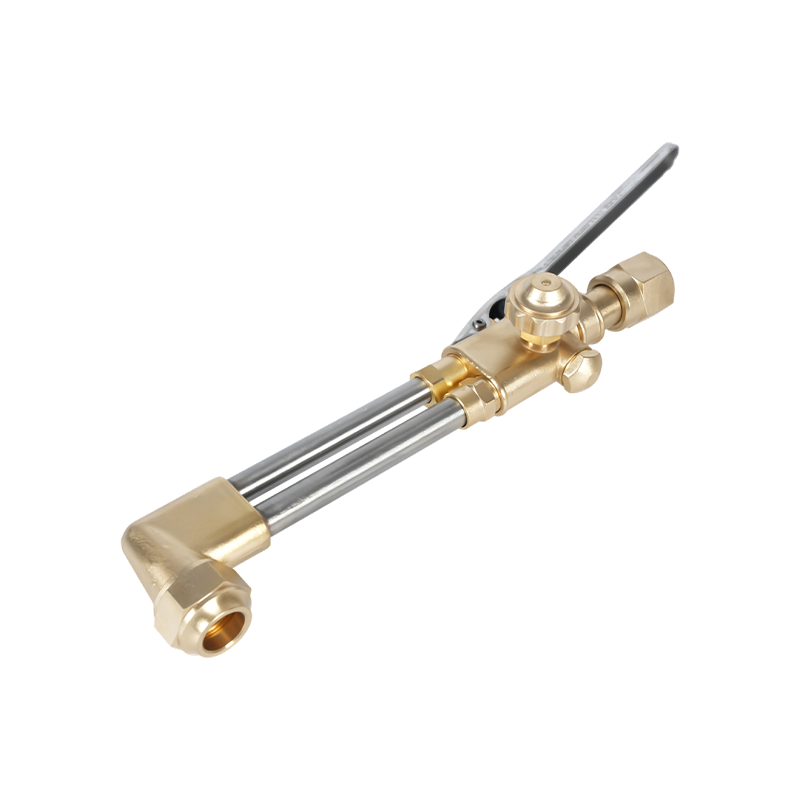
ตัวคบเพลิงและด้ามจับมีหน้าที่ในการผสมก๊าซในอัตราส่วนที่เหมาะสมและทำให้เปลวไฟคงที่ คบเพลิงมือที่สร้างมาอย่างดีจะผนึกวาล์วอย่างเหมาะสม จับปลายให้แน่น และให้ลักษณะเปลวไฟเหมือนเดิมเป็นเวลาหลายปี สำหรับงานตัด ซ่อมแซม และบำรุงรักษาโดยใช้มือถือ ไฟฉายมือออกซีอะเซทิลีนสำหรับงานหนักในรุ่น B400 ช่วยให้คุณมีด้ามจับที่มีความยาวได้สบายและมีการไหลของก๊าซที่ร้านค้าส่วนใหญ่ต้องการ
 คบเพลิงตัดออกซิ-อะเซทิลีนแบบมือถือสำหรับงานหนัก B400 หัวทองเหลืองหลอมและการออกแบบท่อคู่รองรับการตัดเหล็กหนาสูงสุด 300 มม. พร้อมหัวฉีดอะเซทิลีนและโพรเพนที่เปลี่ยนได้เพื่อการใช้งานหนักที่ยืดหยุ่น ดูผลิตภัณฑ์ →
ไม่ว่าคุณจะเลือกคบเพลิงแบบใดก็ตาม ให้รักษาวัสดุสิ้นเปลืองให้เหมาะสมกับงาน อุปกรณ์ตัดและไฟฉายมืออาจยอมรับตระกูลทิปเดียวกันได้ แต่ช่องก๊าซภายในต่างกัน ดังนั้นให้ใช้แผนภูมิปลายของผู้ผลิต หลักการเดียวกันในการเลือกทิปและการดูแลมีรายละเอียดเพิ่มเติมใน การเลือกและบำรุงรักษาปลายหัวตัด .
ความร้อนและความปลอดภัยย้อนหลัง
อุณหภูมิในช่วง 6,000°F ไม่ใช่แค่ตัดเหล็กเท่านั้น พวกมันจุดชนวนอะไรก็ตามที่ติดไฟได้ง่ายในบริเวณใกล้เคียง และทำให้เหตุการณ์ย้อนอดีตกลายเป็นความเสี่ยงอย่างแท้จริง Flashback เกิดขึ้นเมื่อเปลวไฟหายไปกลับเข้าไปในส่วนปลายและยังคงลุกไหม้อยู่ภายในตัวไฟฉายหรือสายยาง ซึ่งสามารถทำลายอุปกรณ์และทำให้ผู้ปฏิบัติงานบาดเจ็บได้ภายในไม่กี่วินาที การป้องกันโดยตรงที่สุดคือตัวกันไฟย้อนกลับที่ติดตั้งระหว่างไฟฉายกับตัวควบคุม สำหรับงานออกซีอะเซทิลีน แบบจำลองคุณภาพ เช่น ซีรีส์ B288 จะหยุดการไหลย้อนกลับและดับเปลวไฟก่อนที่จะเคลื่อนตัวขึ้นไปในแนวเส้น
 B288 Series ตัวจับแฟลชแบบออกซี-อะเซทิลีน ติดตั้งระหว่างไฟฉายและตัวควบคุม ตัวกักกันนี้ป้องกันการเคลื่อนที่ของเปลวไฟและการไหลของก๊าซย้อนกลับ ให้ความปลอดภัยที่จำเป็นสำหรับการตัดและเชื่อมด้วยออกซิเจนอะเซทิลีน ดูผลิตภัณฑ์ →
รักษาทุกกระบอกสูบให้เป็นแหล่งแรงดันสูง: เปิดวาล์วอะเซทิลีนประมาณสามในสี่รอบ ล้างท่อก่อนจะจุดไฟ และห้ามใช้น้ำมันหรือจาระบีใกล้กับอุปกรณ์ออกซิเจน หากคบเพลิงเกิดย้อนกลับซ้ำๆ ให้ปิดทุกอย่างแล้วตรวจสอบส่วนปลาย ที่นั่ง และสายยางก่อนจะจุดไฟอีกครั้ง ปฏิบัติตามข้อควรระวังด้านความปลอดภัยของคบเพลิงตัดมาตรฐานทีละขั้นตอน และเก็บถังดับเพลิงไว้ใกล้มือ
คบเพลิงอะเซทิลีนจะร้อนพอประมาณ 5,600–6,300°F เมื่อรวมกับออกซิเจน เพื่อเชื่อมโลหะทั่วไป ตัดแผ่นเหล็ก และจัดการกับงานบัดกรีแข็งและงานทำความร้อนที่เครื่องมือไฟฟ้าไม่สามารถเทียบเคียงได้ง่าย ทักษะที่แท้จริงคือการแปลงอุณหภูมิเปลวไฟให้เป็นความร้อนที่มีประโยชน์ที่ชิ้นงาน: ปลายที่ถูกต้อง การตั้งค่าก๊าซที่ถูกต้อง และไฟฉายและสายนิรภัยที่คุณเชื่อถือได้ ได้รับการสนับสนุนจากผู้ผลิตที่สร้าง อุปกรณ์เชื่อมและตัด ในบ้าน