เวิร์คสเตชั่นของคุณต้องการหัวตัดแก๊ส แต่ทันทีที่คุณเริ่มเปรียบเทียบรุ่นต่างๆ สเป็คก็ดูไม่สมเหตุสมผลเลย ซัพพลายเออร์ทุกรายเรียกผลิตภัณฑ์ของตนว่าเป็นงานหนัก แต่ด้ามจับมีน้ำหนักแตกต่างกัน ทิปพอดีกับก๊าซที่แตกต่างกัน และคุณลักษณะด้านความปลอดภัยมีตั้งแต่เช็ควาล์วธรรมดาไปจนถึงการป้องกันย้อนหลังเต็มรูปแบบ หลังจากสองทศวรรษของการผลิตอุปกรณ์ตัดที่ใช้เชื้อเพลิงออกซี เราสามารถบอกคุณได้ว่ากระบวนการคัดเลือกมีคำถามสี่ข้อ ได้แก่ ก๊าซเชื้อเพลิงชนิดใด รอบการทำงานใด ชุดทิปใด และอุปกรณ์ความปลอดภัยใดบ้างที่อยู่ระหว่างกระบอกสูบกับเปลวไฟ ตอบสี่ข้อนั้นและที่เหลือส่วนใหญ่จะเข้ากันได้
ก๊าซเชื้อเพลิงคือการตัดสินใจครั้งแรก: อะเซทิลีนหรือโพรเพน
หัวตัดแก๊สได้รับการออกแบบทางวิศวกรรมโดยใช้ก๊าซเชื้อเพลิง อะเซทิลีนเผาไหม้ที่อุณหภูมิประมาณ 3,160°C และยังคงเป็นตัวเลือกมาตรฐานสำหรับงานประกอบทั่วไป งานซ่อมแซม และงานใดๆ ที่ต้องการเปลวไฟที่มีความเข้มข้นและมีอุณหภูมิสูง โพรเพนเผาไหม้ที่อุณหภูมิประมาณ 2,800°C ต้นทุนต่อการตัดน้อยกว่า และได้รับการคัดเลือกอย่างกว้างขวางในร้านการผลิตที่ตัดเหล็กอย่างต่อเนื่อง ความแตกต่างไม่ใช่แค่อุณหภูมิเปลวไฟเท่านั้น ทิปอะเซทิลีนใช้ช่องอุ่นแบบแคบจำนวนเล็กน้อย ทิปโพรเพนใช้ช่องเปิดมากขึ้นเรื่อยๆ เนื่องจากโพรเพนต้องไหลในปริมาณที่สูงกว่าเพื่อให้ความร้อนเท่าเดิม ดังนั้นตัวไฟฉาย เครื่องผสม ปลาย และตัวควบคุมจึงถูกทำเครื่องหมายไว้สำหรับก๊าซเชื้อเพลิงเฉพาะ
| คุณสมบัติ | อะเซทิลีน | โพรเพน |
|---|---|---|
| อุณหภูมิเปลวไฟโดยประมาณ | 3160°ซ | 2800°ซ |
| การใช้งานทั่วไป | ประกอบกิจการทั่วไป ซ่อมแซม เชื่อม | ผลิตงานตัด ทำความร้อน แผ่นหนา |
| เปิดการออกแบบออริฟิส | น้อยลงเล็กลง | มากขึ้น มากขึ้น |
| แรงดันกระบอกสูบ | ต่ำประมาณ 15 psi | เก็บเป็นของเหลวแรงดันสูงขึ้น |
| ต้นทุนการดำเนินงานต่อการตัด | สูงกว่า | ล่าง |
เลือกก๊าซเชื้อเพลิงก่อน จากนั้นจึงซื้อตัวไฟฉายและชุดปลายไฟฉายสำหรับก๊าซนั้น หากร้านค้ามีตัวควบคุมและสายยางอยู่แล้ว ให้ตรวจสอบเครื่องหมายก๊าซด้วย ด้ามคบเพลิงที่สร้างขึ้นสำหรับอะเซทิลีนจะต้องไม่ใช้กับโพรเพน เว้นแต่ผู้ผลิตจะระบุอย่างชัดเจนว่าแบบจำลองนั้นได้รับการจัดอันดับสำหรับก๊าซทั้งสองชนิด ในกลุ่มผลิตภัณฑ์ของเรา คบเพลิงออกซิเจน-อะเซทิลีนสำหรับงานหนักและคบเพลิงโพรเพนเป็นรุ่นแยกกัน แม้ว่าด้ามจับจะดูเหมือนกัน เนื่องจากเครื่องผสมภายในและบ่าวาล์วแตกต่างกัน
จับคู่ประเภทงานให้ตรงกับกำหนดการตัดของคุณ
ระดับการใช้งานจะบอกคุณว่าตัวคบเพลิงสามารถดูดซับและระบายความร้อนได้มากเพียงใดระหว่างการทำงานต่อเนื่อง ไฟฉายสำหรับงานเบามีขนาดสำหรับแผ่นโลหะ การตัดแต่งเป็นครั้งคราว และการบำรุงรักษาเล็กน้อย รุ่นสำหรับงานปานกลางรองรับงานแปรรูปทั่วไปและการตัดเหล็กเป็นช่วงๆ ได้สูงถึงประมาณ 30 มม. คบเพลิงสำหรับงานหนักถูกสร้างขึ้นสำหรับกะการผลิต แผ่นหนา และการจัดการแบบที่เครื่องมือที่เบากว่าจะไม่รอด โปรดจำไว้ว่าระดับหน้าที่ของร่างกายจะกำหนดความจุความร้อน ในขณะที่ขนาดปลายจะกำหนดความหนาของแผ่นสูงสุด ด้ามจับสำหรับงานหนักจะไม่ตัดเหล็กที่หนาขึ้นโดยอัตโนมัติ ช่วยให้คุณตัดได้นานขึ้นโดยไม่ทำให้คบเพลิงร้อนเกินไป
โครงสร้างด้ามจับคือความแตกต่างทางกายภาพที่คุณจะรู้สึกได้เมื่ออยู่บนพื้นโรงงาน ทองเหลืองเป็นวัสดุคลาสสิกเพราะนำความร้อนได้ดี ทนทานต่อแรงกระแทก และช่วยให้คบเพลิงมีความสมดุล เป็นมาตรฐานสำหรับด้ามจับงานหนักและงานปานกลางของเรา อะลูมิเนียมมีน้ำหนักเบากว่าและปรากฏในบางรุ่นสำหรับผู้ปฏิบัติงานที่ต้องการน้ำหนักเครื่องมือลดลงในระหว่างการเชื่อมหรือการบัดกรีเป็นเวลานาน แต่จะบุบได้ง่ายกว่า การต้องแลกกันระหว่างความทนทานและน้ำหนักถือเป็นการตัดสินใจซื้อที่แท้จริง ไม่ใช่รายละเอียดทางการตลาด
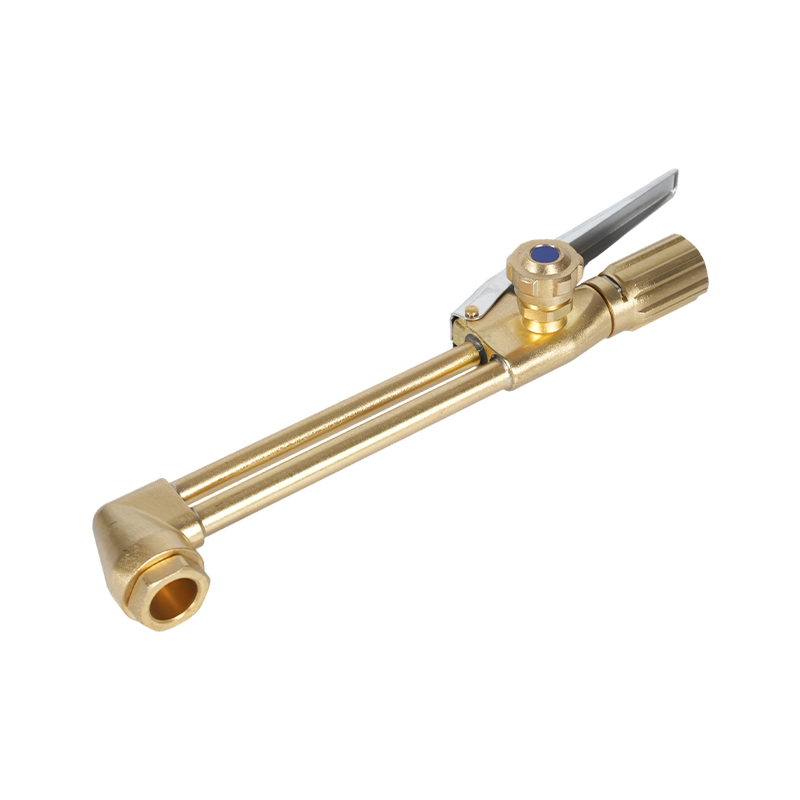
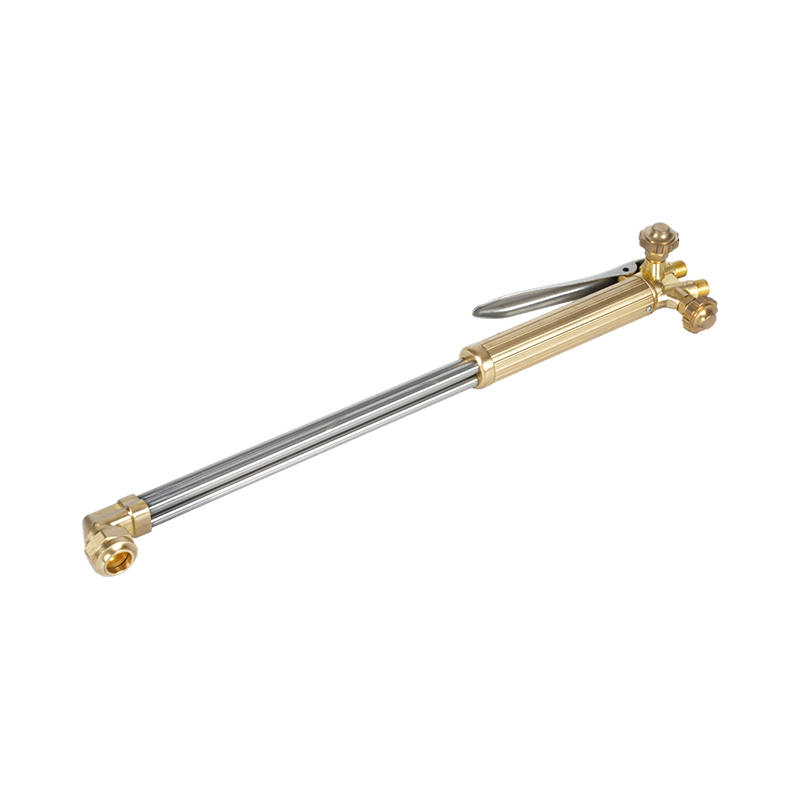
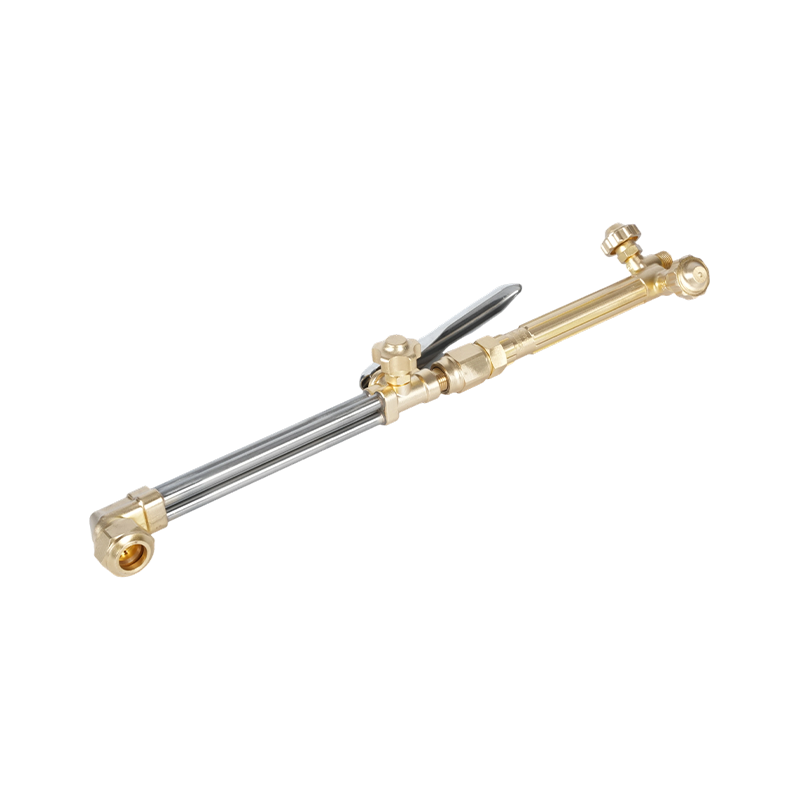
 คบเพลิงตัดออกซิ-อะเซทิลีนแบบใช้มือถือสำหรับงานหนัก B400 พร้อมหัวทองเหลืองฟอร์จ ไฟฉายนี้ผสมผสานหัวทองเหลืองฟอร์จที่ทนทานเข้ากับการออกแบบท่อคู่เพื่อให้การไหลของแก๊สคงที่ โดยให้ความลึกในการตัดสูงสุด 300 มม. รองรับทั้งหัวฉีดอะเซทิลีนและโพรเพน ทำให้เป็นตัวเลือกสำหรับงานหนักที่หลากหลาย ดูผลิตภัณฑ์ →
ไฟฉายตัดออกซิเจน-อะเซทิลีนแบบมือถือสำหรับงานหนัก B400 เป็นตัวอย่างที่ดีของระดับการใช้งานหนักที่ควรหมายถึงในทางปฏิบัติ: ตัวเครื่องทองเหลือง วาล์วแก๊สโลหะ และช่องใส่ทิปที่ยอมรับทิปอะเซทิลีนมาตรฐาน ไฟฉายแบบมือถือจะรวมด้ามจับ อุปกรณ์สำหรับการตัด และมักจะเป็นทิปไว้ในชุดประกอบชิ้นเดียว ซึ่งสะดวกสำหรับทีมงานซ่อมบำรุงที่ต้องการเครื่องมือที่เชื่อถือได้โดยไม่ต้องจัดการส่วนประกอบแยกกัน ที่จับและชุดตัดที่แยกจากกันช่วยให้มีความยืดหยุ่นมากขึ้น แต่ยังเพิ่มโอกาสที่ก๊าซเชื้อเพลิงหรือรูปทรงของเบาะนั่งจะไม่ตรงกันอีกด้วย
เคล็ดลับการตัดคือจุดที่เกิดการตัดจริง
ก๊าซทั้งหมดที่ส่งมาจากตัวคบเพลิงจะถูกทำให้เป็นรูปทรงที่ใช้งานได้ที่ส่วนปลาย ปลายตัดมีรูตรงกลางสำหรับหัวฉีดออกซิเจนในการตัด ซึ่งล้อมรอบด้วยวงแหวนของช่องอุ่น ความสัมพันธ์ระหว่างเปลวไฟอุ่นและแรงตัด ระยะห่างจากส่วนปลายถึงชิ้นงาน และความสะอาดของรูเปิดเหล่านี้จะกำหนดคุณภาพการตัดมากกว่าตัวแปรอื่นๆ ส่วนปลายที่มีรูอุ่นที่อุดตันด้วยคาร์บอนทำให้เกิดเปลวไฟไม่สม่ำเสมอและตัดได้ช้าไม่ว่าไฟฉายจะประกอบออกมาดีแค่ไหนก็ตาม
กฎความเข้ากันได้ประการแรกคือก๊าซเชื้อเพลิง ทิปอะเซทิลีนและโพรเพนไม่สามารถใช้แทนกันได้ ขนาดและระยะห่างของรูอุ่นจะแตกต่างกัน และการใส่ทิปผิดอาจทำให้เปลวไฟไหม้กลับเข้าไปในห้องผสมได้ กฎข้อที่สองคือขนาด หมายเลขปลายจะสอดคล้องกับความหนาของเหล็กโดยประมาณ: ปลายหมายเลข 0 หรือ 1 เหมาะกับแผ่นโลหะที่มีขนาดไม่เกิน 6 มม. ปลายหมายเลข 2 หรือ 3 เหมาะกับแผ่นขนาด 10-25 มม. และต้องใช้ปลายหมายเลข 4 หรือ 5 สำหรับส่วนขนาด 25-50 มม. ใช้แผนภูมิความดันออกซิเจนของผู้ผลิตสำหรับการตั้งค่าที่แน่นอน แรงดันออกซิเจนน้อยเกินไปทำให้เกิดขอบที่หยาบและมีขี้เถ้าเชื่อมซ้ำ แรงดันมากเกินไปจะทำให้การตัดเย็นลงและทำให้ก๊าซสิ้นเปลือง
กฎข้อที่สามคือมาตรฐานระดับภูมิภาค ทิปอเมริกัน ยุโรป ญี่ปุ่น M-type และออสเตรเลีย มีลักษณะเกลียว มุมเบาะ และความยาวโดยรวมแตกต่างกัน ด้ามจับที่สร้างขึ้นสำหรับมาตรฐานหนึ่งจะไม่สามารถยึดทิปจากมาตรฐานอื่นได้อย่างถูกต้อง แม้ว่าเกลียวจะดูคุ้นเคยก็ตาม เมื่อคุณสั่งซื้อคบเพลิง ให้ยืนยันว่าใช้ทิปมาตรฐานใด และตรวจสอบให้แน่ใจว่าทิปทดแทนนั้นหาได้จากแหล่งท้องถิ่น การเก็บชุดทิปไว้หนึ่งชุดต่อสถานี เช่น ทิปอะเซทิลีนซีรีส์ 1502 สำหรับด้ามจับขนาดกลางและงานหนักของเรา เป็นวิธีที่ง่ายที่สุดในการหลีกเลี่ยงข้อผิดพลาดเมื่อผู้ปฏิบัติงานเอื้อมเข้าไปในลิ้นชักอะไหล่
 ปลายตัดอะเซทิลีนซีรีส์ 1502 สำหรับคบเพลิงสำหรับงานหนักและปานกลาง ปลายทองแดงนี้ได้รับการออกแบบเพื่อให้เข้ากับด้ามจับอะเซทิลีนมาตรฐาน ให้การควบคุมเปลวไฟที่มั่นคงและการตัดที่สะอาดสำหรับงานหนัก การใช้งานร่วมกับหัวฉีดซีรีส์ 1502 ช่วยลดความยุ่งยากในการเปลี่ยนและรักษาประสิทธิภาพการตัดที่สม่ำเสมอ ดูผลิตภัณฑ์ →
อุปกรณ์จับเหตุการณ์ย้อนหลังอยู่ในรถไฟแก๊สทุกขบวน
ออกซิเจนและก๊าซเชื้อเพลิงจะเข้าถึงคบเพลิงผ่านท่อที่แยกจากกัน และทั้งสองท่อจำเป็นต้องมีการป้องกัน โหมดความล้มเหลวสองโหมดมีความสำคัญ การไหลย้อนกลับเกิดขึ้นเมื่อออกซิเจนแรงดันสูงดันเข้าไปในท่อน้ำมันเชื้อเพลิงหรือน้ำมันเชื้อเพลิงรั่วเข้าไปในท่อออกซิเจน ทำให้เกิดส่วนผสมที่ติดไฟได้ภายในท่อหรือตัวควบคุม Flashback เกิดขึ้นเมื่อเปลวไฟเคลื่อนที่ย้อนกลับผ่านปลาย ผ่านห้องผสม และเข้าไปในท่อ เหตุการณ์ย้อนหลังอาจทำให้ท่อยางแตกหรือทำให้ตัวควบคุมเสียหายได้ภายในไม่กี่วินาที ซึ่งเป็นเหตุผลว่าทำไมอุปกรณ์ระหว่างกระบอกสูบกับคบเพลิงจึงไม่ใช่ที่ที่จะประหยัดเงิน
เช็ควาล์วเป็นการป้องกันขั้นต่ำ: ปล่อยให้ก๊าซไหลไปในทิศทางเดียวเท่านั้น ตัวจับแฟลชแบ็คทำงานต่อไปได้โดยการดับไฟด้านหน้าและปิดผนึกท่อโดยอัตโนมัติเมื่อเกิดไฟย้อน ติดตั้งสายหนึ่งบนสายออกซิเจนและอีกสายหนึ่งบนท่อน้ำมันเชื้อเพลิง ไม่ว่าจะที่ทางเข้าไฟฉายหรือที่ทางออกของตัวควบคุม เพื่อป้องกันการทำงานของท่อทั้งหมด ที่จับคบเพลิงบางอันมีเช็ควาล์วภายในเป็นคุณสมบัติพื้นฐาน แต่นั่นไม่ได้แทนที่ตัวจับที่เหมาะสม อุปกรณ์จับยึดแบบออกซีอะเซทิลีนซีรีส์ B288 เป็นยูนิตขนาดกะทัดรัดที่เหมาะกับตำแหน่งใดตำแหน่งหนึ่ง และสามารถซ่อมแซมองค์ประกอบภายในได้เมื่อสวมใส่
 ตัวจับแฟลชแบบออกซี-อะเซทิลีนซีรีส์ B288 พร้อมองค์ประกอบภายในที่สามารถซ่อมบำรุงได้ ตัวจับขนาดกะทัดรัดนี้ช่วยปกป้องท่อคบเพลิงโดยการหยุดการเคลื่อนตัวของเปลวไฟด้านหน้าและปิดผนึกสายโดยอัตโนมัติ องค์ประกอบภายในที่ได้รับบริการและความเข้ากันได้กับอุปกรณ์หลายชิ้นทำให้เป็นการอัพเกรดความปลอดภัยในทางปฏิบัติสำหรับการตั้งค่าออกซีอะเซทิลีน ดูผลิตภัณฑ์ →
นอกเหนือจากฮาร์ดแวร์แล้ว ขั้นตอนของผู้ปฏิบัติงานก็มีความสำคัญไม่แพ้กัน ต้องไล่ท่อออกก่อนที่จะจุดไฟ ควรจุดคบเพลิงตามลำดับที่ถูกต้อง และพื้นที่ทำงานต้องไม่มีสารติดไฟ เรากล่าวถึงข้อควรระวังทั้งชุดในบทความของเราเรื่อง ข้อควรระวังด้านความปลอดภัยของหัวตัดแก๊ส .
สิ่งที่ต้องตรวจสอบก่อนสั่งซื้อ
เมื่อคุณจัดการเรื่องแก๊ส ระดับหน้าที่ มาตรฐานทิป และอุปกรณ์ความปลอดภัยแล้ว ให้ดำเนินการตรวจสอบขั้นสุดท้ายสี่ครั้งก่อนสั่งซื้อ
- เครื่องหมายก๊าซบนตัวคบเพลิง ด้ามจับหรืออุปกรณ์ตัดควรมีการทำเครื่องหมายอย่างถาวรด้วยก๊าซเชื้อเพลิงที่ได้รับการรับรอง และเครื่องหมายจะต้องตรงกับอุปทานของคุณ
- ความเข้ากันได้ของด้ายและที่นั่ง ยืนยันว่าเกลียวทางเข้าของคบเพลิงตรงกับช่องจ่ายไฟควบคุมและข้อต่อท่อ โดยเฉพาะอย่างยิ่งเมื่อผสมอุปกรณ์นำเข้า BSP และ CGA เป็นมาตรฐานทั่วไป แต่ไม่สามารถใช้แทนกันได้
- ความพร้อมของอะไหล่ คบเพลิงมีประโยชน์พอๆ กับของใช้สิ้นเปลืองเท่านั้น สอบถามผลิตภัณฑ์ทิปทั้งหมด ชุดซีล และเวลาจัดส่งโดยทั่วไปก่อนดำเนินการ
- ความสามารถในการผลิต สำหรับผู้ซื้อ B2B คำถามที่ลึกซึ้งกว่านั้นคือโรงงานสามารถส่งมอบคุณภาพในปริมาณที่สม่ำเสมอได้หรือไม่ มองหาความสามารถในการตีขึ้นรูปภายในองค์กร การตัดเฉือน CNC และความสามารถในการวัด เนื่องจากสิ่งเหล่านั้นกำหนดว่าซัพพลายเออร์ควบคุมความแม่นยำของเกลียว ความรวมศูนย์ของรูปาก และผิวสำเร็จได้ดีเพียงใด
การตรวจสอบเหล่านี้มีความสำคัญไม่ว่าคุณจะซื้อคบเพลิงห้าอันสำหรับการประชุมเชิงปฏิบัติการหรือห้าร้อยเพื่อแจกจ่าย ซัพพลายเออร์ที่ผลิตตัวไฟฉาย ด้ามจับ ปลาย ตัวควบคุม และตัวจับแฟลชแบ็คภายใต้หลังคาเดียวกันสามารถยืนยันความเข้ากันได้ของแก๊สทั่วทั้งชุด และรองรับข้อกำหนดที่กำหนดเอง เช่น การติดฉลากส่วนตัวหรือการตัดเฉือนแบบของคุณ ติดต่อทีมวิศวกรของเรา เพื่อตรวจสอบการตั้งค่าหัวตัดแก๊สของคุณ และเราจะยืนยันด้ามจับ ปลาย และการกำหนดค่าความปลอดภัยที่เหมาะสมสำหรับการใช้งานของคุณ
คบเพลิงตัดแก๊สเป็นระบบ ไม่ใช่ส่วนประกอบเดียว
คบเพลิงตัดแก๊สมีหลักการเรียบง่ายและใช้งานได้จริง เลือกก๊าซเชื้อเพลิงก่อน เลือกระดับหน้าที่ที่ตรงกับรูปแบบการเปลี่ยนเกียร์ของคุณ รักษาชุดปลายให้สอดคล้องกับก๊าซและความหนาของวัสดุ และติดตั้งตัวดักย้อนกลับในทุกบรรทัด หากคุณชำระเงินสี่จุดดังกล่าวก่อนสั่งซื้อ คบเพลิงที่มาถึงจะเป็นอันที่ผู้ให้บริการของคุณสามารถไว้วางใจได้เป็นเวลาหลายปี