ถามผู้ผลิตว่าหัวตัดที่ใช้เชื้อเพลิงออกซิเจนร้อนแค่ไหน แล้วคุณจะได้ยินคำตอบที่แตกต่างกันไป ขึ้นอยู่กับว่าพวกเขากำลังพูดถึงเปลวไฟ เหล็ก หรือตัวบาดแผลเอง คำตอบโดยตรงคือเปลวไฟออกซิเจน-อะเซทิลีนมีอุณหภูมิประมาณ 3,160°C (5,720°F) ที่กรวยด้านใน ในขณะที่เปลวไฟออกซิเจน-โพรเพนมีอุณหภูมิสูงประมาณ 2,828°C (5,120°F) คำตอบในทางปฏิบัติมีประโยชน์มากกว่า: อุณหภูมิที่ทำให้เกิดการตัดที่สะอาดจริงๆ นั้นต่ำกว่า เนื่องจากการตัดด้วยเชื้อเพลิงออกซีขับเคลื่อนโดยปฏิกิริยาของออกซิเจน-เหล็ก ไม่ใช่โดยเปลวไฟที่ละลายวัสดุ
อุณหภูมิเปลวไฟด้วยก๊าซเชื้อเพลิง
ค่าอุณหภูมิด้านล่างถือว่าเปลวไฟเป็นกลาง ก๊าซแห้ง และไฟฉายอยู่ในสภาพดี เป็นจุดอ้างอิง ไม่ใช่ค่ารับประกันสำหรับหัวฉีดทุกอันบนทุกด้ามจับ
| ก๊าซเชื้อเพลิง | อุณหภูมิเปลวไฟสูงสุดในออกซิเจน | การใช้งานทั่วไป |
|---|---|---|
| อะเซทิลีน | ประมาณ 3,160°C (5,720°F) | ตัด เชื่อม ประสาน; ความร้อนเข้มข้น |
| โพรเพน | ประมาณ 2,828°C (5,120°F) | การตัด การทำความร้อน การพันผ้าพันคอ อุ่นเครื่องให้ใหญ่ขึ้น |
| โพรพิลีน | ประมาณ 2,850°C (5,160°F) | ตัด, ประสาน; ความสมดุลที่ดี |
| แมพพ์แก๊ส | ประมาณ 2,900°C (5,250°F) | การบัดกรี การตัด การบัดกรี |
| ก๊าซธรรมชาติ | ประมาณ 2,770°C (5,020°F) | การตัดพืชปริมาณมาก |
อะเซทิลีนยังคงครองตำแหน่งสูงสุดในการส่งความร้อนแบบเข้มข้น โพรเพนก่อให้เกิดเปลวไฟที่กว้างขึ้น ซึ่งสามารถอุ่นพื้นที่ได้กว้างขึ้นแต่จะลดอุณหภูมิสูงสุดลง นั่นคือเหตุผลที่ร้านค้าหลายแห่งเก็บทั้งสองอย่างไว้: อะเซทิลีนสำหรับการตัดและการเชื่อมแบบละเอียด โพรเพนสำหรับการอุ่นร้อนหนัก และการตัดในการผลิตทั่วไป
อ่านกรวยด้านใน
กรวยด้านในของเปลวไฟออกซีอะเซทิลีนที่เป็นกลางเป็นบริเวณที่ร้อนที่สุด เมื่อคุณปรับคบเพลิงจากเปลวไฟคาร์บูไรซิ่งเป็นเปลวไฟที่เป็นกลาง กรวยด้านในจะถูกกำหนดไว้อย่างชัดเจนและอุณหภูมิจะไต่ขึ้นใกล้ระดับสูงสุด กรวยที่อ่อนนุ่มและขาดหมายถึงส่วนผสมไม่ถูกต้อง และอุณหภูมิในการตัดที่มีประสิทธิภาพจะลดลง แม้ว่าแรงดันแก๊สจะไม่เปลี่ยนแปลงก็ตาม
อะเซทิลีนกับโพรเพนในทางปฏิบัติ
ตารางนี้จะอธิบายว่าทำไมจึงใช้อะเซทิลีนเมื่อจำเป็นต้องใช้แหล่งความร้อนที่มีความเข้มข้น โพรเพนมีราคาถูกกว่าและให้เปลวไฟที่นุ่มนวลและมีขนาดใหญ่ขึ้น สำหรับการตัดแผ่นเหล็ก แก๊สก็สามารถทำงานได้ แต่การออกแบบส่วนปลายต้องตรงกับแก๊ส ส่วนปลายสำหรับอะเซทิลีนจะไม่สร้างโครงสร้างเปลวไฟที่เหมาะสมกับโพรเพน และในทางกลับกัน
เหตุใดอุณหภูมิในการตัดจึงไม่ใช่อุณหภูมิเปลวไฟ
การตัดด้วยเชื้อเพลิงออกซิเจนไม่ทำให้เหล็กละลาย โดยจะใช้เปลวไฟอุ่นเพื่อทำให้เหล็กกล้าคาร์บอนต่ำมีอุณหภูมิติดไฟ จากนั้นส่งกระแสออกซิเจนแรงดันสูงไปยังโซนที่ให้ความร้อน เหล็กจะออกซิไดซ์อย่างรวดเร็ว โดยปล่อยความร้อนออกมาเพื่อรักษาการตัดเฉือนใต้พื้นผิว
เปิดเตาและตัดกระแสออกซิเจน
สำหรับเหล็กกล้าคาร์บอนต่ำ การอุ่นจะต้องทำให้บริเวณเล็กๆ มีอุณหภูมิประมาณ 870°C ถึง 930°C (1,600°F ถึง 1,700°F) เมื่อออกซิเจนในการตัดไหล ปฏิกิริยาออกซิเดชันจะจ่ายความร้อนส่วนใหญ่ซึ่งทำให้การตัดเคลื่อนไหว นี่คือเหตุผลว่าทำไมหัวตัดจึงสามารถเฉือนแผ่นหนาได้ แม้ว่าเปลวไฟเพียงอย่างเดียวจะไม่สามารถละลายแผ่นเดียวกันนั้นได้อย่างรวดเร็ว
เหตุใดเปลวไฟที่ร้อนกว่าจึงไม่ได้ตัดเร็วกว่าเสมอไป
เปลวไฟที่ร้อนเกินไปอาจทำให้ขอบด้านบนละลายก่อนที่กระแสออกซิเจนจะทำให้เกิดรอยตัดที่สะอาด ผลลัพธ์ที่ได้คือขอบด้านบนโค้งมน ตะกรันหนัก และความเร็วในการเคลื่อนที่ช้าลง วิธีที่ถูกต้องคือการตั้งเปลวไฟที่เป็นกลาง ใช้ขนาดปลายที่เหมาะสมสำหรับความหนาของแผ่น และเคลื่อนที่ด้วยความเร็วที่ทำให้ออกซิเจนในการตัดอยู่ข้างหน้าเส้นหลอม
ความบริสุทธิ์ของออกซิเจนกำหนดเพดาน
สำหรับการตัดโดยใช้ออกซิเจน-เชื้อเพลิง ความบริสุทธิ์ของออกซิเจนเป็นส่วนหนึ่งของสมการอุณหภูมิ ออกซิเจนในการตัดทางอุตสาหกรรมปกติอยู่ที่ 99.5% หรือดีกว่า หากความบริสุทธิ์ลดลง ปฏิกิริยาออกซิเดชั่นจะช้าลง รอยตัดจะไม่สม่ำเสมอ และการตัดจะต้องได้รับความร้อนก่อนมากขึ้น คบเพลิงสามารถแสดงอุณหภูมิเปลวไฟที่ถูกต้อง แต่ยังคงตัดได้ไม่ดีเมื่อแหล่งจ่ายออกซิเจนปนเปื้อน
นอกจากนี้ยังอธิบายด้วยว่าเหตุใดการตัดด้วยเชื้อเพลิงออกซีจึงทำงานได้ดีกับเหล็กกล้าคาร์บอนต่ำ แต่ใช้ไม่ได้กับเหล็กกล้าไร้สนิมหรืออะลูมิเนียม โลหะเหล่านั้นก่อให้เกิดออกไซด์ซึ่งไม่คงปฏิกิริยาแบบเดียวกัน ดังนั้นอุณหภูมิเปลวไฟที่สูงขึ้นจึงไม่ทำให้ตัดได้ง่ายขึ้น
การเลือกคบเพลิงและทิปที่ใช้งานได้จริง
ตัวเลขอุณหภูมิมีความสำคัญมากที่สุดเมื่อเชื่อมต่อกับอุปกรณ์ ก๊าซเชื้อเพลิงจะกำหนดเพดานความร้อน แต่ปลายคบเพลิงจะควบคุมตำแหน่งที่ความร้อนจะถูกส่งไป และความเสถียรของเปลวไฟภายใต้สภาวะการตัด
ขนาดปลายและรูปร่างเปลวไฟ
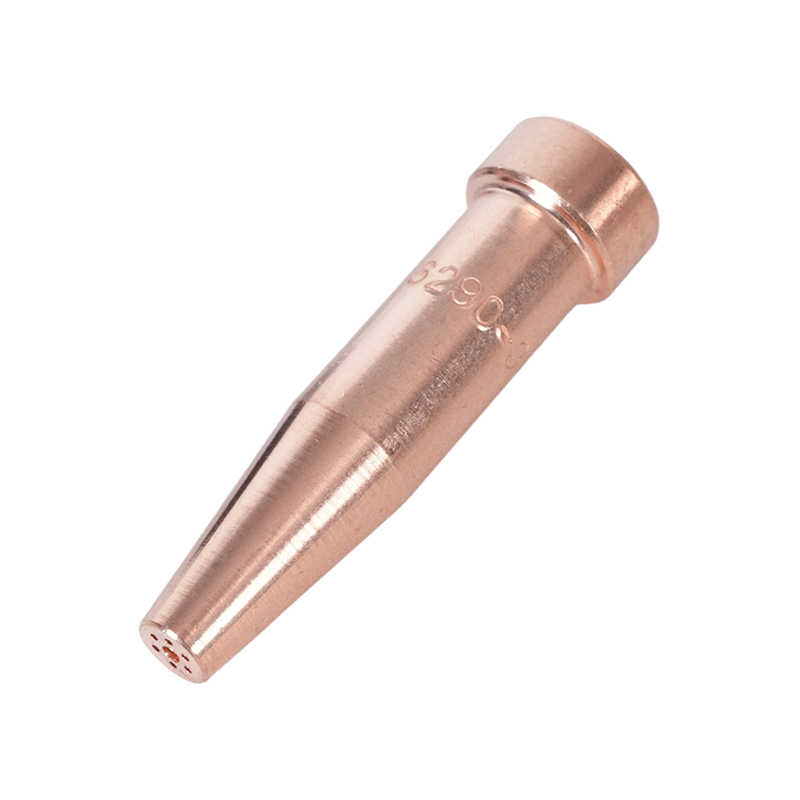
การเลือกทิปเป็นสิ่งแรกที่ผู้ปฏิบัติงานรู้สึกถึงความแตกต่างในการควบคุมอุณหภูมิ หากส่วนปลายมีขนาดเล็กเกินไป เปลวไฟอุ่นจะขาดความร้อนที่จำเป็นในการรักษาอุณหภูมิการจุดระเบิดก่อนการตัด หากมีขนาดใหญ่เกินไป เปลวไฟจะทำให้ขอบด้านบนร้อนเกินไปและทำให้รอยตัดกว้างขึ้น สำหรับคบเพลิงสไตล์อเมริกัน จุดเริ่มต้นที่เชื่อถือได้คือปลายที่จับคู่กับด้ามคบเพลิงและก๊าซเชื้อเพลิง เช่น ปลายตัดอะเซทิลีนซีรีส์ 6290 สำหรับคบเพลิงสไตล์อเมริกัน . ทิปเหล่านี้ช่วยรักษาความมั่นคงของกรวยด้านใน ซึ่งช่วยรักษาอุณหภูมิในการตัดให้เข้มข้นตรงจุดนั้น
 หัวฉีดปลายตัดอะเซทิลีนซีรีส์ 6290 สำหรับซัพพลายเออร์คบเพลิงตัดสไตล์อเมริกัน WELDMAN คือหัวฉีดปลายตัดอะเซทิลีนของจีน 6290 ซีรีส์ชั้นนำสำหรับซัพพลายเออร์และบริษัทคบเพลิงตัดสไตล์อเมริกัน ขายส่ง 6290 ซีรีส์... ดูผลิตภัณฑ์ →
ร่างกายคบเพลิงและคะแนนหน้าที่
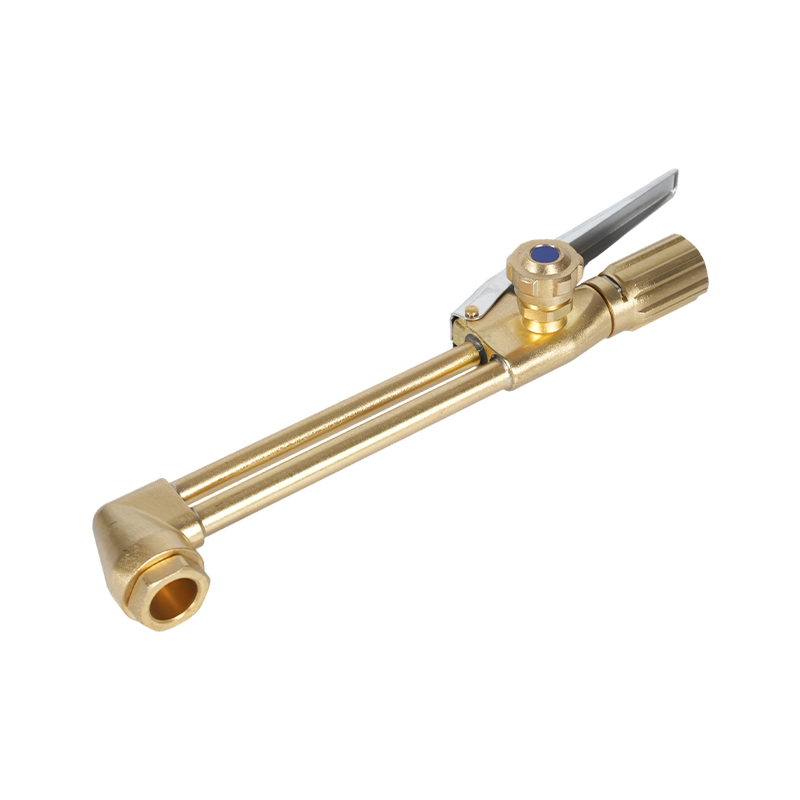
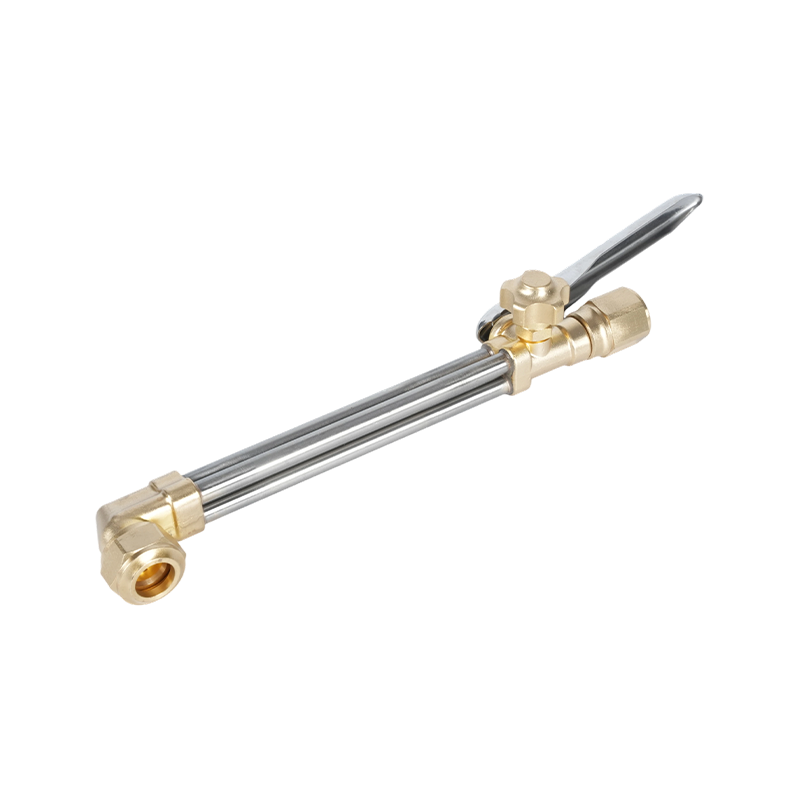
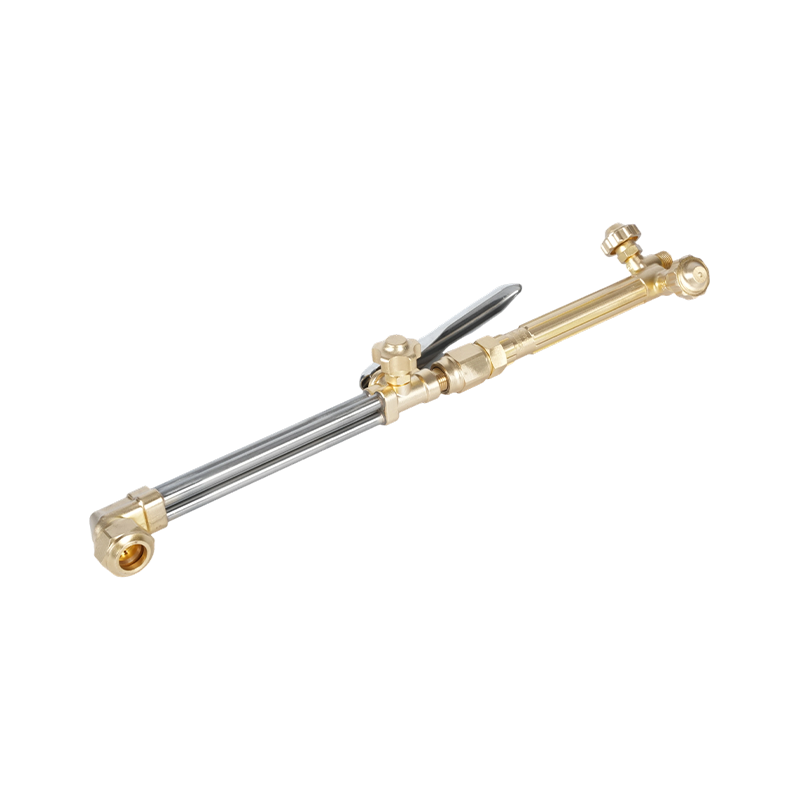
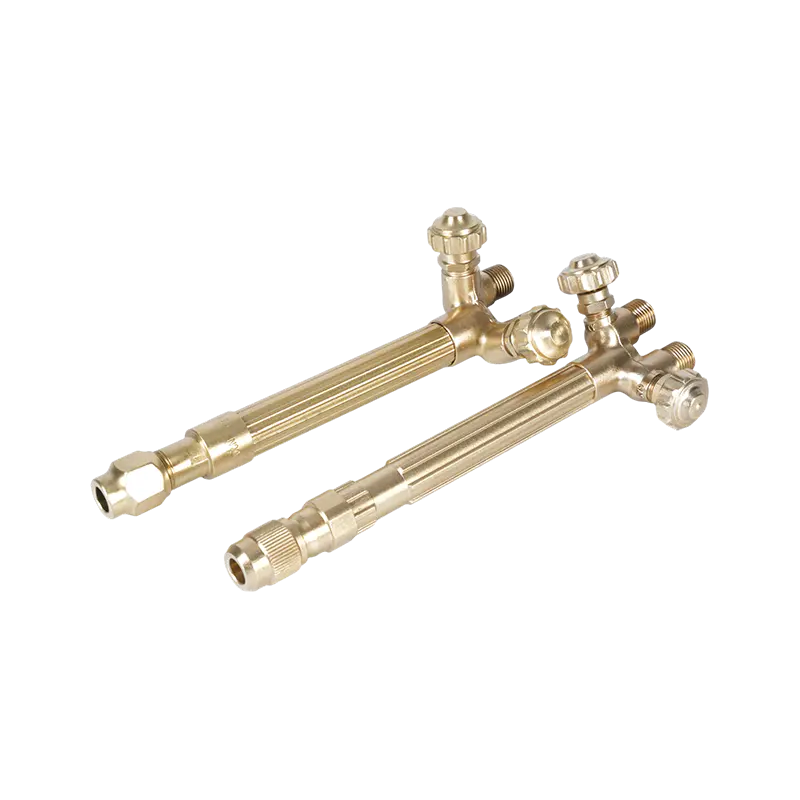
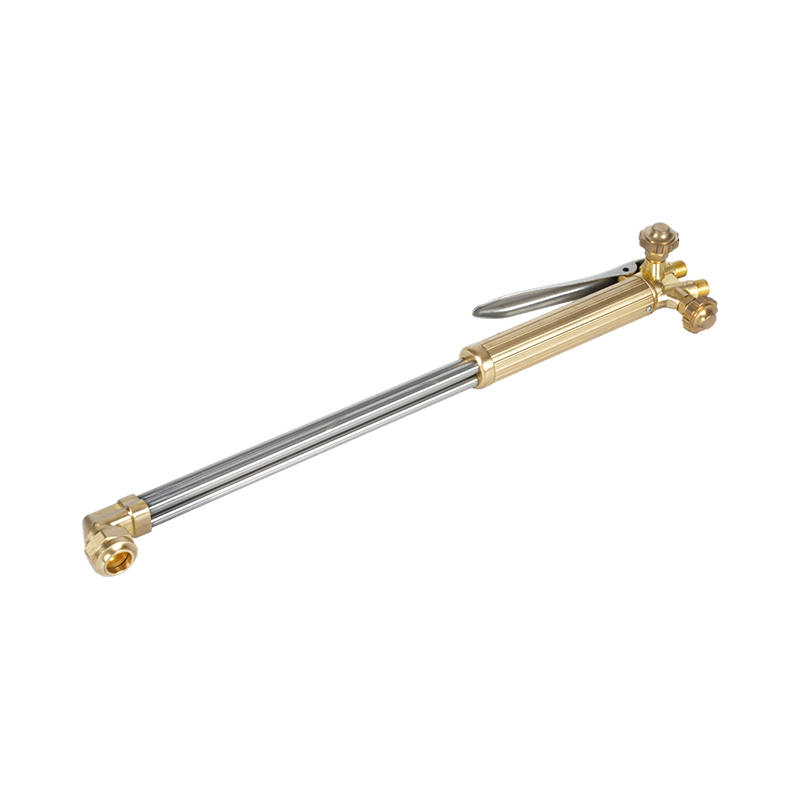
ตัวคบเพลิงยังเปลี่ยนความรู้สึกอุณหภูมิในมือของผู้ปฏิบัติงานอีกด้วย ไฟฉายน้ำหนักเบาอาจใช้งานได้สะดวกสำหรับงานสั้นๆ แต่สำหรับการตัดบนเพลตเป็นเวลานาน การออกแบบสำหรับงานหนักจะคงมุมปลายไว้เท่าเดิม โดยมีความเมื่อยล้าของผู้ปฏิบัติงานน้อยลง และคงความเย็นไว้ใกล้กับวาล์ว ก ไฟฉายตัดออกซีอะเซทิลีนแบบใช้มือถือสำหรับงานหนัก เมื่อมีท่อที่จัดตำแหน่งอย่างเหมาะสมจะควบคุมได้ง่ายกว่า ซึ่งจะทำให้อุณหภูมิในการตัดสม่ำเสมอมากขึ้นทั่วทั้งความยาวของแผ่น
 ซัพพลายเออร์คบเพลิงตัดออกซิเจนอะเซทิลีนมือถือ B400 Heavy-Duty ขายส่ง Com WELDMAN เป็นผู้ผลิตคบเพลิงตัดออกซิเจนอะเซทิลีนแบบใช้มือถือ B400 Heavy-Duty ชั้นนำของจีนและบริษัท ขายส่ง B400 Heavy-Duty Handheld Oxy... ดูผลิตภัณฑ์ →
การตั้งค่าการจ่ายก๊าซและตัวควบคุม
ตัวควบคุมเป็นส่วนหนึ่งของห่วงโซ่อุณหภูมิ ตัวควบคุมที่เคลื่อนหรือเคลื่อนตัวจะเปลี่ยนความเร็วของก๊าซและรูปร่างของเปลวไฟ แม้ว่าส่วนปลายจะยังคงเท่าเดิมก็ตาม เริ่มต้นด้วยแรงกดที่ระบุไว้สำหรับขนาดทิป ตั้งเปลวไฟที่เป็นกลาง จากนั้นปรับแต่งจนกระทั่งโคนด้านในกรอบ สำหรับลำดับการตรวจสอบทั้งหมด ให้เริ่มที่ของเรา การเลือกปลายหัวตัด การตั้งค่า และคำแนะนำการบำรุงรักษา ซึ่งครอบคลุมถึงขนาดหัวฉีด พื้นผิวที่นั่ง และข้อผิดพลาดในการตั้งค่าทั่วไป
ความปลอดภัยและการจัดการก๊าซ
อุณหภูมิสูงพอๆ กันที่ทำให้การตัดด้วยเชื้อเพลิงออกซีสามารถทำให้เกิดเพลิงไหม้ร้ายแรงได้ภายในไม่กี่วินาที น้ำมันสองสามกรัมในข้อต่อออกซิเจน ท่อที่ร้าว หรือตัวดักย้อนที่หายไปสามารถเปลี่ยนการบาดตามปกติให้กลายเป็นเหตุฉุกเฉินของร้านค้าได้
แรงดัน การป้องกันไฟย้อนกลับ และสายยาง
อุณหภูมิเปลวไฟสูงจะปลอดภัยก็ต่อเมื่อก๊าซเชื้อเพลิงไม่สามารถไหลย้อนกลับเข้าไปในท่อออกซิเจนได้ เช็ควาล์วเพียงอย่างเดียวไม่สามารถหยุดการย้อนกลับได้ อุปกรณ์ป้องกันไฟย้อนกลับแบบออกซีอะเซทิลีนที่เหมาะสม เช่น อุปกรณ์ป้องกันไฟย้อนกลับแบบออกซีอะเซทิลีนรุ่น B288 หยุดปฏิกิริยาก่อนที่จะเดินทางไกลขึ้นไปบนเส้น ผู้ปฏิบัติงานยังต้องตรวจสอบท่อ ข้อต่อกระบอกสูบ และการเชื่อมต่อตัวควบคุมตามกำหนดเวลาปกติ กฎทั้งหมดครอบคลุมอยู่ในบทสรุปของเรา ข้อควรระวังด้านความปลอดภัยของคบเพลิงที่ใช้เชื้อเพลิงออกซิเจน แต่เวอร์ชันสั้นคือ: ไม่มีน้ำมัน ไม่มีท่อเสียหาย ไม่มีการซ่อมแซมแบบด้นสด
 B288 ซีรี่ส์ Oxy Acetylene Flashback Arrestor ซัพพลายเออร์ บริษัท ขายส่ง - NING WELDMAN เป็นผู้ผลิตและบริษัทจับยึด Flashback Oxy Acetylene ชั้นนำของจีน B288 Series และขายส่ง B288 Series Oxy Acetylene Flashback Arr... ดูผลิตภัณฑ์ →
การตั้งอุณหภูมิหัวตัดให้ทำงาน
เมื่อคุณเลือกการตั้งค่าการตัด ให้ใช้ตารางอุณหภูมิเป็นจุดเริ่มต้น ไม่ใช่คำตอบสุดท้าย ก๊าซเชื้อเพลิงเป็นตัวกำหนดเพดานความร้อน การออกแบบส่วนปลายจะควบคุมตำแหน่งที่ความร้อนจะถูกส่ง และอุปกรณ์ความปลอดภัยจะตัดสินว่าระบบสามารถใช้งานได้หรือไม่ หากคุณต้องการจับคู่ไฟฉาย ด้ามจับ และการกำหนดค่าแก๊สกับความหนาของแผ่นและรอบการทำงานของคุณ ติดต่อทีมวิศวกรของเรา กับสภาพการทำงานของคุณ